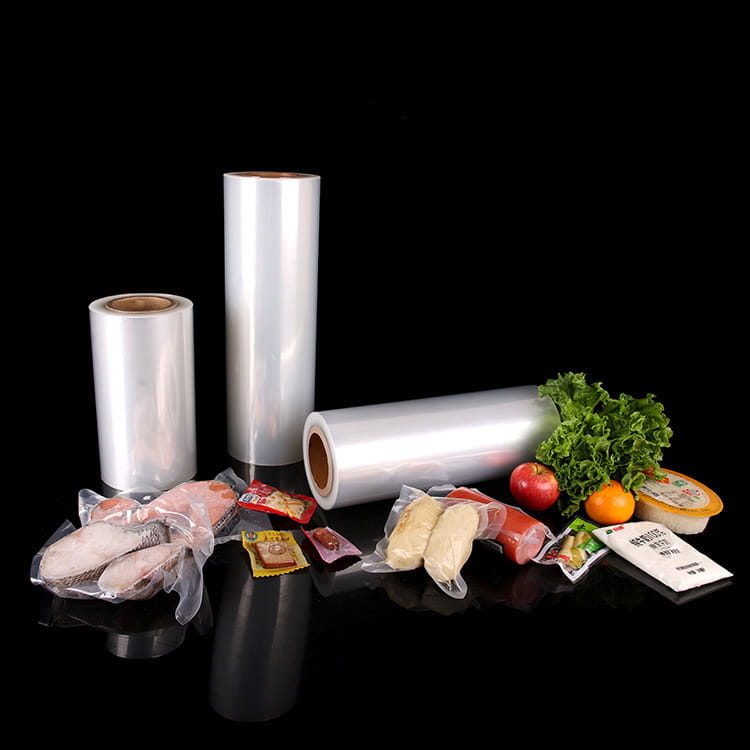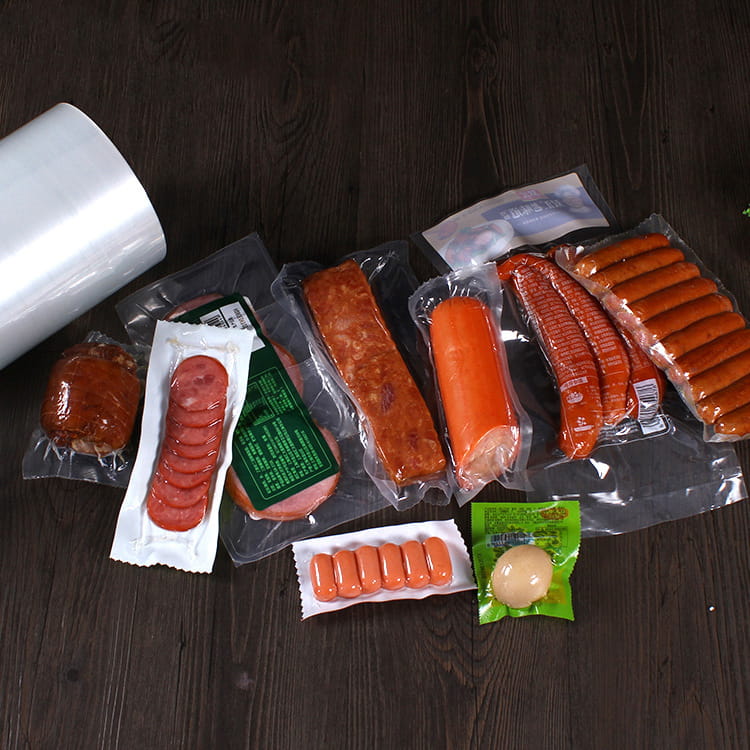


No design contemporâneo de sistemas de embalagens de alimentos, escolher os materiais certos é uma tarefa decisão de engenharia multidisciplinar que influencia diretamente a qualidade do produto, a eficiência da cadeia de fornecimento, a conformidade regulatória e a sustentabilidade do ciclo de vida. Entre soluções poliméricas avançadas, evoh filme formador de alta barreira para embalagens de alimentos tornou-se cada vez mais um tópico central de discussão entre equipes técnicas encarregadas da integração de sistemas de embalagem, engenharia de materiais e estratégia de compras.
1. Materiais de Embalagem em Contexto: Requisitos Funcionais e Restrições do Sistema
As embalagens de alimentos atendem a vários requisitos funcionais nas cadeias de abastecimento, incluindo:
- Proteção de barreira : evitando a entrada de oxigênio, umidade, aroma e contaminantes.
- Integridade mecânica : resistindo a perfurações, rasgos, impactos e tensões durante o enchimento, distribuição e manuseio.
- Compatibilidade de processos : adequação com linhas de termoformagem, selagem, esterilização e embalagem automatizada.
- Conformidade regulatória : padrões de segurança para contato com alimentos em todas as jurisdições.
- Perfil de sustentabilidade : alinhamento com as metas ambientais corporativas e os princípios da economia circular.
Filmes tradicionais como polietileno (PE), polipropileno (PP), poliéster (PET) e poliamida (PA) oferecem décadas de serviço em aplicações de embalagens de alimentos. No entanto, a evolução dos formatos de produtos e as exigências de maior prazo de validade desafiam os materiais convencionais em termos de desempenho de barreira, eficiência de processos e utilização de recursos.
2. Comparação de propriedades materiais
A análise comparativa rigorosa deve começar com propriedades físicas e químicas fundamentais. No projeto do sistema, essas propriedades informam o desempenho da barreira, o comportamento de formação, as características de vedação e a robustez mecânica.
2.1 Visão Geral Estrutural
| Categoria de propriedade | Materiais Tradicionais | Filme formador de alta barreira EVOH para embalagens de alimentos |
|---|---|---|
| Estrutura Química | Homopolímeros (PE, PP); aromático semicristalino (PET); redes de poliamida | Copolímero de etileno-álcool vinílico com alto teor de etileno |
| Mecanismo de Barreira | Barreira principalmente por densidade de empacotamento de cadeia ou regiões cristalinas | Barreira através alinhamento molecular de porções de álcool vinílico permitindo baixa permeabilidade a gases |
| Uso típico | Barreira simples ou camada estrutural | Camada de barreira central em construções multicamadas |
| Sensibilidade à Água | Relativamente insensível | Desempenho da barreira influenciado pela umidade |
| Processamento Térmico | Ampla faixa de fusão; termoprocessamento robusto | Janela térmica sensível para manutenção da barreira |
Visão principal: evoh filme formador de alta barreira para embalagens de alimentos funciona principalmente como uma camada de barreira de alto desempenho integrada em arquiteturas de filmes multicamadas, em vez de um filme estrutural independente.
2.2 Desempenho da Barreira: Transmissão de Oxigênio e Umidade
As características da barreira são quantificadas pelas taxas de transmissão — Taxa de Transmissão de Oxigênio (OTR) e Taxa de Transmissão de Vapor de Água (WVTR):
- Materiais tradicionais como PE e PP exibem OTR moderado a alto , exigindo camadas adicionais para produtos sensíveis.
- PET e PA fornecem barreira mecânica e moderada melhorada mas não proporcionam inerentemente uma permeabilidade a gases ultrabaixa.
Incorporado em uma estrutura multicamadas, evoh filme formador de alta barreira para embalagens de alimentos entrega ordens de magnitude reduzem a permeabilidade ao oxigênio em comparação com filmes típicos de PE/PP. Seu desempenho de barreira, no entanto, é depende da umidade relativa — os projetos de engenharia devem levar em conta os efeitos de dilatação induzidos pela umidade que podem influenciar transitoriamente a integridade da barreira.
Implicação de engenharia: A colocação de camadas de barreira e estratégias de gerenciamento de umidade (por exemplo, camadas hidrofóbicas adjacentes) são considerações críticas de projeto para um desempenho consistente.
3. Fabricação e Integração de Processos
Os engenheiros de sistemas de embalagem devem avaliar a compatibilidade do material com os equipamentos de formação, vedação e automação.
3.1 Termoformagem e Selagem Térmica
Filmes tradicionais :
- PE e PP oferecem amplas janelas de vedação térmica, tolerando variações de processo.
- O PET oferece alta resistência mecânica, mas normalmente requer camadas de vedação especializadas.
Construções baseadas em EVOH :
- Deve ser integrado com camadas de vedação e amarração compatíveis.
- Exige perfis térmicos controlados durante a formação para evitar a degradação das propriedades de barreira.
- Exposição janelas de processamento mais estreitas , exigindo controle térmico preciso nas linhas de conformação.
Um quadro de avaliação de riscos para a integração produtiva deve considerar:
| Fator de Fabricação | Filme Tradicional | Filme de alta barreira EVOH |
|---|---|---|
| Janela de selagem térmica | Amplo | Estreito |
| Risco de degradação térmica | Baixo | Moderado (requer controle) |
| Calibração de Equipamentos | Padrão | Alta precisão para repetibilidade |
| Formando Complexidade | Baixo–medium | Médio-alto |
Conclusão de engenharia: Implantação de evoh filme formador de alta barreira para embalagens de alimentos muitas vezes implica operadores de qualificação , investindo em controle avançado de processos e refinando práticas de manutenção para sustentar a qualidade.
4. Projeto de Sistemas de Barreira e Arquiteturas Multicamadas
A eficácia de evoh filme formador de alta barreira para embalagens de alimentos depende da sua integração em um ambiente otimizado sistema de barreira multicamadas .
4.1 Funções da Camada Funcional
Uma estrutura multicamadas típica pode incluir:
- Camada estrutural externa : fornece rigidez, capacidade de impressão e resistência a abusos.
- Amarrar camadas : permite a adesão entre polímeros quimicamente diferentes.
- Camada de barreira (evoh) : barreira primária de gases e aromas.
- Camada de vedação : faz interface com equipamentos de selagem a quente e garante a integridade do fechamento da embalagem.
O desafio no design é equilibrar o desempenho da barreira com a capacidade de fabricação e reciclabilidade.
Princípio de projeto de engenharia: Mapeie a função de cada camada de acordo com suas compensações de desempenho e integre ao longo do ciclo de vida do produto (fabricação → armazenamento → fim da vida útil).
5. Considerações regulatórias, de segurança e de conformidade
Os materiais de embalagem de alimentos devem estar em conformidade com os regulamentos de contato com alimentos em diversas jurisdições, como FDA (EUA), EFSA (UE) e outros padrões nacionais.
- As avaliações regulatórias concentram-se em extraíveis e lixiviáveis , limiares de migração e inércia em contato com alimentos.
- Materiais como PE, PP e PET têm pegadas regulatórias estabelecidas há muito tempo.
- Filme formador de alta barreira EVOH para embalagens de alimentos , quando utilizado em construções aprovadas, atende igualmente aos critérios de segurança para contato com alimentos, mas as equipes técnicas devem verificar a conformidade com listas e limites de concentração específicos da região.
Nota de engenharia do sistema: A conformidade regulamentar não é estática – evolui com as evidências científicas e as mudanças nas políticas regionais. Os engenheiros de embalagens devem incorporar o monitoramento contínuo da conformidade no gerenciamento do ciclo de vida do produto.
6. Desempenho mecânico sob estresse na cadeia de suprimentos
Uma distinção fundamental entre embalagens tradicionais e materiais com barreira reforçada reside no desempenho sob estresse mecânico:
- Filmes tradicionais proporcionam alongamento previsível e características de absorção de energia benéficas para manuseio brusco.
- Construções de alta barreira frequentemente exibem maior rigidez e tolerância reduzida à deformação devido à camada de barreira rígida.
A Tabela 2 ilustra padrões comparativos de desempenho mecânico.
| Propriedade Mecânica | Filme Tradicional Structures | Sistemas multicamadas baseados em EVOH |
|---|---|---|
| Resistência à tração | Moderado-Alto | Alto |
| Alongamento na ruptura | Alto | Baixoer than traditional films |
| Resistência ao Impacto | Bom | Dependente do design da camada externa |
| Resistência à perfuração | Dependente do aplicativo | Muitas vezes melhorado com construções de engenharia |
A engenharia de projeto deve levar em conta o perfil mecânico combinado de todas as camadas.
7. Estabilidade Térmica e Compatibilidade com Processos Alimentares
Os materiais de embalagem de alimentos devem resistir a gradientes de temperatura durante:
- Operações de enchimento e selagem
- Pasteurização ou esterilização por retorta
- Armazenamento congelado ou refrigerado
Materiais de embalagem tradicionais pode encontrar limitações na esterilização em alta temperatura devido ao encolhimento ou falha na vedação.
Sistemas de barreira EVOH requerem um perfil térmico cuidadoso:
- A esterilização da carne vermelha australiana mostrou que a integridade da camada de barreira deve ser garantida para ciclos de alta temperatura.
- Os perfis de resfriamento devem mitigar as tensões internas causadas pelo encolhimento diferencial entre as camadas.
Ação chave de engenharia: Realize testes de ciclagem térmica sob condições representativas para cada produto embalado.
8. Sustentabilidade e considerações sobre o fim da vida útil
Cada vez mais, as metas de sustentabilidade corporativa e a pressão regulatória estão levando os engenheiros de embalagens a avaliar as pegadas ambientais:
- Os monopolímeros tradicionais, como o PE ou o PP, tendem a ser facilmente recicláveis nos fluxos existentes.
- Estruturas multicamadas com múltiplos polímeros (incluindo evoh filme formador de alta barreira para embalagens de alimentos ) colocam desafios de reciclagem devido às dificuldades de separação.
Análise de trade-off deve considerar:
- Redução do uso de material através de camadas de barreira mais finas.
- Impactos ambientais do ciclo de vida (energia incorporada, pegada de carbono).
- Disponibilidade de tecnologias avançadas de reciclagem (por exemplo, compatibilização, reciclagem química).
Abordagem de engenharia de sistemas: Adoção de princípios de design ecológico que equilibram funcionalidade e reciclabilidade em toda a cadeia de abastecimento.
9. Análise de custo-benefício para tomada de decisões estratégicas
Do ponto de vista de aquisições e de gestão técnica, a avaliação do custo total de propriedade requer:
- Custo de material por unidade de área
- Rendimento de processamento e taxa de sucata
- Benefícios do prolongamento do prazo de validade
- Redução do desperdício de alimentos devido à barreira superior
- Despesas de capital em atualizações de processos
Um modelo analítico de custos deve integrar fatores quantitativos e qualitativos para orientar as decisões.
Exemplos de fatores de custo:
| Elemento de custo | Materiais Tradicionais | Filme de alta barreira EVOH |
|---|---|---|
| Custo da matéria-prima | Baixoer | Altoer |
| Eficiência de Processamento | Alto | Requer calibração |
| Impacto na vida útil | Moderado | Potencialmente significativo |
| Peso do pacote | Variável | Muitas vezes menor para proteção equivalente |
| Impacto do ciclo de vida | Padrão | Precisa de avaliação de sustentabilidade |
O valor económico do prolongamento do prazo de validade deve ser quantificado em termos de redução da deterioração, menos devoluções e maior satisfação do retalhista.
10. Desafios de integração e melhores práticas
Vários desafios práticos surgem ao mudar de materiais tradicionais para sistemas de barreira avançados:
- Treinamento para engenheiros de processo no manuseio de materiais de alta barreira.
- Protocolos de teste para desempenho de barreira sob condições extremas de umidade e temperatura.
- Métricas de controle de qualidade como integridade de bolhas, verificações de delaminação e medição de resistência de vedação.
Melhores práticas:
- Revisão multifuncional : envolver cientistas de materiais, engenheiros de processo e garantia de qualidade desde o início.
- Testes piloto : validar o desempenho da barreira em condições de produção.
- Colaboração com fornecedores : troca de dados técnicos para otimizar especificações de materiais.
- Projeto de experimentos (DOE) para definir janelas operacionais.
- Ciclos de feedback pós-lançamento para refinar o uso de materiais.
Resumo
Este artigo avaliou sistematicamente evoh filme formador de alta barreira para embalagens de alimentos em comparação com materiais de embalagem tradicionais de um perspectiva de engenharia de sistemas . As principais conclusões incluem:
- Desempenho da barreira: O EVOH oferece permeabilidade a gases significativamente menor, mas requer controle de umidade e camadas compatíveis.
- Integração de fabricação: Exige gerenciamento térmico preciso e controle de qualidade avançado.
- Comportamento mecânico e térmico: Devem ser avaliadas como propriedades do sistema composto e não como características de camada única.
- Aspectos regulatórios e de sustentabilidade: Exigir monitoramento contínuo e planejamento estratégico.
- Custos e impactos operacionais: Deve ser enquadrado no valor total entregue, incluindo prazo de validade e eficiência do processo.
Perguntas frequentes (FAQ)
Q1: Qual é a principal vantagem funcional de evoh filme formador de alta barreira para embalagens de alimentos comparado aos filmes tradicionais?
A1: A principal vantagem é desempenho de barreira superior contra a transmissão de oxigênio e aroma, permitindo maior vida útil de produtos alimentícios sensíveis quando integrados em sistemas de filme multicamadas.
Q2: Os materiais de barreira EVOH podem ser processados em linhas de embalagem padrão?
A2: Eles podem, mas controle rígido sobre perfis térmicos e condições de vedação é essencial. Os engenheiros de embalagens devem calibrar os equipamentos e treinar os operadores para acomodar janelas de processo mais estreitas.
Q3: Como a umidade afeta o desempenho da barreira?
A3: Exposições EVOH permeabilidade dependente da umidade ; os engenheiros devem projetar camadas hidrofóbicas adjacentes para proteger a camada de barreira contra o inchaço induzido pela umidade.
P4: Quais desafios de sustentabilidade estão associados aos filmes de barreira EVOH?
A4: Construções multicamadas complicam os fluxos de reciclagem. Os engenheiros devem considerar princípios de design ecológico , tecnologias emergentes de reciclagem e metas ambientais corporativas na seleção de materiais.
P5: O custo adicional dos filmes de alta barreira é justificado?
A5: Um rigoroso avaliação custo-benefício devem quantificar o prazo de validade prolongado, a redução da deterioração e a melhoria dos resultados da cadeia de abastecimento em relação aos custos de material e processamento.
Referências
- Singh, R.P. et al., Avanços em materiais para embalagens de alimentos: sistemas e desempenho de barreiras poliméricas , Jornal de Tecnologia de Embalagem, 2024.
- ISO 15318: Embalagem — Sistemas de Barreira — Definições e Princípios de Avaliação , Organização Internacional de Normalização, 2023.
- Relatório Técnico do Food Packaging Engineers Consortium, Integração de filmes de alta barreira em linhas de embalagem automatizadas , 2025.