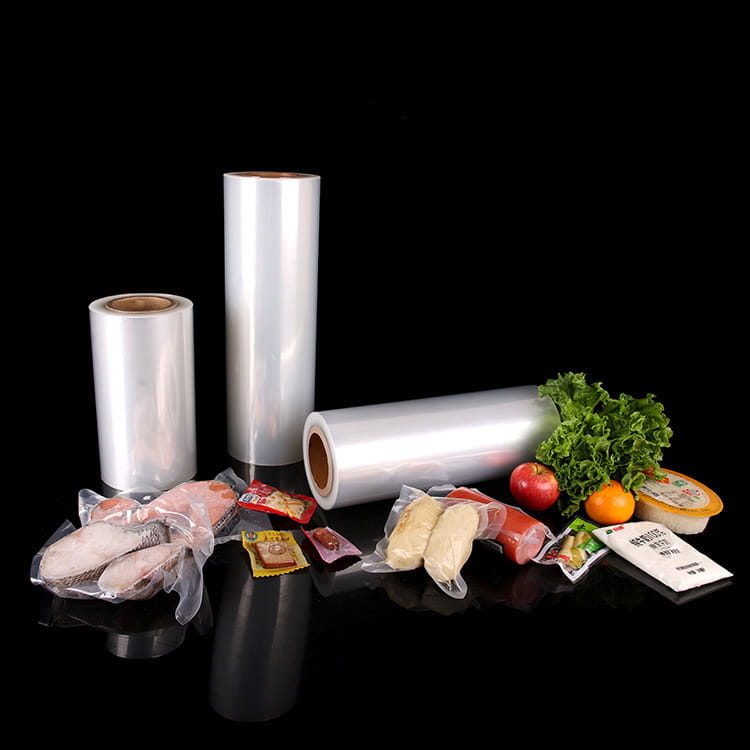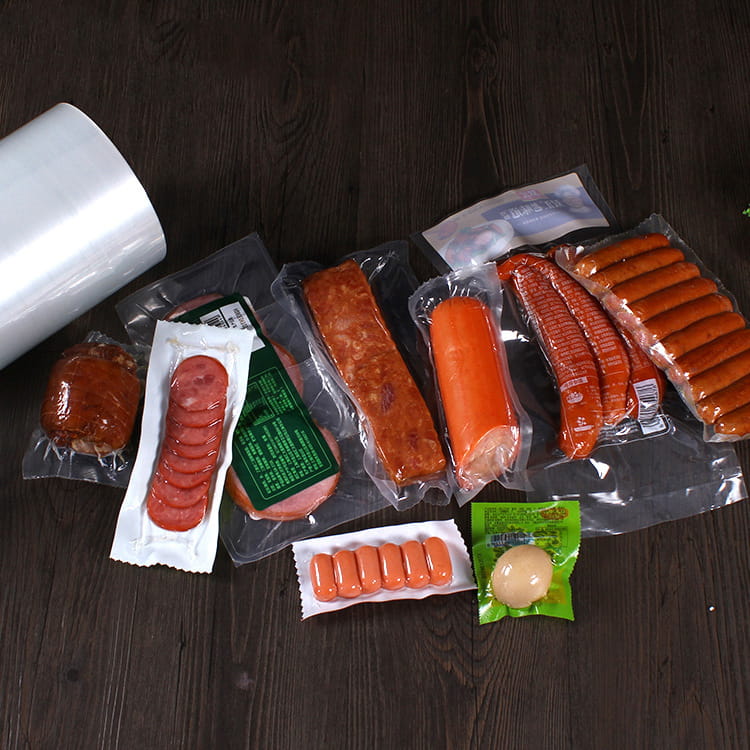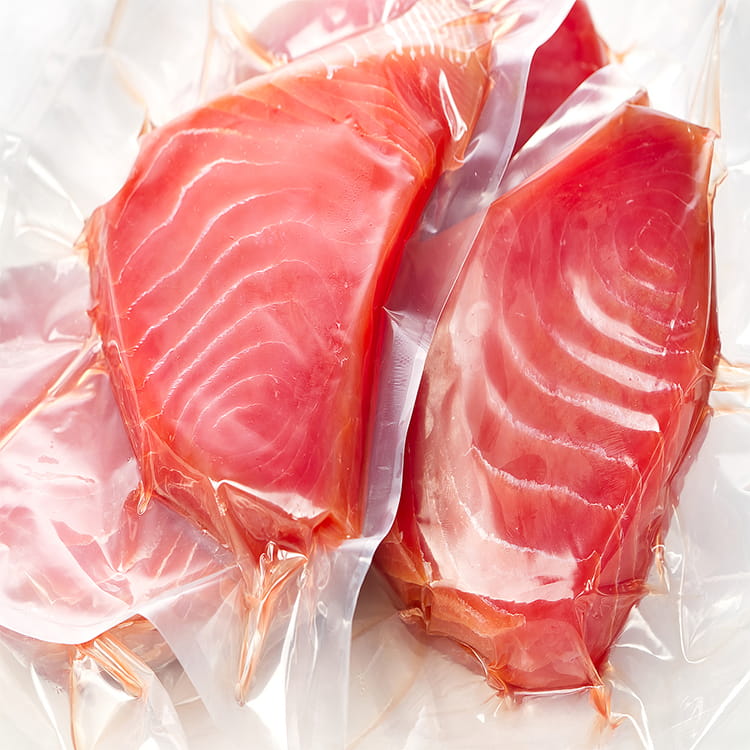


O objetivo final das embalagens de alimentos é estender a vida útil, garantir a segurança do conteúdo e atender às necessidades dos consumidores em termos de conveniência e proteção ambiental. Os materiais de embalagem tradicionais (como filme PE de camada única e filme composto de alumínio-plástico) são limitados pela singularidade do material e é difícil alcançar propriedades de alta barreira, resistência à temperatura e resistência mecânica ao mesmo tempo. O filme de alta barreira coextrudado de nove camadas é um avanço revolucionário na tecnologia de preservação de alimentos, combinando cientificamente a camada resistente a perfurações, a camada central de barreira e a camada de selagem térmica por meio de um design colaborativo em nível molecular.
Projeto estrutural de Filme coextrudado de alta barreira de 9 camadas : colaboração precisa em nível molecular
1. Estratificação estrutural e funcional típica
O núcleo do filme coextrudado de nove camadas está em seu design de estratificação em "sanduíche":
Camada externa: polipropileno resistente a perfurações (PP) ou tereftalato de polietileno (PET) é usado para fornecer proteção mecânica para evitar danos à embalagem.
Camada intermediária: Copolímero de etileno-álcool vinílico (EVOH) e náilon (PA) formam um núcleo de barreira. A densa estrutura cristalina do EVOH e a forte cadeia molecular polar do PA trabalham juntas para formar uma barreira física ao oxigênio, vapor de água e odor.
Camada interna: Polietileno (PE) com excelente desempenho de selagem a quente garante a resistência da vedação da embalagem e evita vazamento do conteúdo.
2. O papel de ponte da resina adesiva (TIE)
Como “cola molecular” entre camadas, o TIE consegue uma forte combinação de PP/PET, EVOH/PA e PE através de ligação química para evitar o risco de estratificação. Seu design de cadeia molecular precisa ser compatível com as diferenças de polaridade de cada camada de material para garantir uma ligação estável durante o processamento em alta temperatura (como extrusão e alongamento).
Embalagem de carne fresca: Como o desempenho da barreira inibe a reprodução microbiana?
1. ""Assassino invisível"" da reprodução microbiana
Durante o armazenamento da carne fresca, o oxigênio acelera a oxidação da gordura, causando descoloração e odor da carne; a penetração do vapor de água promove a reprodução microbiana e reduz o prazo de validade. A taxa de transmissão de oxigênio (OTR) dos filmes de embalagens tradicionais é geralmente de 10-50 cm³/(m²·24h·0,1MPa), o que é difícil de atender às necessidades de preservação a longo prazo da carne fresca.
2. Solução de filme coextrudado de nove camadas
OTR ultrabaixo: Através do núcleo de barreira EVOH/PA, o OTR do filme coextrusado de nove camadas pode ser reduzido para <1 cm³/(m²·24h·0,1MPa), inibindo efetivamente o crescimento de bactérias aeróbias (como Pseudomonas).
Desempenho à prova de umidade: Taxa de transmissão de vapor de água (WVTR) <1 g/(m²·24h), evitando congelamento na superfície da carne fresca e mantendo a carne fresca e macia.
Sinergia antibacteriana: Alguns produtos aumentam ainda mais a capacidade de inibição microbiana do filme de barreira, adicionando agentes antibacterianos, como nanoprata e sais de amônio quaternário.
3. Evidência de prazo de validade prolongado
Testes de laboratório mostram que a vida útil da carne fresca embalada em filme de coextrusão de nove camadas pode ser estendida para mais de 15 dias a 0-4°C, o que é 3-5 vezes maior do que a embalagem tradicional. Pesquisas com consumidores mostram que a taxa de retenção de cor, cheiro e sabor da carne fresca utilizando esta embalagem é superior a 90%.
Embalagens de alimentos preparados: o “fosso técnico” da preservação de cadeia completa
1. Pontos problemáticos de preservação na indústria de alimentos pré-preparados
Os alimentos preparados precisam passar por vários elos, como processamento, refrigeração, transporte e aquecimento. As embalagens tradicionais são difíceis de levar em consideração os requisitos de resistência ao cozimento em alta temperatura (como esterilização a 121 ℃) e resistência ao congelamento em baixa temperatura (armazenamento a -50 ℃). Problemas como danos na embalagem, penetração de vapor ou rachaduras quebradiças em baixa temperatura causarão a deterioração do conteúdo.
2. A vantagem de "cadeia completa" do filme de coextrusão de nove camadas
Resistência ao cozimento em alta temperatura: O ponto de fusão da camada externa PP ou PET é superior a 160 ℃, que pode suportar o processo de esterilização em alta temperatura, mantendo a integridade do filme.
Resistência ao congelamento em baixas temperaturas: A flexibilidade da camada interna de PE ainda pode ser mantida a -50 ℃ para evitar que a embalagem seja quebradiça.
Resistência à perfuração: a resistência à perfuração ≥5N garante que a embalagem não seja danificada durante a embalagem e transporte automatizados.
Embalagem de líquidos: ""escudo de segurança"" com alta resistência a perfurações e flexibilidade
1. Riscos de transporte de embalagens de líquidos
Produtos líquidos (como molhos e bebidas) são suscetíveis a extrusão e perfuração durante o transporte, resultando em vazamentos. A resistência à perfuração dos filmes de embalagens tradicionais é geralmente <3N, o que é difícil de lidar com ambientes logísticos complexos.
2. "Projeto de segurança" de filme coextrudado de nove camadas
Camada de resistência à perfuração: A cadeia molecular da camada externa PP ou PET é rígida e pode resistir à perfuração de objetos pontiagudos.
Núcleo flexível: A combinação elástica da camada intermediária EVOH/PA e da camada interna PE garante que o filme se recupere automaticamente após ser tensionado para evitar vazamentos.
Design à prova de explosão: Alguns produtos melhoram ainda mais a resistência ao impacto adicionando uma camada tampão ou usando um processo de alongamento direcional.
3. Verificação de segurança no transporte
Testes de simulação de transporte em laboratório mostram que a taxa de quebra de produtos líquidos embalados em filme coextrudado de nove camadas é inferior a 0,5% quando caem livremente de uma altura de 1 metro, o que é muito inferior aos 15% -20% das embalagens tradicionais.
Desafios da indústria e tendências futuras
Custo do material: Materiais de alta barreira, como o EVOH, são caros e o custo precisa ser reduzido por meio da otimização da fórmula.
Problemas de reciclagem: A estrutura composta multicamadas aumenta a dificuldade de reciclagem de filmes e a tecnologia de material único precisa ser desenvolvida.
Materiais de base biológica: Resinas de base biológica, como o PLA, são usadas para substituir matérias-primas fósseis para reduzir as emissões de carbono.
Embalagem inteligente: A tecnologia de sensores integrados monitora a composição do gás na embalagem em tempo real e alerta sobre riscos de deterioração.
Com a atualização da ""proibição de plástico"" e dos regulamentos de segurança alimentar, o filme coextrudado de nove camadas precisa passar por uma certificação mais rigorosa (como FDA, BRC) para atender aos requisitos de acesso ao mercado global.