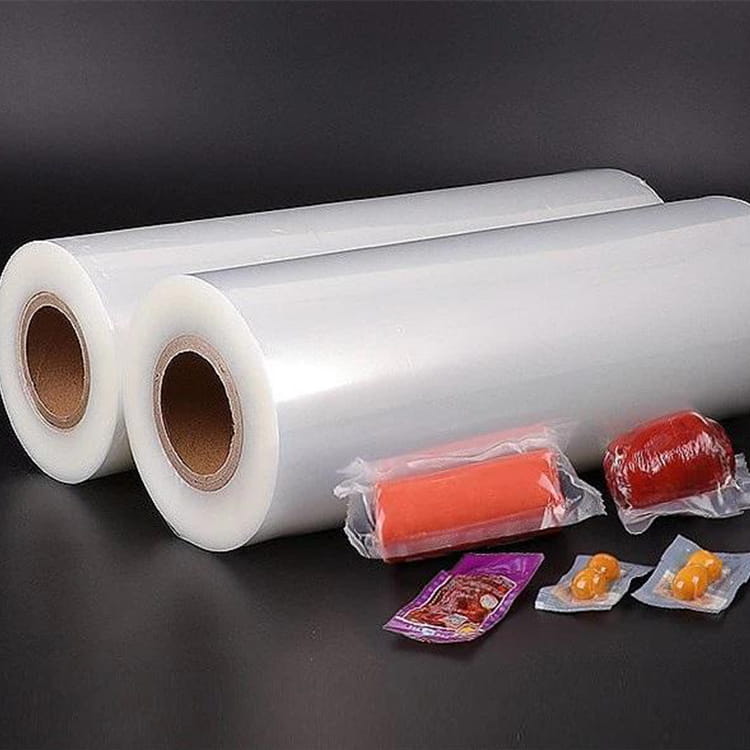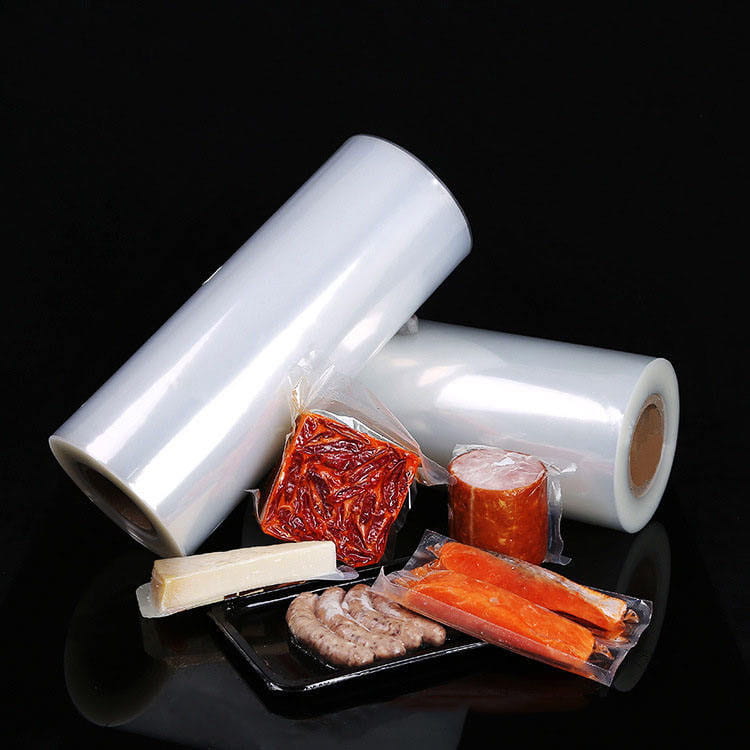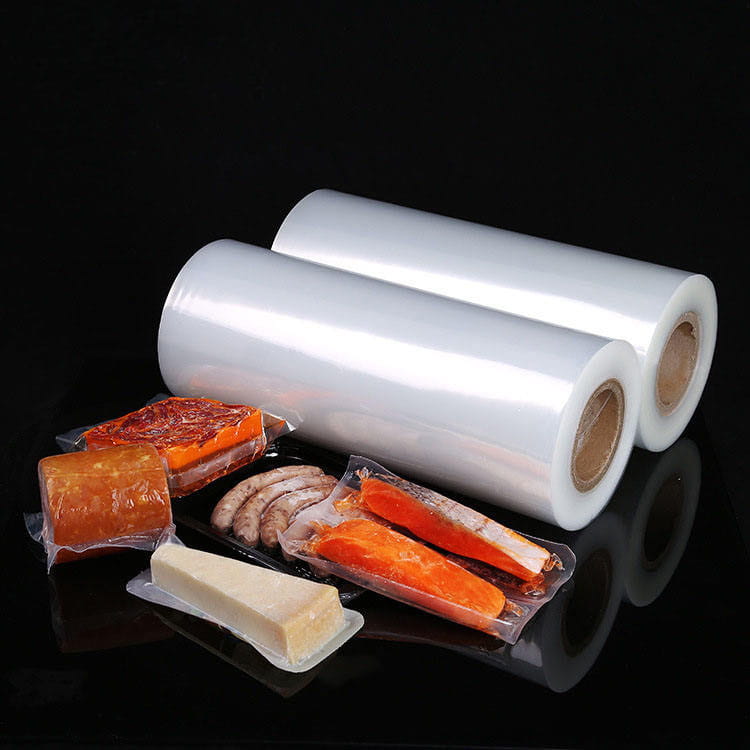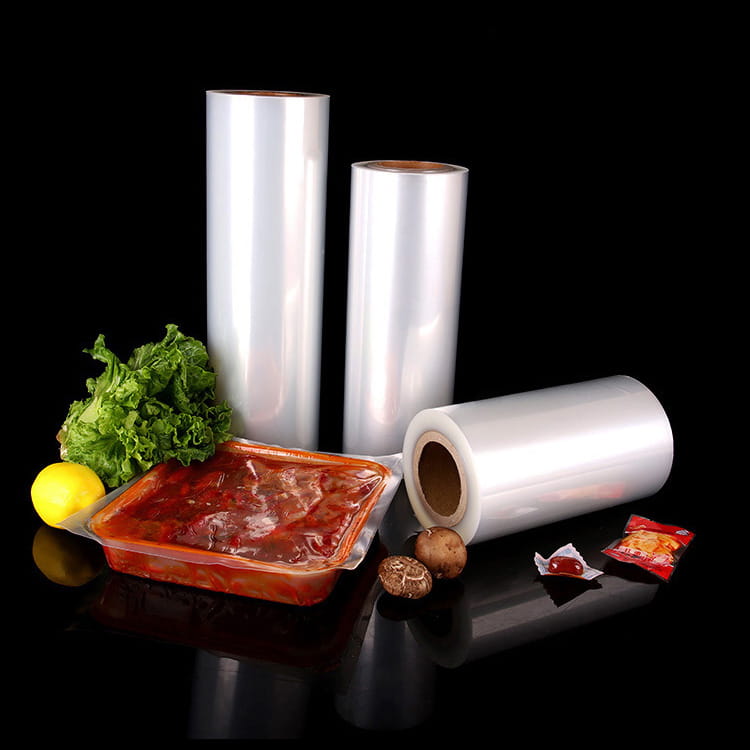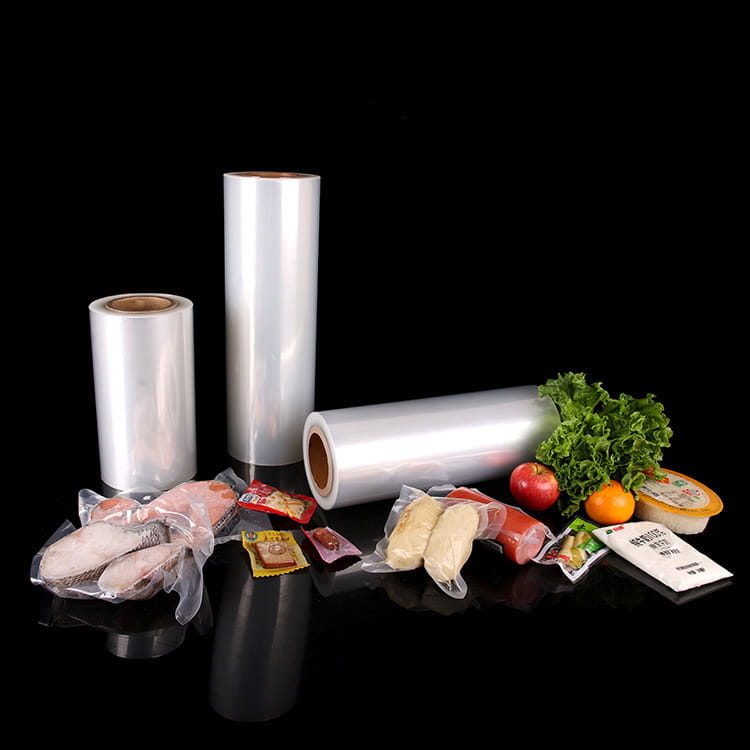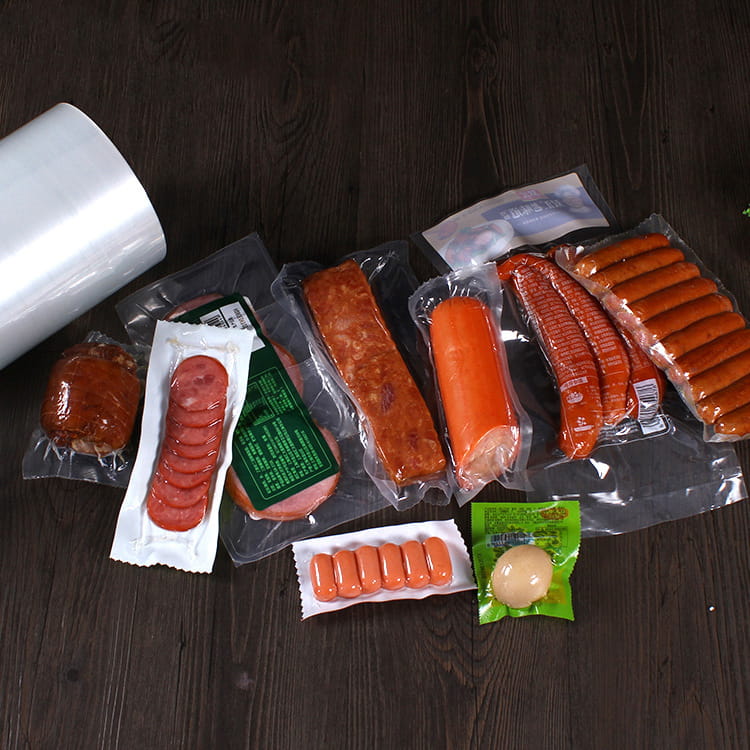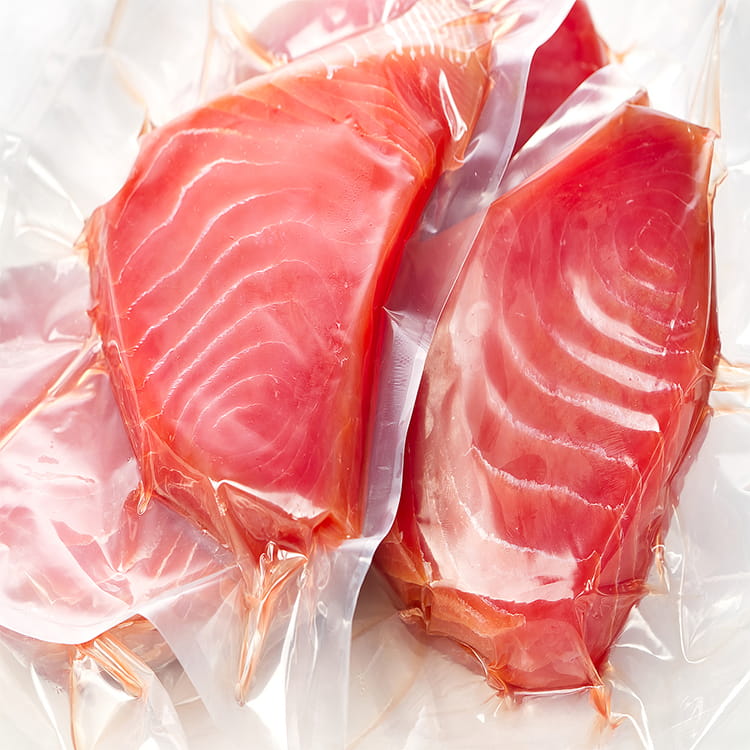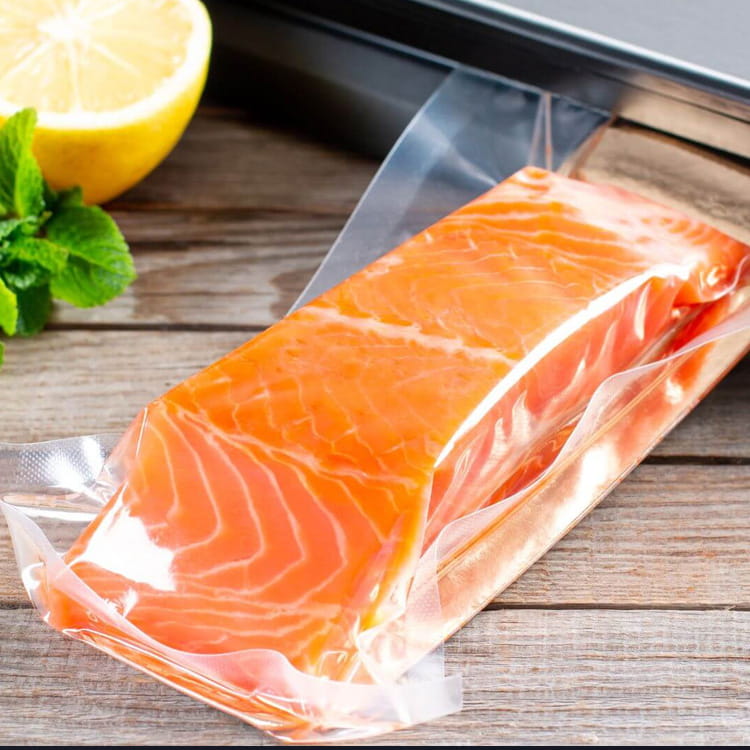


O filme tubular transparente para embalagens é um material versátil amplamente utilizado nas indústrias alimentícia, farmacêutica e de bens de consumo. Sua principal função é proteger os produtos da contaminação externa, mantendo a visibilidade. Nos últimos anos, a incorporação de revestimentos antiembaçantes tornou-se cada vez mais importante, especialmente em aplicações onde o acúmulo de umidade pode comprometer a qualidade do produto e o apelo ao consumidor.
Compreendendo o filme de embalagem transparente tubular
Filme de embalagem transparente tubular é um solução de embalagem flexível normalmente fabricado a partir de polímeros como polietileno (PE), polipropileno (PP) ou tereftalato de polietileno (PET). Seu formato tubular permite embalagens perfeitas, reduzindo a necessidade de processos de vedação adicionais e minimizando o desperdício de embalagens. A transparência do filme é um atributo crítico, proporcionando visibilidade clara do produto , o que é essencial para a aceitação do consumidor em ambientes de varejo.
Além de sua função protetora básica, o filme tubular transparente para embalagem deve atender requisitos específicos de desempenho , incluindo resistência à umidade, resistência à tração, clareza e selagem térmica . A integração de revestimentos de superfície, particularmente revestimentos antiembaçantes, melhora essas propriedades funcionais ao enfrentar os desafios relacionados à condensação e formação de neblina na superfície do filme.
O problema da formação de neblina nas embalagens
A formação de névoa ocorre quando o vapor de água se condensa na superfície interna do filme da embalagem, criando pequenas gotículas que dispersam a luz e reduzem a transparência. Esse fenômeno é comum em ambientes com alta umidade, armazenamento refrigerado ou produtos com alto teor de umidade, como produtos frescos, alimentos congelados e refeições prontas para consumo. A névoa pode ter vários efeitos negativos no desempenho da embalagem:
- Visibilidade reduzida do produto , o que pode diminuir o apelo ao consumidor e dificultar as decisões de compra.
- Problemas de qualidade percebidos , pois a neblina pode sugerir que o produto está comprometido ou menos fresco.
- Impacto potencial na segurança do produto , especialmente se a umidade estimular o crescimento microbiano.
Por estas razões, abordar a formação de nevoeiro é uma consideração crítica tanto para engenheiros de embalagens e compradores nas indústrias alimentícia e farmacêutica.
Mecanismos de revestimentos antiembaçantes
Os revestimentos antiembaçantes são projetados para evitar a formação de gotas de água na superfície do filme de embalagem transparente tubular. Eles conseguem isso por modificando as propriedades da superfície do filme , promovendo a formação de uma camada de água fina e uniforme, em vez de gotículas discretas. Existem dois mecanismos principais:
- Revestimentos hidrofílicos : Esses revestimentos atraem moléculas de água e as espalham uniformemente pela superfície. A água forma uma camada contínua e transparente em vez de gotículas, preservando a clareza do filme.
- Modificação de energia superficial : Ao alterar a energia superficial do filme, os revestimentos antiembaçantes reduzem a tendência da água formar gotas. Isto é especialmente eficaz para aplicações de embalagens em ambientes de alta umidade ou temperatura variável.
A escolha da tecnologia antiembaçante depende de fatores como o tipo de polímero utilizado, as condições de armazenamento esperadas e o prazo de validade pretendido do produto.
Benefícios dos revestimentos antiembaçantes em filmes tubulares transparentes para embalagens
A integração de revestimentos antiembaçantes oferece vários benefícios para fabricantes e usuários finais:
- Visibilidade aprimorada do produto : Os revestimentos antiembaçantes mantêm a transparência do filme, garantindo que os consumidores possam ver claramente o produto. Isto é particularmente importante para produtos frescos, produtos congelados e refeições pré-embaladas.
- Vida útil prolongada : Ao evitar a condensação, os revestimentos antiembaçantes ajudam a reduzir a degradação relacionada à umidade, como o crescimento microbiano ou alterações de textura em produtos alimentícios.
- Melhor experiência do consumidor : As embalagens transparentes melhoram a percepção de frescor e qualidade, apoiando a reputação da marca e a satisfação do cliente.
- Eficiência operacional : Os revestimentos antiembaçantes reduzem a necessidade de manuseio ou limpeza frequente das superfícies das embalagens em ambientes de alta umidade, melhorando a eficiência nos ambientes de produção e varejo.
Essas vantagens tornam os revestimentos antiembaçantes uma consideração essencial no projeto e na seleção de filmes tubulares transparentes para embalagens para produtos com alta umidade e sensíveis à temperatura .
Aplicações em todos os setores
Os revestimentos antiembaçantes em filmes tubulares transparentes para embalagens são amplamente utilizados em indústrias onde a visibilidade e o frescor são essenciais:
- Embalagens de alimentos : Frutas frescas, vegetais, saladas e refeições prontas se beneficiam de revestimentos antiembaçantes para manter uma aparência atraente em vitrines refrigeradas.
- Alimentos congelados : Sorvetes, vegetais congelados e refeições preparadas muitas vezes condensam durante o descongelamento ou armazenamento, tornando as propriedades antiembaçantes vitais para manter uma visibilidade clara.
- Embalagem de bebidas : Garrafas de bebidas frias ou embalagens múltiplas embaladas em filme tubular transparente requerem revestimentos antiembaçantes para evitar condensação durante a refrigeração.
- Produtos farmacêuticos : Certos medicamentos e suplementos embalados em película transparente requerem proteção contra acúmulo de umidade para preservar a integridade do produto e a legibilidade dos rótulos.
Essas aplicações ilustram a ampla relevância dos revestimentos antiembaçantes na manutenção da qualidade do produto, do apelo ao consumidor e do desempenho da embalagem.
Considerações para fabricantes
Ao selecionar ou produzir filmes tubulares transparentes para embalagens com revestimentos antiembaçantes, os fabricantes devem avaliar vários fatores técnicos:
- Compatibilidade com o polímero base : O revestimento antiembaçante deve aderir de forma eficaz sem comprometer a flexibilidade ou clareza do filme.
- Durabilidade : Os revestimentos devem resistir ao manuseio mecânico, vedação e transporte sem perder eficácia.
- Conformidade com a segurança alimentar : Os revestimentos utilizados em embalagens de alimentos devem cumprir os padrões regulatórios relevantes para garantir o contato seguro com os consumíveis.
- Custo-benefício : Embora os revestimentos antiembaçantes melhorem o desempenho, os fabricantes devem equilibrar custos adicionais com benefícios em termos de apelo nas prateleiras e redução de desperdício de produtos.
Ao abordar cuidadosamente esses fatores, os fabricantes podem otimizar o desempenho do filme tubular transparente para embalagens e agregar valor aos compradores em vários setores.
Considerações do comprador
Para os compradores, a seleção de filme de embalagem transparente tubular com propriedades antiembaçantes envolve a compreensão dos requisitos do produto e das condições operacionais:
- Tipo de produto : Produtos com alto teor de umidade ou armazenados em refrigeração necessitam de filmes com desempenho antiembaçante superior.
- Condições de armazenamento e exibição : Os filmes destinados à cadeia de frio ou ambientes úmidos devem manter a clareza apesar dos riscos de condensação.
- Conformidade regulatória : Os compradores devem garantir que o filme selecionado atenda a todos os regulamentos aplicáveis de segurança alimentar e rotulagem.
- Análise custo-benefício : A melhor visibilidade, prazo de validade e apelo ao consumidor oferecidos pelos revestimentos antiembaçantes devem ser ponderados em relação aos custos adicionais de aquisição.
Ao abordar essas considerações, os compradores podem selecionar o filme de embalagem transparente tubular mais adequado para suas aplicações específicas.
Avaliação e testes de desempenho
Avaliar a eficácia dos revestimentos antiembaçantes em filmes tubulares transparentes para embalagens requer métodos de teste padronizados. Os principais critérios de avaliação incluem:
- Resistência ao nevoeiro sob alta umidade : Simulação de condições de armazenamento para medir a persistência da claridade ao longo do tempo.
- Adesão e durabilidade : Garantir que o revestimento permaneça eficaz durante o manuseio, vedação e transporte.
- Clareza óptica : Avaliar a transparência através de inspeção visual ou instrumentos especializados para verificar se a visibilidade é mantida.
- Resistência à migração de umidade : Avaliar a capacidade do filme de gerenciar a condensação e evitar a formação de gotas de água.
Os fabricantes geralmente fornecem dados de desempenho para ajudar os compradores a tomar decisões informadas e otimizar as aplicações de embalagens.
Tendências e inovações futuras
Espera-se que a demanda por filmes tubulares transparentes para embalagens com revestimentos antiembaçantes cresça devido às crescentes expectativas dos consumidores por frescor, visibilidade do produto e garantia de qualidade . As tendências emergentes incluem:
- Revestimentos sustentáveis : Desenvolvimento de revestimentos antiembaçantes ecologicamente corretos, compatíveis com filmes recicláveis e biodegradáveis.
- Filmes multifuncionais : Integração de propriedades antiembaçantes com outros recursos, como revestimentos antimicrobianos, aprimoramentos de vedação térmica ou camadas de barreira.
- Tecnologias avançadas de polímeros : Inovações em formulações de polímeros que melhoram a adesão e a durabilidade dos revestimentos antiembaçantes, mantendo a transparência e a flexibilidade.
Essas tendências refletem a evolução das necessidades das indústrias que dependem de filmes tubulares transparentes para embalagens e a crescente ênfase no desempenho, na sustentabilidade e na experiência do consumidor.