

Introdução às embalagens de alimentos de alta barreira
A demanda por maior prazo de validade em alimentos embalados impulsionou a inovação em filmes de barreira, que evitam que o oxigênio, a umidade e outros gases comprometam a qualidade do produto. No passado, PVDC (cloreto de polivinilideno) dominou as embalagens de alta barreira devido às suas excelentes propriedades de barreira a gases. No entanto, as preocupações ambientais, as limitações de processamento e a evolução dos requisitos de desempenho mudaram a preferência da indústria para EVOH (álcool etileno vinílico) .
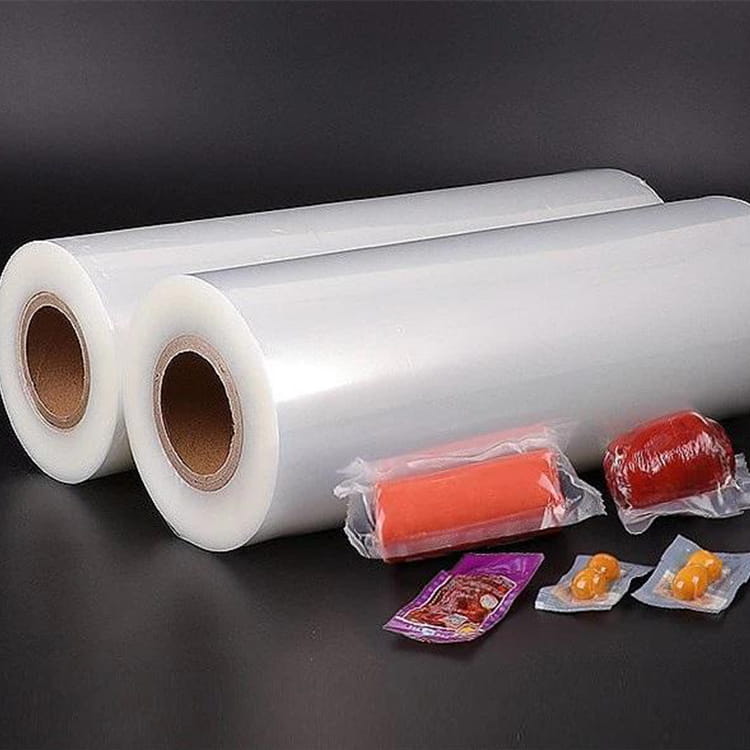
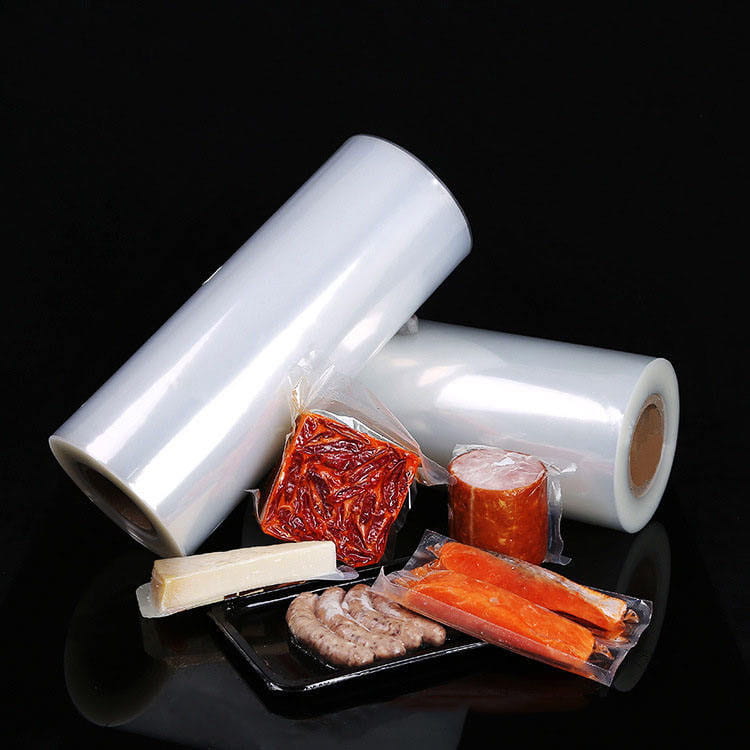
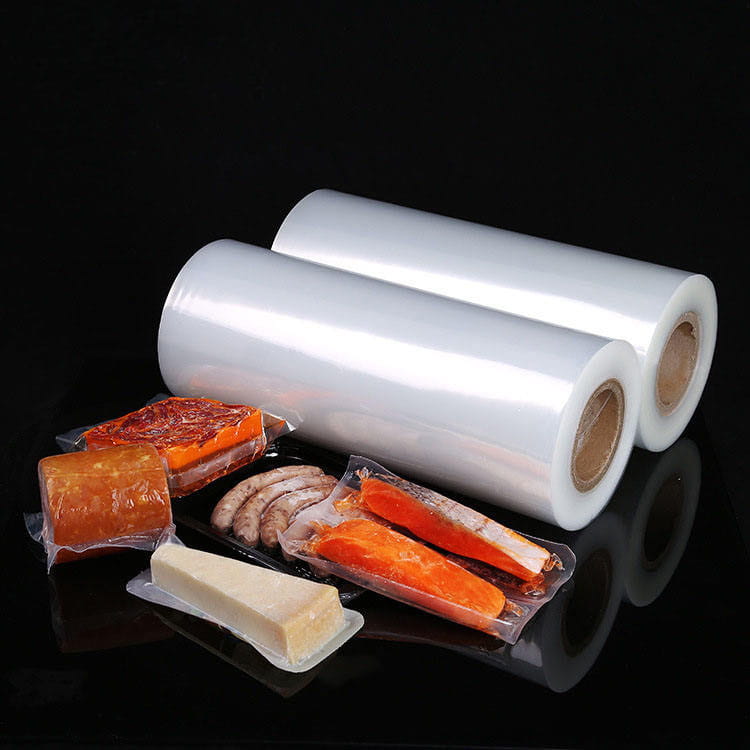
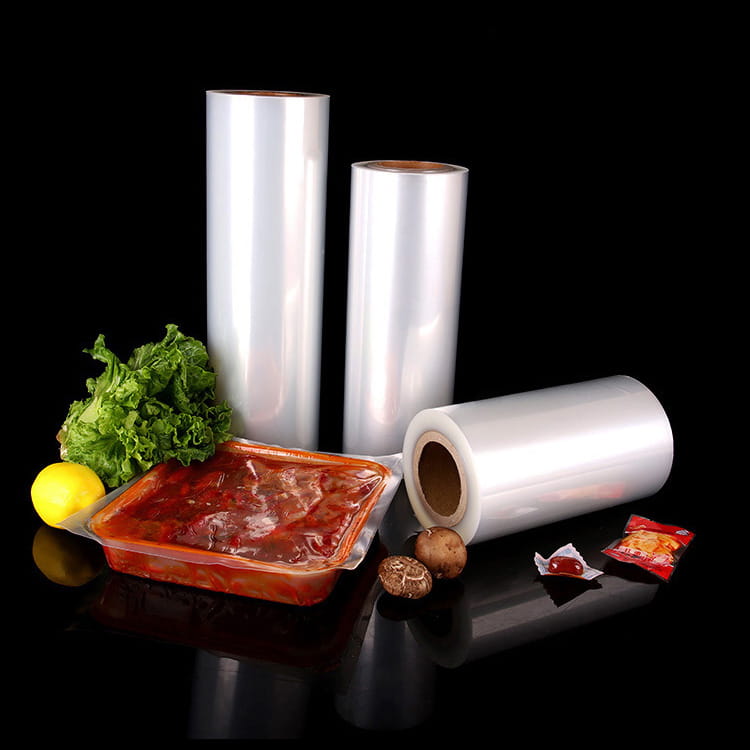
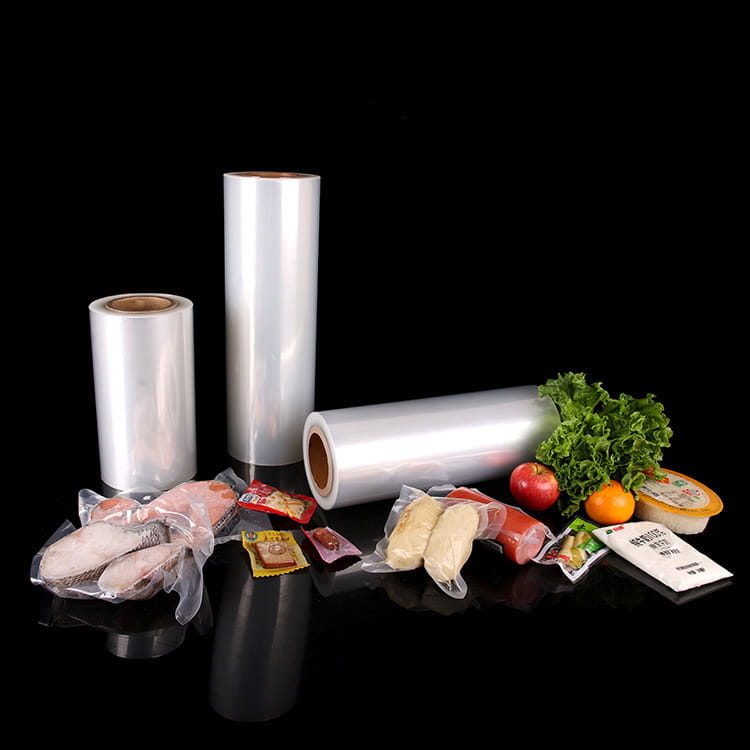
As embalagens modernas de alimentos exigem filmes multicamadas que combinem desempenho de barreira com flexibilidade, capacidade de impressão e sustentabilidade. Um exemplo notável é o Filme formador de alta barreira EVOH de 9 camadas para embalagens de alimentos , que equilibra a eficiência da barreira de oxigênio, o desempenho mecânico e a adaptabilidade para termoformagem e outros métodos de embalagem.
Comparando propriedades de barreira EVOH e PVDC
Tanto o EVOH quanto o PVDC oferecem fortes propriedades de barreira ao oxigênio, mas seu desempenho varia significativamente sob diferentes condições ambientais. O EVOH se destaca por manter baixa permeabilidade ao oxigênio em umidade moderada, tornando-o ideal para produtos alimentícios sensíveis à oxidação.
Taxa de transmissão de oxigênio (OTR)
EVOH fornece um OTR tão baixo quanto 0,1 cc/m²/dia em filmes multicamadas, que é comparável ao PVDC em condições secas, mas superior quando integrado em estruturas coextrusadas. A eficiência da barreira do PVDC diminui quando exposta à umidade, enquanto a integração multicamadas do EVOH mantém um desempenho de barreira consistente.
Sensibilidade à umidade
O PVDC tende a hidrolisar sob alta umidade ou durante processos de esterilização, levando a um declínio no desempenho da barreira ao longo do tempo. O EVOH, quando encapsulado em estruturas multicamadas, oferece maior resistência à umidade sem sacrificar a capacidade de barreira ao oxigênio.
Vantagens de processamento dos filmes EVOH
Do ponto de vista da produção, o EVOH oferece vantagens distintas sobre o PVDC, particularmente para linhas de termoformação e embalagens de alta velocidade . Sua compatibilidade com polietileno (PE), polipropileno (PP) e outras poliolefinas permite construções multicamadas complexas sem problemas de incompatibilidade química.
Eficiência de Termoformagem
O Filme formador de alta barreira EVOH de 9 camadas para embalagens de alimentos demonstra excelente estampabilidade, distribuição uniforme de espessura e risco mínimo de delaminação durante a termoformagem. Os filmes de PVDC geralmente requerem camadas adesivas adicionais, aumentando a complexidade e o custo do material.
Benefícios do Processamento Ambiental
O EVOH não libera compostos clorados nocivos durante a extrusão ou descarte, ao contrário do PVDC, que pode emitir ácido clorídrico durante a incineração. Isto torna o EVOH mais adequado para soluções de embalagens ecologicamente conscientes, ao mesmo tempo que se alinha com os padrões regulatórios em evolução para materiais sustentáveis.
Considerações de Sustentabilidade
A sustentabilidade tornou-se um fator crítico na seleção de embalagens de alimentos. A compatibilidade do EVOH com camadas monomateriais de PE ou PP permite uma reciclagem mais fácil em comparação com o PVDC, que contém cloro e complica o processamento de resíduos. A adoção do EVOH contribui para a redução do impacto ambiental, mantendo ao mesmo tempo uma funcionalidade de alta barreira.
Gestão de fim de vida
Os filmes EVOH multicamadas podem ser separados ou incorporados em fluxos de reciclagem de PE ou PP, ao contrário dos filmes PVDC, que requerem tratamento especializado devido ao teor de cloro. Isto torna os filmes EVOH uma escolha ambientalmente responsável, especialmente para operações de embalagem de alimentos em grande escala.
Aplicações em embalagens de alimentos
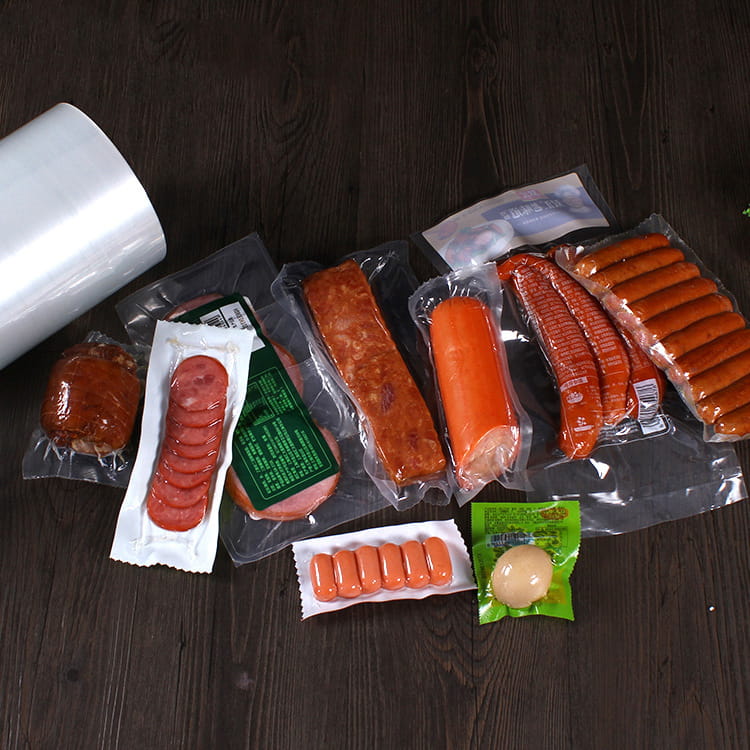
Os filmes EVOH são amplamente adotados em diversas categorias de alimentos, incluindo:
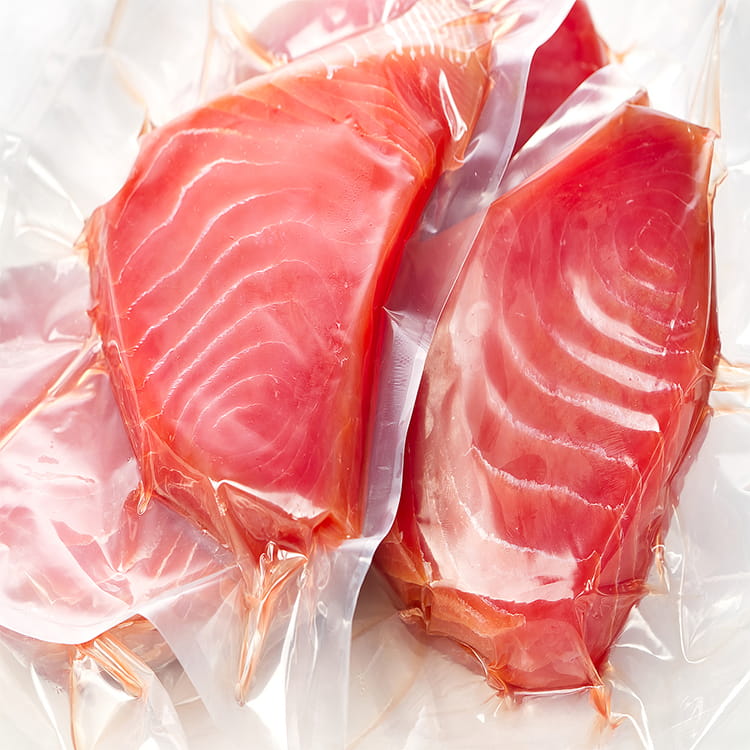
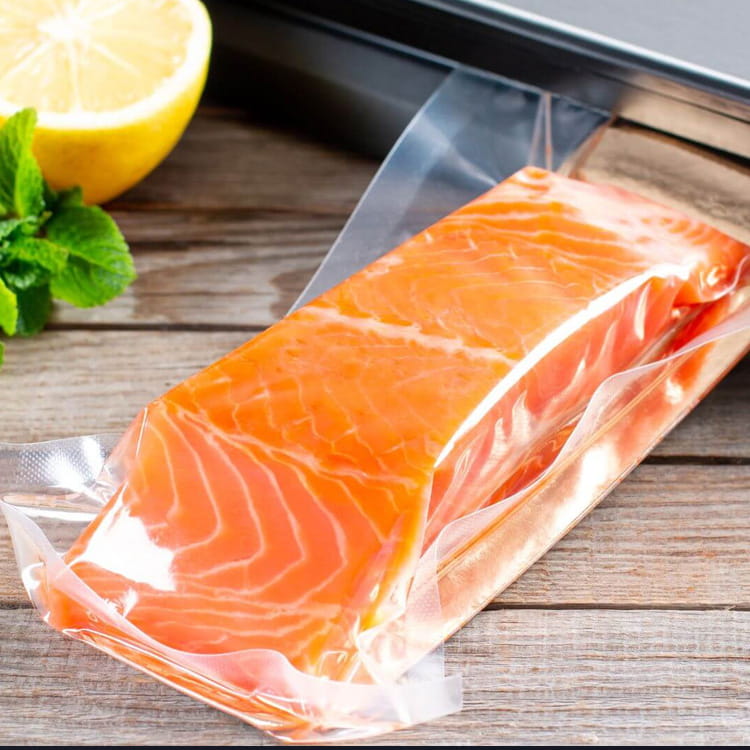
- Refeições prontas para consumo que requerem embalagem a vácuo ou em atmosfera modificada (MAP)
- Deli carnes e queijos sensíveis à exposição ao oxigênio
- Salgadinhos e produtos assados que exigem vida útil prolongada
- Embalagem de produtos frescos, equilibrando controle de umidade e permeabilidade a gases
O flexibility of the Filme formador de alta barreira EVOH de 9 camadas para embalagens de alimentos permite que seja adaptado tanto para bandejas rígidas quanto para bolsas flexíveis, aumentando a versatilidade nas linhas de produção sem comprometer as qualidades de proteção.
Considerações de custo e valor do ciclo de vida
Embora os filmes EVOH possam ter um custo inicial de material mais elevado do que o PVDC, o valor do seu ciclo de vida justifica a adoção:
- A vida útil prolongada reduz o desperdício de alimentos, diminuindo o custo total do produto.
- O processamento simplificado e menos camadas adesivas reduzem os custos operacionais e de mão de obra.
- A conformidade com a sustentabilidade reduz as despesas regulatórias e de descarte de longo prazo.
- A compatibilidade com embalagens automatizadas de alta velocidade melhora a eficiência da produção.
Em última análise, o EVOH proporciona um equilíbrio entre desempenho, eficiência de processamento e responsabilidade ambiental que o PVDC luta para igualar.
Tabela de Desempenho Técnico: EVOH vs PVDC
| Propriedade | EVOH (multicamadas) | PVDC |
| Taxa de transmissão de oxigênio (OTR) | 0,1–0,3 cc/m²/dia | 0,1–0,3 cc/m²/dia (degrades in humidity) |
| Sensibilidade à umidade | Baixo (camadas encapsuladas) | Alto (risco de hidrólise) |
| Compatibilidade de processamento | Alto com PE/PP | Limitado, requer camadas adesivas |
| Impacto Ambiental | Reciclável com fluxos de PE/PP | Clorado, mais difícil de reciclar |
| Ormoforming Performance | Excelente | Moderado |
Conclusão
O transition from PVDC to EVOH in high-barrier food packaging is driven by a combination of performance, processing, and sustainability factors. Filmes formadores de alta barreira EVOH de 9 camadas fornecem proteção confiável contra oxigênio, resistência à umidade e robustez mecânica, ao mesmo tempo em que apoiam designs de embalagens flexíveis e produção ambientalmente responsável. Essas vantagens posicionam o EVOH como o material preferido em soluções modernas de embalagens de alimentos.
Perguntas frequentes
Q1: Por que o EVOH é preferido ao PVDC para embalagens de alimentos?
O EVOH é preferido devido ao desempenho consistente da barreira de oxigênio sob umidade variável, melhor reciclabilidade e compatibilidade com processamento de poliolefinas.
Q2: O EVOH pode substituir o PVDC em aplicações de termoformagem?
Sim. EVOH tem bom desempenho em filmes termoformados multicamadas, como o Filme formador de alta barreira EVOH de 9 camadas para embalagens de alimentos , proporcionando excelente estampabilidade e delaminação mínima.
Q3: Como é que o EVOH contribui para a sustentabilidade?
O EVOH permite a reciclagem com fluxos de PE/PP e evita emissões de cloro, ao contrário do PVDC, tornando-o mais ecológico.
P4: Quais produtos alimentícios se beneficiam mais com os filmes EVOH?
Refeições prontas para consumo, frios, queijos, lanches, produtos assados e produtos frescos se beneficiam do desempenho de alta barreira e da capacidade de vida útil estendida do EVOH.