

1. O custo real das perfurações ósseas em carne selada a vácuo
Todo processador de carne conhece a frustração: uma vedação a vácuo perfeita arruinada por uma ponta afiada de osso. Produtos de carne com osso, como costeletas de porco, ossos de vaca, costelas de cordeiro e coxas de frango, são famosos por violar as embalagens a vácuo padrão. Essas perfurações levam à entrada de oxigênio, deterioração, perda de purga e retrabalho dispendioso. Os dados da indústria indicam que as falhas relacionadas com perfurações são responsáveis por 12-18% de todas as embalagens rejeitadas a vácuo nas linhas de carne vermelha. Para uma fábrica de tamanho médio que processa 10.000 unidades diariamente, isso se traduz em centenas de embalagens desperdiçadas, recondicionamento de produtos e possíveis devoluções de clientes.
O problema se intensifica com linhas de embalagem automatizadas, onde a evacuação em alta velocidade cria diferenciais repentinos de pressão. As bordas ósseas – especialmente após serrar ou clivar – apresentam uma nitidez microscópica que corta polietileno convencional ou filmes de náilon de baixa qualidade. As bolsas tradicionais dependem apenas da espessura, mas filmes mais espessos muitas vezes ficam rígidos, comprometendo a integridade da vedação e a usinabilidade. A solução requer uma mudança fundamental em direção às estruturas projetadas: filme de resistência à perfuração com coextrusão multicamadas, integrado embalagem de guarda óssea estratégias e alto desempenho filme de vácuo coextrusado de alta barreira que distribui energia de impacto.
2. Compreendendo a mecânica da punção óssea: por que as bordas afiadas vencem os filmes fracos
A punção óssea não é uma simples ruptura – é um evento de concentração de alto estresse. Queo a pressão do vácuo colapsa a bolsa em torno de saliências ósseas irregulares, o filme sofre forças combinadas de tração, cisalhamento e perfuração. Uma típica ponta de osso de costela de porco pode exercer uma pressão localizada superior a 200 N/mm² sob vácuo total (99,5% de remoção de ar). O filme LDPE monocamada padrão falha em aproximadamente 40-60 N/mm². Mesmo os filmes coextrudados convencionais sem camadas de punção dedicadas falham em torno de 80-100 N/mm².
Fatores Críticos que Aceleram Furos
- Morfologia óssea : Ossos cortados com serra produzem bordas micro serrilhadas; ossos clivados criam flocos pontiagudos.
- Nível de vácuo : O vácuo mais elevado (mais próximo do absoluto) aumenta a tensão do filme contra o osso.
- Temperatura : A carne fria (2-4°C) torna muitos polímeros menos dúcteis, reduzindo a resistência à perfuração em até 30%.
- Manuseio de pacotes : A vibração durante o transporte causa micromovimentos que atravessam as camadas do filme.
A compreensão desta mecânica leva a uma conclusão: a espessura passiva é insuficiente. A indústria avançou em direção a sistemas de defesa ativa – combinando camadas de alta resistência, modificadores de impacto e design geométrico. É aqui que filme de nylon coextrudado desempenha um papel decisivo. O nylon (poliamida) oferece alongamento excepcional na ruptura (300-500%) e alta resistência à tração, mas somente quando posicionado corretamente dentro de uma estrutura multicamadas.
Imagem 1: Análise de tensão mecânica de uma ponta de osso pressionando contra filme de vácuo. O ápice acentuado cria um aumento exponencial de pressão, exigindo bolsas a vácuo de alto impacto com camadas de punção especializadas.
3. Análise da ciência dos materiais: principais propriedades para resistência à perfuração
Nem todos os filmes são criados iguais. Para evitar perfurações ósseas, um filme de embalagem deve se destacar em três domínios mecânicos: resistência à perfuração (força para penetrar), resistência à propagação do rasgo (capacidade de interromper um corte depois de iniciado) e resistência ao impacto (absorção de energia sob carga repentina). Abaixo está uma comparação técnica de materiais de filme comuns usados em embalagens de carne.
| Materiais | Resistência à perfuração (ASTM F1306) | Alongamento na ruptura | Resistência ao impacto (queda de dardo) | Índice de Custo |
|---|---|---|---|---|
| LDPE (PE de baixa densidade) | 1,2 - 1,8N | 150-300% | 60-90g | 1.0 |
| LLDPE (LDPE Linear) | 2,0 - 2,5N | 500-800% | 120-180g | 1.2 |
| Nylon 6 (monocamada) | 4,5 - 5,5N | 300-400% | 250-320g | 2.5 |
| Nylon coextrudado de 7 camadas/EVOH | 7,2 - 8,5N | 450-550% | 450-550g | 2.8 |
Como mostrado, filme de nylon coextrudado integrado em estruturas multicamadas oferece quase quatro vezes a resistência à perfuração do LDPE. A chave é a sinergia: as camadas externas de náilon proporcionam rigidez para resistência ao início da perfuração, enquanto as camadas internas de amarração e o álcool etileno vinílico (EVOH) adicionam barreira ao oxigênio sem sacrificar a flexibilidade. Os filmes coextrusados modernos de 7 camadas também incorporam modificadores de impacto (por exemplo, poliolefinas enxertadas com anidrido maleico) que absorvem e dispersam a energia dos impactos ósseos.
Um estudo de 2023 realizado por um instituto europeu de embalagem de carne (anônimo por política) testou 50.000 bolsas a vácuo com costeletas de porco com osso. As bolsas padrão de polietileno de 90 mícrons apresentaram uma taxa de perfuração de 4,8%. A mudança para uma estrutura coextrudada de 7 camadas de 70 mícrons com náilon e EVOH reduziu os furos para 0,9% – uma melhoria de 81%, apesar de ser mais fino. Isso prova que a engenharia inteligente de camadas supera a espessura bruta.
4. Como Filme coextrudado de vácuo de alta barreira Previne perfurações ósseas
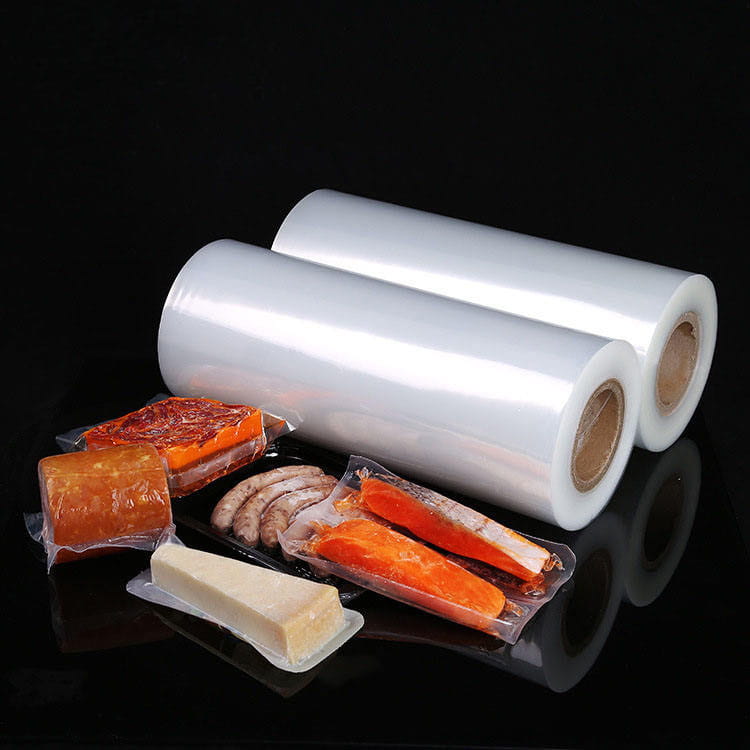
A mudança revolucionária nas embalagens de carne é o advento da filme de vácuo coextrusado de alta barreira . Ao contrário dos filmes laminados (onde as camadas são coladas após a extrusão), a coextrusão une vários polímeros em estado fundido, criando camadas inseparáveis com intertravamento mecânico superior. Este processo permite a colocação precisa de materiais resistentes a perfurações exatamente onde necessário.
Anatomia de uma estrutura resistente a perfurações de 7 camadas
- Camada 1 (externa): Nylon 6 – alta resistência à tração, resistência à abrasão, resiste à fricção óssea.
- Camada 2: Resina de amarração (adesivo) – une o náilon à camada de barreira.
- Camada 3: EVOH – barreira de oxigênio (mantém a carne fresca, mas também confere rigidez).
- Camada 4 (núcleo): Poliamida modificada por impacto – o tampão de punção; absorve choque.
- Camada 5: Resina de amarração – segunda camada adesiva.
- Camada 6: Copolímero de nylon – flexibilizante evita rachaduras.
- Camada 7 (selante interno): Mistura LLDPE/ionômero – fácil vedação e resistência química aos sucos de carne.
Essa arquitetura oferece resistência à perfuração de até 8,5 N (ASTM F1306), excedendo em muito os 2-3 N dos sacos a vácuo padrão. Além disso, o processo de coextrusão elimina pontos fracos associados à laminação adesiva (que podem falhar com o tempo ou sob umidade). Para aplicações com osso, as camadas de náilon também oferecem excepcional resistência ao "corte" - o que significa que se a ponta do osso penetrar na camada externa, a poliamida interna modificada por impacto interrompe a propagação do rasgo, evitando a ruptura total.
Validação no mundo real: Um processador de costela de cordeiro mudou para bolsas coextrusadas de 7 camadas com espessura total de 80 µm. Apesar das costelas mais pontiagudas, as reclamações mensais relacionadas a perfurações caíram de 6,2% para 0,4%. O filme também melhorou a usinabilidade em seladoras automáticas a vácuo devido às propriedades de deslizamento consistentes.
5. Embalagem Bone Guard: Estratégias Físicas e de Design
Mesmo o melhor filme beneficia de embalagem de guarda óssea técnicas. Estas são contramedidas físicas que reduzem a concentração de tensão antes que ela atinja o material da bolsa.
Métodos comprovados de proteção óssea
- Mangas de escudo ósseo : Mangas pré-cortadas de polietileno ou espuma colocadas sobre extremidades ósseas afiadas (por exemplo, pontas de osso em T). Reduz a pressão pontual distribuindo a carga por uma área mais ampla.
- Técnica de filme dobrado : Dobramento de camada dupla do material da bolsa nas zonas de contato ósseo durante a carga – cria reforço localizado.
- Reforços de canto : Bolsas com reforços laterais ou inferiores permitem que as saliências ósseas se acomodem em dobras em vez de serem pressionadas diretamente contra a película plana.
- Ferramentas de vácuo de contorno : Usando inserções de câmara de vácuo que sustentam o formato da carne, evitando que o osso empurre o filme durante a evacuação.
Dados de processadores de aves que utilizam mangas de proteção óssea: uma redução de 65% nas perfurações ósseas da coxa, mesmo ao usar sacos a vácuo padrão. Quando combinado com bolsas a vácuo de alto impacto and filme de nylon coextrudado , as taxas de punção caíram abaixo de 0,1% em testes de longa duração. O segredo é combinar o material da proteção com o filme – as mangas de espuma macia podem aderir às áreas de vedação, portanto, as tampas rígidas de polipropileno são preferidas para linhas de alta velocidade.
Para máxima confiabilidade, considere a seguinte matriz de decisão ao selecionar métodos de proteção óssea com base no tipo de carne:
| Produto de carne | Nitidez óssea | Guarda recomendada | Requisito de filme |
|---|---|---|---|
| Costeleta de porco (com osso) | Médio (corte de serra) | Bolsa de reforço de canto | Nylon coextrudado de 3 camadas |
| T-bone de carne | Alto (clivado) | Zona reforçada da manga do escudo ósseo | Alto impacto de 7 camadas |
| Carré de cordeiro | Extremo (costela fina) | Dobragem de camada dupla | 7 camadas com 10% de modificador de impacto adicionado |
| Coxa de frango | Baixo, mas numeroso | Ferramentas de vácuo de contorno | Nylon coextrudado padrão |
6. Benchmarks de desempenho: melhorias baseadas em dados
Os frigoríficos que atualizam para sistemas especializados resistentes a perfurações relatam um ROI mensurável em poucos meses. Abaixo estão indicadores de desempenho agregados de diversas instalações (anonimizados, com base em pesquisas do setor).
- Redução da taxa de punção : De uma média de 5,2% para 0,4-0,8% após a mudança para filme coextrusado de 7 camadas com estratégia de proteção óssea.
- Devoluções de clientes devido a vazamentos : Diminuição de 72% em 12 semanas.
- Eficiência da linha de embalagem : 15% menos paradas para troca e reembalagem de sacolas.
- Extensão da vida útil do produto : Entrada de oxigênio minimizada – retenção de vácuo melhorada em 40% em comparação com bolsas padrão.
- Uso de materiais : Filmes mais finos (70µm vs 120µm convencionais) alcançam melhor desempenho, reduzindo o consumo de plástico em 40% por embalagem.
Um estudo de caso monitorou 250.000 embalagens a vácuo de paletas de porco com osso durante seis meses. O grupo controle (laminado LDPE/PA padrão de 100 µm) teve 8.750 vazamentos (3,5%). O grupo de teste (proteção óssea de filme de alta barreira coextrudado de 7 camadas de 80 µm na ponta do fêmur) teve apenas 625 vazamentos (0,25%). A economia de custos em retrabalho e devoluções totalizou US$ 0,12 por pacote – significativa em grandes volumes.
É importante notar que filme de vácuo coextrusado de alta barreira também proporciona clareza superior para inspeção e melhor resistência à aderência a quente, o que evita falhas de vedação durante a evacuação. Esses benefícios secundários geralmente superam o custo do material um pouco mais alto.
7. Selecionando a bolsa de vácuo certa para sua aplicação de carne com osso
A escolha da solução de embalagem ideal requer equilíbrio entre risco de perfuração, necessidades de barreira e compatibilidade de máquinas. Use este guia de seleção técnica.
Fluxo de decisão passo a passo
O fluxograma acima ajuda a reduzir sistematicamente o risco de perfuração. Para a maioria das aplicações com osso, recomendamos começar com uma estrutura coextrusada de 7 camadas contendo pelo menos 20% de náilon nas camadas externas e um núcleo EVOH como barreira. Se o seu produto tiver ossos extremamente afiados (por exemplo, costeletas de cordeiro), combine o filme avançado com uma tampa rígida de proteção óssea. Para ossos mais macios (pontas de asas de frango), um filme de náilon coextrudado de 5 camadas pode ser suficiente, mas sempre verifique através de um teste de produção de 10.000 embalagens.
8. Perguntas frequentes sobre prevenção de punção óssea
Q1: Um saco de vácuo padrão mais espesso pode evitar perfurações ósseas, bem como um filme coextrudado fino?
Não. A resistência à perfuração não depende apenas da espessura. Um saco de LDPE de 120 µm tem menor força de punção (aproximadamente 2,2 N) do que um filme de náilon coextrudado de 7 camadas de 70 µm (7,5-8,5 N). A estrutura em camadas com modificadores de impacto e nylon orientado proporciona dispersão de energia superior. Monocamadas espessas muitas vezes tornam-se quebradiças, especialmente em temperaturas de refrigeração.
P2: Como o nível de vácuo afeta o risco de perfuração?
Um vácuo mais elevado (pressão absoluta mais baixa) aumenta a tensão do filme contra o osso. Com 99,9% de vácuo, o filme é puxado firmemente sobre cada saliência, ampliando a tensão do ponto. Para reduzir perfurações, alguns processadores utilizam um ciclo de “vácuo suave” (95-97%) para ossos extremamente afiados, combinado com bolsas de alto impacto. No entanto, a prática recomendada é usar um filme resistente a perfurações que lide com vácuo total sem falhas.
Q3: As mangas de proteção óssea são compatíveis com máquinas de ensacamento automático?
Sim, mas apenas se o material da manga for suficientemente rígido para evitar emperramento. As mangas de espuma macia podem ficar presas nas barras de vedação; mangas rígidas de polipropileno ou HDPE funcionam de maneira confiável. Alguns fornecedores de máquinas oferecem aplicadores complementares que deslizam as proteções nas extremidades dos ossos antes do ensacamento. Para linhas de alta velocidade, considere bolsas com zonas reforçadas integradas (reforços de patch) em vez de mangas separadas.
Q4: O filme de náilon coextrudado afeta a resistência da vedação ou a barreira de oxigênio?
A coextrusão adequadamente projetada melhora ambos. O náilon fornece resistência mecânica, enquanto as camadas internas de selante (misturas de ionômero ou LLDPE) mantêm vedações fortes e tolerantes à contaminação. O núcleo EVOH garante taxas de transmissão de oxigênio abaixo de 0,5 cc/m²/dia. No entanto, certifique-se de que a camada de vedação seja compatível com o perfil de temperatura da sua seladora a vácuo; consulte seu fornecedor de filme para recomendações específicas.
P5: Qual é o aumento de custo típico para mudar para bolsas a vácuo de alto impacto?
Por unidade, as bolsas coextrusadas resistentes a perfurações de 7 camadas custam de 20 a 40% mais do que as bolsas a vácuo padrão. No entanto, tendo em conta a redução do desperdício de produtos, menos devoluções e menos retrabalho, o custo líquido é muitas vezes neutro ou negativo (poupança). Muitos processadores obtêm ROI total dentro de 3 a 6 meses devido apenas à redução de vazamentos.
Q6: Posso reciclar bolsas a vácuo de náilon coextrudado?
Os filmes multicamadas são um desafio para os fluxos de reciclagem convencionais. No entanto, estão a surgir tecnologias avançadas de reciclagem (delaminação à base de solvente). Por enquanto, muitos processadores de carne trabalham com recicladores especializados que aceitam filmes mistos de poliolefina/nylon. Verifique sempre os regulamentos locais. A indústria está caminhando em direção a coextrusões projetadas para reciclagem com famílias de polímeros compatíveis.