

Introdução: O risco oculto nas embalagens de alimentos
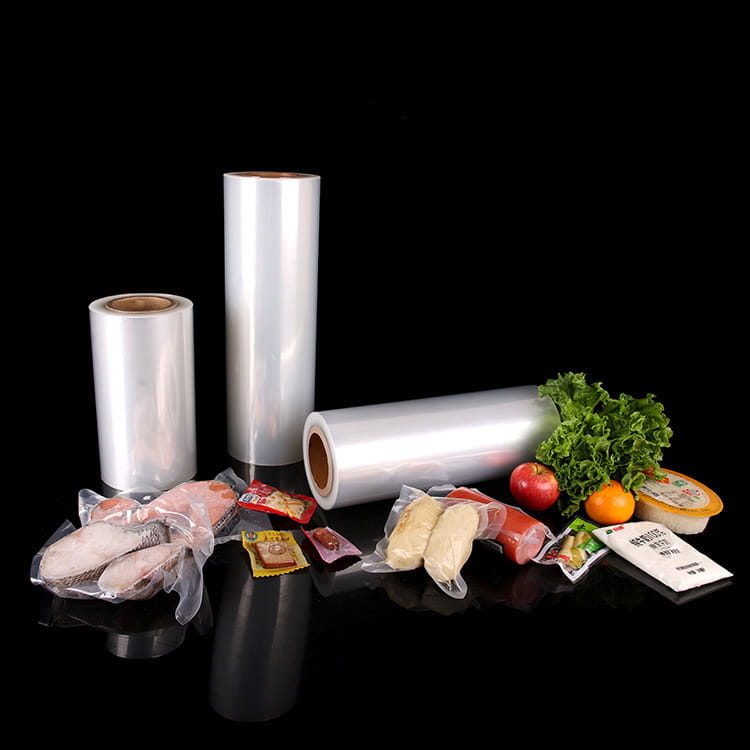
A embalagem de alimentos não se trata apenas de preservar o frescou e proporcionar apelo visual. Abaixo da superfície, o processo de fabricação de filmes flexíveis transparentes pode introduzir riscos químicos que migram para os alimentos. Durante décadas, a laminação com adesivos à base de solvente tem sido o padrão da indústria para a produção de Filme de embalagem plástica coextrudado transparente estruturas, mas os avanços recentes na tecnologia de coextrusão oferecem uma abordagem fundamentalmente mais segura. Este artigo compara coextrusão e laminação, concentrando-se no motivo pelo qual os filmes transparentes sem solventes estão se tornando a escolha preferida para aplicações de contato com alimentos.
Com o crescente escrutínio regulatório sobre materiais em contato com alimentos (por exemplo, Regulamento-Quadro da UE (CE) 1935/2004, US FDA 21 CFR) e a crescente demanda dos consumidores por embalagens com rótulos limpos, compreender as diferenças técnicas entre essas duas rotas de fabricação é essencial para engenheiros de embalagens e proprietários de marcas. Examinaremos as propriedades mecânicas, o desempenho da barreira, a clareza óptica e, o mais importante, a segurança química.
O que é coextrusão? Construindo Filmes Sem Adesivos
A coextrusão é um processo de etapa única onde múltiplos polímeros fundidos são combinados através de um bloco de alimentação ou matriz multimanifold para formar um único filme multicamadas. Ao contrário da laminação, que une camadas pré-fabricadas por meio de adesivos, a coextrusão cria ligações moleculares entre camadas adjacentes à medida que esfriam. Isso elimina a necessidade de qualquer solvente ou adesivo à base de água.
Principais características dos filmes transparentes coextrudados
- Contagem de camadas: Normalmente de 3 a 11 camadas, cada uma servindo uma função específica (selante, barreira, suporte estrutural).
- Mecanismo de ligação: Fusão térmica – cadeias de polímeros emaranhadas na interface sem produtos químicos extras.
- Resíduo de solvente: Zero. Sem adesivos significa que não há solventes, isocianatos ou aminas residuais.
- Clareza óptica: pode alcançar filme soprado de alta clareza or filme plástico coextrudado fundido com valores de neblina abaixo de 5%.
Linhas modernas de coextrusão para filme de embalagem de alimentos cristalino use designs avançados de parafusos para manter a temperatura de fusão e a espessura da camada uniformes. Um típico 7 camadas filme de barreira transparente multicamadas pode combinar EVOH para barreira de oxigênio, camadas de ligação para adesão e mLLDPE para selabilidade — tudo isso sem uma única gota de adesivo.
Laminação: o problema da dependência adesiva
A laminação (também chamada de laminação seca ou laminação à base de solvente) envolve a produção separada de duas ou mais películas monocamadas ou coextrusadas e, em seguida, sua ligação entre si usando um adesivo aplicado por meio de um sistema de rolos. O adesivo é normalmente dissolvido em solventes orgânicos, como acetato de etila, MEK ou tolueno, que são posteriormente evaporados em túneis de secagem.
Onde ocorre a contaminação
- Evaporação incompleta: Mesmo sob secagem ideal, vestígios de solventes residuais (partes por milhão) podem permanecer presos entre as camadas.
- Migração adesiva: Os oligômeros de baixo peso molecular dos adesivos de poliuretano podem migrar através da camada selante para os alimentos, especialmente com alimentos gordurosos ou ácidos.
- Transferência de sabores estranhos: solventes residuais como o acetato de etila produzem odores desagradáveis detectáveis em produtos sensíveis como chocolate ou café.
Testes independentes (dados do estudo europeu de 2022 sobre 150 amostras de embalagens flexíveis) descobriram que os filmes laminados à base de solvente tinham um nível médio de solvente residual de 8,7 mg/m², enquanto os filmes coextrusados não apresentavam nenhum. Mesmo os adesivos sem solvente (100% sólidos) usados na laminação introduzem resíduos monoméricos que não são regulamentados tão estritamente quanto os solventes, mas ainda apresentam riscos potenciais de migração.
Para filme de embalagem flexível transparente , a laminação também cria um ponto potencial de delaminação se o adesivo se degradar com o tempo ou sob condições de retorta. A coextrusão, por outro lado, é resistente à delaminação porque as camadas são fundidas no nível molecular.
Por que a ausência de solventes é importante: motivadores regulatórios e de saúde
Os resíduos de solventes não são apenas uma questão de qualidade – são um problema legal e de saúde. Os organismos reguladores em todo o mundo estabeleceram limites rigorosos de migração para solventes em materiais em contacto com alimentos. Por exemplo, o Regulamento (UE) n.º 10/2011 sobre Plásticos da UE especifica limites de migração específicos (LME) para muitos solventes, mas a aplicação é um desafio porque os solventes não são adicionados intencionalmente no filme final – são auxiliares de processamento que devem ser removidos.
Tabela Comparativa de Segurança: Coextrusão vs. Laminação
| Parâmetro | Coextrusão (sem solvente) | Laminação à Base de Solventee |
|---|---|---|
| Solventes Residuais | Nenhum (0 mg/m²) | Normalmente 5-15 mg/m² |
| Risco de migração adesiva | Nenhum (sem adesivos) | Aminas aromáticas primárias, possíveis isocianatos |
| Delaminação sob calor | Muito baixo (ligação coextrudada) | Moderado a alto |
| Tolerância de espessura de camada | ±5% típico | ±10% devido à variabilidade adesiva |
| Optical Haze (para filme transparente de 50 µm) | 2-4% | 4-8% (camada adesiva adiciona neblina) |
| Barreira de oxigênio (para base em EVOH) | Excelente (camadas de ligação coextrudadas preservam a cristalinidade do EVOH) | Bom, mas o adesivo pode degradar a barreira com o tempo |
Para applications like fresh meat, cheese, or ready meals, a filme de embalagem multicamadas transparente produzido via coextrusão oferece o perfil mais seguro. As principais cadeias de restaurantes de serviço rápido começaram a mudar para bolsas coextrusadas para molhos e temperos após detectarem resíduos de solventes em alternativas laminadas.
Esquema do Processo: Linha de Coextrusão vs. Laminação
O SVG a seguir ilustra a diferença fundamental nas etapas de fabricação. A coextrusão combina produtos fundidos em uma única matriz, enquanto a laminação requer produção separada de filme, revestimento adesivo, secagem e ligação – cada etapa é uma oportunidade para contaminação.
Superioridade óptica e mecânica de filmes coextrudados
Além da segurança, a coextrusão oferece benefícios funcionais essenciais para embalagens de alimentos. Filme soprado de alta clareza produzido por coextrusão atinge uma transparência excepcional porque nenhuma camada adesiva dispersa a luz. Os valores típicos de turvação para um filme transparente à base de PE coextrudado de 60 µm são de 2 a 3%, em comparação com 5 a 7% para uma estrutura laminada equivalente com adesivo de poliuretano. Para filme plástico coextrudado fundido , a turvação pode ser tão baixa quanto 1,5%, tornando-a ideal para embalagens premium de confeitaria e padaria, onde a visibilidade do produto orienta as decisões de compra.
Integridade Mecânica Sob Estresse
Os filmes coextrudados exibem adesão intercamadas superior porque as cadeias poliméricas das camadas adjacentes se interdifundem. Isto é especialmente importante para filme PE coextrudado transparente usado em aplicações verticais de formulário-enchimento-selagem (VFFS). Os filmes laminados, por outro lado, correm o risco de delaminação nas mandíbulas de vedação ou durante testes de queda. Um estudo de 2021 comparando 1.000 bolsas VFFS para vegetais congelados descobriu que as estruturas coextrusadas tiveram uma taxa de delaminação de 0% após 6 meses de armazenamento a -20°C, enquanto os laminados à base de solvente apresentaram uma taxa de delaminação de 2,4% devido à fragilização do adesivo.
Para modified atmosphere packaging (MAP), a filme de barreira transparente multicamadas o uso de EVOH coextrudado proporciona taxas de transmissão de oxigênio (OTR) consistentes tão baixas quanto 0,5 cc/m²/dia a 23°C/50% UR. A laminação pode causar variabilidade no OTR porque a camada adesiva atua como uma barreira adicional, mas a espessura irregular do revestimento cria microcanais para permeação de gás.
Dados de desempenho do mundo real: coextrusão vs. laminação
Para quantificar as diferenças, analisamos dados de produção de conversores de embalagens flexíveis de médio porte (benchmarks anonimizados do setor). A tabela abaixo resume as métricas de qualidade média em 50 séries de produção de filmes de barreira transparente para embalagens de alimentos secos (espessura 80 µm, OTR alvo < 2 cc/m²/dia).
| Métrica | Filme Coextrusado | Filme laminado (à base de solvente) |
|---|---|---|
| Neblina média (%) | 2.8 | 6.2 |
| Solventes residuais totais (mg/m²) | 0 | 11.3 |
| Variação da espessura da camada (CV%) | 4.2 | 9.7 |
| Resistência ao descascamento (N/15mm) após retorta (121°C, 30 min) | 4.8 | 2.1 (degradação adesiva) |
| Variabilidade da taxa de transmissão de oxigênio (DP de 10 amostras) | 0.18 | 0.52 |
| Detecção de odor estranho (painel sensorial, 7 dias após a conversão) | Nenhum | Detectado em 14% das amostras |
Esses números demonstram que a coextrusão não apenas elimina os riscos de solventes, mas também proporciona propriedades ópticas e de barreira mais consistentes. Para filme de embalagem de alimentos cristalino destinado ao contato direto com produtos com alto teor de gordura (por exemplo, queijo, nozes), a ausência de oligômeros adesivos que possam migrar para os lipídios é uma vantagem decisiva.
Como selecionar o filme transparente coextrudado correto para sua aplicação
Ao escolher um filme de embalagem de plástico coextrudado transparente , considere os seguintes parâmetros técnicos:
- Estrutura de camadas : 3 camadas (selante/ligação/barreira) para produtos secos; 5 ou 7 camadas para requisitos de propriedades de alta barreira ou assimétricas.
- Camada selante : mLLDPE ou VLDPE para vedação em baixa temperatura; EVA para maior aderência a quente; PLA para opções compostáveis.
- Camada de barreira : EVOH (para oxigênio) ou poliamida (para resistência à perfuração mais barreira moderada).
- Grau óptico : Especifique aditivos antibloqueio e deslizamento apenas nas camadas externas para evitar embaçamento. Para filme soprado de alta clareza , use um agente deslizante não migratório como a erucamida a ≤500 ppm.
- Distribuição de espessura : Solicite perfis de espessura CD; uma linha coextrudada fundida bem ajustada pode atingir tolerância de ± 3%.
Para frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
Perguntas frequentes
Q1: O filme coextrudado é sempre mais caro que o filme laminado?
Não necessariamente. Para estruturas simples de 3 camadas, a coextrusão pode ser competitiva em termos de custo devido ao menor desperdício de matéria-prima e à ausência de compra de adesivo. Para filmes de alta barreira de 7 camadas, a coextrusão pode ter custos iniciais de matriz mais elevados, mas elimina sistemas de recuperação de solventes e unidades de aplicação de adesivos, muitas vezes resultando em custo total por metro quadrado comparável ou menor em escala acima de 5 milhões de m²/ano.
Q2: Os filmes coextrusados podem atingir as mesmas propriedades de barreira que os laminados?
Sim. A coextrusão pode produzir filmes com taxas de transmissão de oxigênio abaixo de 0,1 cc/m²/dia usando estruturas baseadas em EVOH de 7 camadas. Na verdade, a coextrusão muitas vezes consegue uma barreira mais consistente porque não há camada adesiva que possa atuar como um caminho de permeação heterogêneo. Para barreira ao vapor de água, camadas coextrudadas de HDPE ou PP são tão eficazes quanto as alternativas adesivas.
Q3: Todos os filmes coextrusados são isentos de solventes?
Absolutamente. A coextrusão não utiliza adesivos, primers ou solventes. Os únicos componentes são resinas termoplásticas e aditivos permitidos (antioxidantes, estabilizantes, agentes deslizantes) que são misturados por fusão. Isto torna a coextrusão inerentemente compatível com os regulamentos de resíduos de solventes da UE e da FDA.
Q4: Que tipos de embalagens de alimentos se beneficiam mais com filmes transparentes coextrusados?
Qualquer aplicação onde a migração química seja crítica: bolsas de comida para bebês, sacos de produtos orgânicos, embalagens de queijo, produtos de nutrição médica e qualquer alimento com alto teor de gordura (uma vez que solventes lipofílicos e monômeros adesivos migram preferencialmente para as gorduras). Além disso, alimentos congelados e bolsas retornáveis se beneficiam da resistência à delaminação da coextrusão.
Q5: Como posso verificar se um filme é realmente coextrudado em vez de laminado?
Examine uma seção transversal ao microscópio após coloração com tetróxido de ósmio (para camadas de ligação à base de poliéter) ou usando microscopia FTIR. As camadas coextrudadas apresentam interfaces contínuas e cônicas, enquanto os filmes laminados apresentam uma linha adesiva distinta, muitas vezes irregular. Outro teste rápido: selar o filme a 140°C e descascá-lo – os filmes coextrudados apresentarão falha coesiva dentro da camada selante, enquanto os laminados podem delaminar na interface adesiva.
Conclusão: A mudança para a coextrusão sem solventes é inevitável
As regulamentações estão se tornando mais rigorosas em todo o mundo. A UE está a considerar reduzir os limites de migração específicos para solventes comuns como o acetato de etilo de 5 mg/kg para 1 mg/kg. Os serviços de testes ao consumidor relatam que as declarações “livre de solvente” estão se tornando tão importantes quanto “livre de BPA” para embalagens. Para fabricantes de filme de embalagem flexível transparente , a transição para a coextrusão não é apenas uma atualização de segurança – é uma necessidade competitiva.
A coextrusão oferece filme de embalagem multicamadas transparente com risco zero de migração química, clareza óptica superior, barreira consistente e integridade mecânica robusta. Embora o investimento de capital para uma linha de multiextrusoras seja maior do que para um laminador, as economias operacionais decorrentes da eliminação de adesivos, solventes e energia de secagem, além da eliminação de riscos de conformidade regulatória, proporcionam um ROI atraente dentro de 2 a 3 anos para produtores de médio volume.
Para brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a filme de embalagem de plástico coextrudado transparente é a abordagem mais credível e verificável. À medida que a indústria avança em direção a modelos de economia circular, as estruturas coextrusadas compatíveis com monocamadas também são mais fáceis de reciclar do que os laminados de materiais mistos. O futuro das embalagens de alimentos transparentes e seguras é coextrudado e livre de solventes.