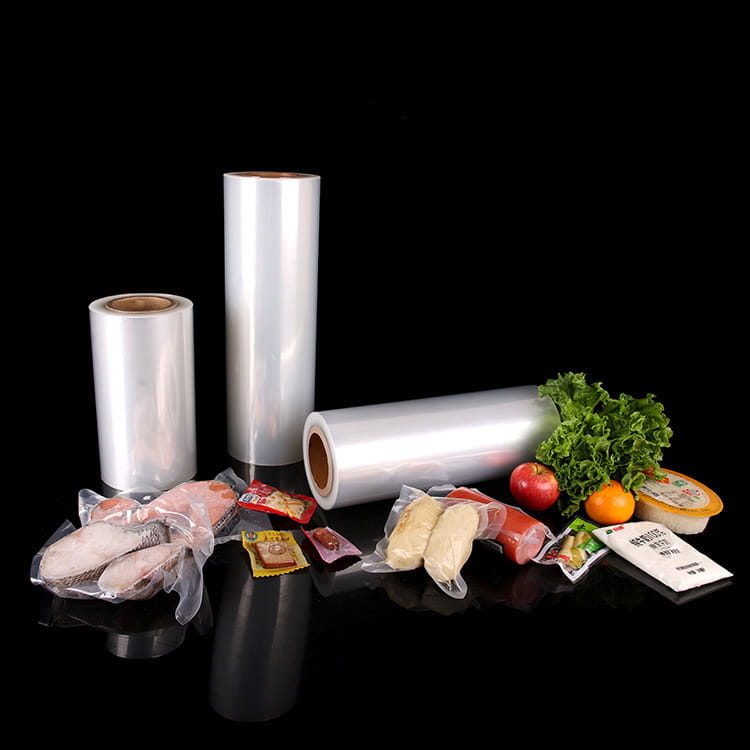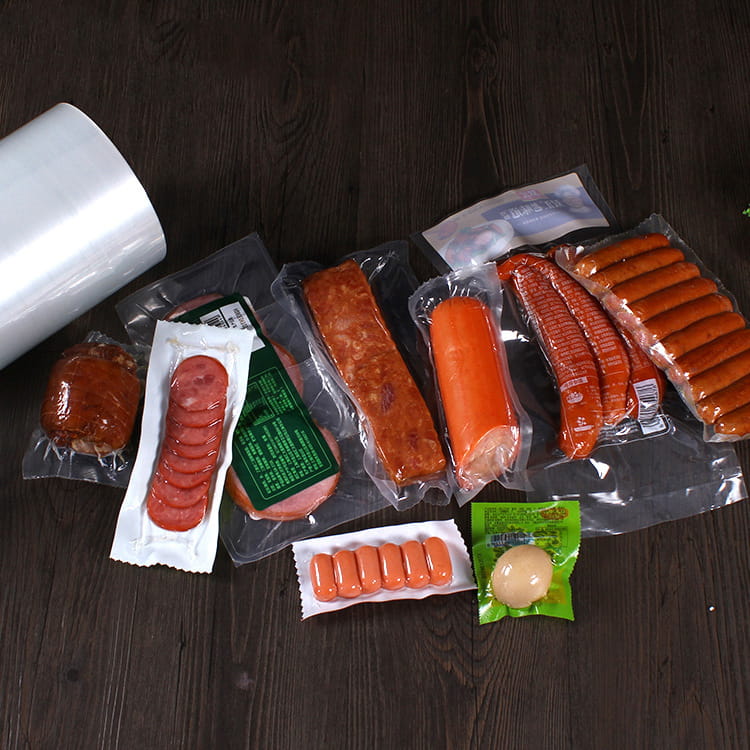


Introdução: Definindo Filmes Formantes e Não Formantes em Embalagens Flexíveis
As embalagens flexíveis para produtos perecíveis, especialmente nos setores alimentar e médico, baseiam-se numa distinção crítica entre duas famílias de filmes: filmes formadores e filmes não formadores. Os primeiros são projetados para serem profundamente esticados ou moldados em uma cavidade (termoformação), enquanto os últimos permanecem planos e servem como cobertura ou teia superior. Compreender essa diferença é essencial ao especificar Filme de alta barreira superior e inferior sistemas para aplicações como embalagem em atmosfera modificada (MAP) ou embalagem a vácuo. A interação entre a teia inferior (película formadora) e a teia superior (película não formadora ou cobertura) determina a integridade da vedação, a entrada de oxigênio e a resistência à perfuração mecânica. Este artigo fornece um aprofundamento técnico na ciência dos materiais, métricas de desempenho e critérios de seleção para esses filmes, com foco em estruturas de alta barreira usando coextrusão EVOH, PA e PE.
Dados de pesquisas industriais indicam que a mudança de filmes de monocamada padrão para um sistema de alta barreira formadora/não formadora adequadamente combinado pode reduzir as taxas de transmissão de oxigênio (OTR) em mais de 90%, estendendo a vida útil do produto de 7 a 10 dias para 25 a 30 dias para carne vermelha fresca. A sinergia entre as duas teias não é negociável: o filme formador deve suportar estampagem profunda sem desbaste além dos limites aceitáveis, enquanto o filme não formador deve oferecer selagem térmica consistente e características de dobra morta. Este artigo detalha os requisitos físicos e químicos de cada um, fornece dados comparativos e inclui um estudo de caso sobre melhorias na eficiência das embalagens de carne.
Fundamentos Técnicos da Formação de Filmes
Os filmes formadores, muitas vezes chamados de redes inferiores, são o carro-chefe das linhas de embalagem de termoformação. Eles são aquecidos e moldados a vácuo ou assistidos por pressão em um molde para criar uma bolsa que contém o produto. Um Filme termoformador de alta barreira deve equilibrar três propriedades frequentemente conflitantes: estampabilidade profunda, distribuição uniforme de espessura e OTR extremamente baixo (normalmente ≤ 1,0 cc/(m²·24h·atm) para alta barreira). A arquitetura do polímero geralmente inclui uma camada central de EVOH (álcool etileno vinílico) que fornece barreira ao oxigênio, cercada por camadas adesivas e camadas estruturais de poliamida (PA) para resistência mecânica e polietileno (PE) para selabilidade.
Principais requisitos mecânicos para formação de filmes
- Alongamento na ruptura: Mínimo 300% (MD e TD) para acomodar taxas de estampagem profunda de até 3:1 ou 4:1 sem ruptura.
- Resistência ao drapeado e à flacidez: Os filmes devem permanecer dimensionalmente estáveis quando aquecidos a temperaturas de formação (normalmente 90°C a 130°C).
- Resistência à perfuração: ≥ 15 N (usando ASTM F1306) para suportar bordas ósseas afiadas em embalagens de carne.
- Uniformidade de desbaste: Um bem projetado Filme coextrudado PA PE pode limitar o desbaste nos cantos mais profundos a ≤ 35% da espessura original, preservando o desempenho da barreira.
Papel do EVOH em Estruturas de Termoformagem
EVOH é o padrão ouro para barreira de oxigênio em embalagens flexíveis. No entanto, as suas propriedades de barreira ao oxigénio degradam-se linearmente com o aumento da humidade relativa. Para formar filmes usados em aplicações úmidas ou congeladas, a camada de EVOH deve ser protegida por películas resistentes à umidade (por exemplo, PA ou camadas espessas de PE). Um filme de formação típico pode ter a estrutura: PE (selante)/Tie/EVOH/Tie/PA (externo). O PA proporciona não apenas resistência à abrasão, mas também contribui para uma melhor termoformabilidade devido ao seu caráter amorfo. Valores OTR para tal camada 5 Filme de alta barreira EVOH pode ser tão baixo quanto 0,3–0,5 cc/(m²·24h·atm) a 23°C e 50% de umidade relativa, mas aumentar para 1,5–2,0 cc/(m²·24h·atm) a 85% de umidade relativa se as camadas de ligação forem inadequadas.
| Propriedade | Filme de formação padrão (PA/EVOH/PE) | Filme formador de alto desempenho (PA/EVOH/PA/EVOH/PE) |
|---|---|---|
| Espessura total (µm) | 120–180 | 150–250 |
| OTR (cc/(m²·24h·atm)) | 1,2–1,8 | 0,3–0,6 |
| WVTR (g/(m²·24h)) | 4–7 | 2–4 |
| Profundidade máxima de desenho (mm) | 60–80 | 90–120 |
Filmes não formadores: o papel das principais teias e coberturas
Os filmes não formadores, também chamados de teias superiores ou coberturas, não são submetidos a qualquer estampagem profunda. Em vez disso, eles são colocados sobre a bolsa formada e selados sob calor e pressão. Apesar deste papel aparentemente mais simples, as exigências técnicas de um Filme de cobertura de alta barreira são igualmente rigorosos. O filme deve ter excelente dobra morta (permanecendo plano sem enrolar), temperatura de início de selagem térmica consistente (normalmente 115°C–135°C) e alta resistência à delaminação durante o descascamento. Em aplicações de fácil remoção, é necessária uma resistência de vedação controlada (por exemplo, 5–10 N/15mm), enquanto que para vedação hermética, são especificadas resistências de remoção acima de 25 N/15mm.
Filmes da Web superior e inferior: emparelhamento sinérgico
Em um sistema de embalagem completo, a trama superior (não formadora) e a trama inferior (formada) raramente são idênticas. A teia superior costuma ser mais fina (40–90 µm) e projetada para oferecer capacidade de impressão, clareza óptica e propriedades antiembaçantes. Sua camada de barreira (geralmente EVOH ou PET revestido com óxido de alumínio) deve corresponder ou exceder o OTR da trama inferior para evitar um efeito de "elo fraco". Por exemplo, se o filme formador tiver uma OTR de 0,5 cc/(m²·24h·atm), mas o filme de cobertura permitir 3,0 cc/(m²·24h·atm), a OTR total da embalagem será dominada pela cobertura. É por isso que especificar Filme de alta barreira superior e inferior como um sistema é crítico. Auditorias do mundo real mostraram que camadas de barreira incompatíveis causam 40% dos casos de deterioração prematura em produtos cárneos MAP.
- Revestimentos antiembaçantes: Obrigatório para produtos refrigerados manterem a visibilidade.
- Peeling fácil marcado a laser: Permite abertura parcial sem rasgar o filme.
- Alto deslizamento e antiestático: Essencial para máquinas horizontais Form-Fill-Seal (HFFS) de alta velocidade.
Uma inovação notável é o uso de PA orientado (OPA) em filmes não formadores para melhorar a resistência à perfuração e ao mesmo tempo reduzir a espessura. As estruturas OPA/EVOH/PE oferecem uma excelente relação rigidez/peso e estão substituindo cada vez mais as tampas à base de PET em bandejas de carne.
Diferenças Fundamentais: Filmes Formantes e Não Formantes – Tabela de Comparação
Para selecionar o filme correto para cada banda, os engenheiros devem compreender as diferentes métricas de desempenho. A tabela abaixo resume as diferenças fundamentais entre filmes formadores e não formadores no contexto de embalagens flexíveis de alta barreira.
| Parâmetro | Formando Filme (Bottom Web) | Filme Não Formante (Teia Superior / Cobertura) |
|---|---|---|
| Capacidade de termoformação | Sim – deve esticar em um molde (proporção de estiramento de até 1:4) | Não – permanece plano; apenas ligeira flexão |
| Faixa de espessura típica | 120–250 µm (mais espesso para compensar o afinamento) | 40–90 µm (mais fino porque não há desbaste) |
| Estresse mecânico primário | Punção e tração durante a formação; abrasão após enchimento | Impacto durante a selagem; força de casca para abertura |
| Camada selante | Geralmente PE (baixo ponto de fusão, boa aderência a quente) | PE ou PP modificado (janela de vedação mais ampla) |
| Posição da camada de barreira | Centralizado ou mais próximo do lado do produto | Muitas vezes mais próximo da superfície externa (para proteger o EVOH da umidade) |
| Requisito típico de OTR | ≤ 1,0 cc/(m²·dia) | ≤ 1,5 cc/(m²·dia) (mas correspondente à banda inferior) |
Em linhas de embalagem de alta velocidade, o filme formador também deve apresentar baixo atrito nas placas de aquecimento e comportamento de curvatura consistente. Os filmes não formadores, por outro lado, requerem excelentes propriedades de desenrolamento e dissipação estática para evitar quebras da teia. Estas especificações complementares, mas distintas, tornam a seleção de Filmes formadores e não formadores uma tarefa especializada de engenharia.
A Estrutura de Alta Barreira: Papel da Coextrusão EVOH, PA e PE
Tanto os filmes formadores quanto os não formadores alcançam alto desempenho de barreira por meio da coextrusão multicamadas, normalmente 5, 7 ou 9 camadas. A barreira central de oxigênio é quase sempre EVOH (com teor de etileno de 27–44% em mol). O menor teor de etileno proporciona melhor barreira, mas pior processabilidade. A espinha dorsal estrutural é PA6 ou PA amorfo (PA6I/6T) que contribui para a profundidade da termoformação e resistência à perfuração. A camada selante, geralmente PE ou uma mistura de LLDPE e LDPE, garante vedação hermética em uma ampla faixa de temperatura. A imagem abaixo ilustra um típico filme coextrusado de alta barreira de 5 camadas usado para aplicações formadoras e não formadoras (com proporções de espessura de camada ajustadas por função).
Para formar filmes, a camada de PA é colocada na parte externa (ou interna) para proteger o EVOH de rachaduras durante a estampagem profunda. Para filmes não formadores, a mesma estrutura pode ser usada, mas muitas vezes a camada de PA é trocada por um material de módulo mais alto, como PET ou OPA, para reduzir o alongamento. O uso de Filme de alta barreira EVOH a tecnologia permite que os embaladores atinjam valores OTR abaixo de 0,2 cc/(m²·dia) com designs de 7 camadas que incluem camadas adicionais de EVOH e PA. No entanto, a otimização de custos geralmente leva à coextrusão de 5 camadas com camadas de ligação baseadas em poliolefinas enxertadas com anidrido maleico, proporcionando resistência de adesão entre camadas > 5 N/15mm.
Aplicação em Embalagens de Carnes: Embalagem Skin a Vácuo e Termoformagem
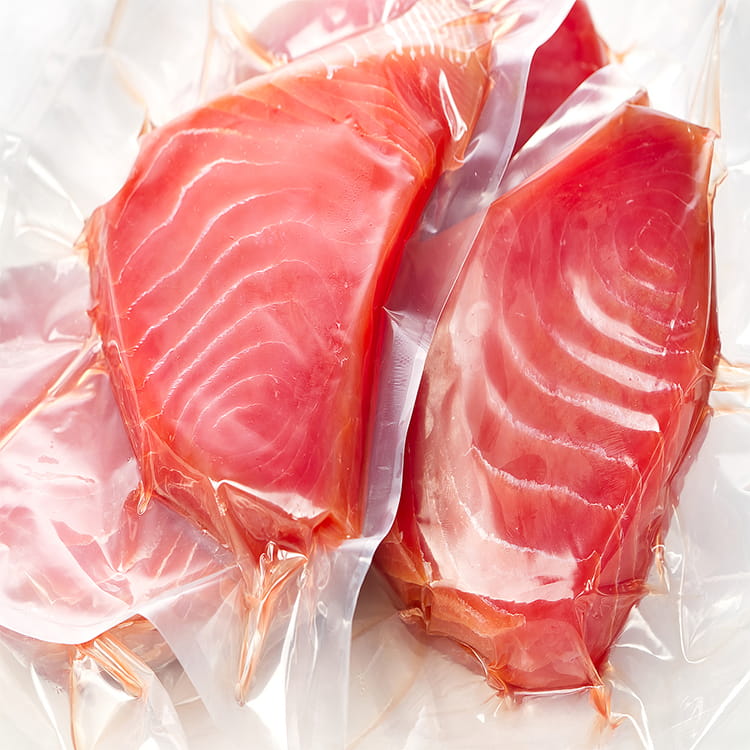
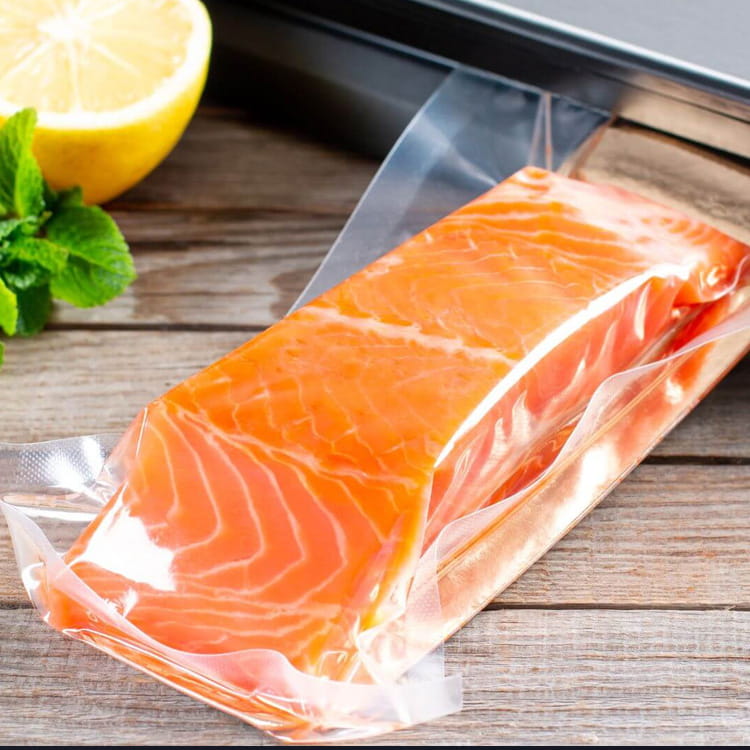
As embalagens de carne representam uma das aplicações mais exigentes para filmes flexíveis de alta barreira, combinando estampagem profunda, alta umidade e contornos nítidos do produto. Duas tecnologias dominantes dependem de filmes formadores e não formadores: embalagem a vácuo (VSP) e termoformação MAP. No VSP, a teia superior (não formadora) é aquecida e estirada a vácuo firmemente sobre a carne, adaptando-se a cada contorno, enquanto a teia inferior (formada) é pré-formada apenas ligeiramente. Isto requer o Filme de embalagem a vácuo para ter suavidade excepcional e alto alongamento (> 400%). Normalmente, o VSP utiliza uma estrutura PA/EVOH/PE com uma espessura total de 80–120 µm e uma OTR ≤ 0,8 cc/(m²·dia).
Por outro lado, a termoformagem tradicional usa uma alma inferior rígida (formação) que cria uma cavidade profunda, e a alma superior não formadora é simplesmente selada de forma plana ao longo do flange. Para grandes cortes primários de carne bovina, o filme formador deve suportar profundidades de extração de 100 mm ou mais. Dados de um processador de carne europeu (anônimo) mostraram que ao atualizar de um filme formador de PA/PE padrão para um filme de 5 camadas Filme coextrudado PA PE com EVOH central, o teor de oxigênio dentro da embalagem caiu de 2,5% para 0,3% após 14 dias, e a vida útil aumentou de 18 para 34 dias a 2°C. A chave foi a espessura uniforme do EVOH nos cantos formados, que permaneceu acima de 6 µm mesmo com uma proporção de estiramento de 3,2:1.
Guia de seleção de filmes para embalagens de carne
- Carne vermelha fresca (gotejamento alto): Use filme não formador com revestimento antiembaçante e um filme formador com alto WVTR (para permitir o escape de umidade?) - na verdade, baixo WVTR para evitar a secagem. Espessura do EVOH ≥ 8 µm.
- Carne processada (salame, presunto): Exigem alta resistência à perfuração de fragmentos ósseos; use filmes formadores ricos em PA (40% de conteúdo de PA).
- Carne congelada: Deve evitar fragilidade; escolha um filme formador com modificadores de impacto de baixa temperatura (por exemplo, mistura de EVA).
O Filme de embalagem flexível para carne também deve cumprir os regulamentos de contato com alimentos da FDA e da UE, especialmente para migração de oligômeros EVOH. Os principais conversores utilizam linhas de coextrusão que mantêm a pureza do EVOH e garantem a ausência de solventes residuais. Em resumo, a escolha entre formar e não formar para a carne não é meramente mecânica; trata-se de equilibrar a eliminação de oxigênio, a retenção de umidade e a integridade mecânica em toda a cadeia de frio.
Selecionando entre filmes formadores e não formadores: parâmetros principais
Ao projetar uma estrutura de embalagem flexível, os engenheiros devem decidir qual rede (ou ambas) será o elemento de alta barreira. Em muitos casos, ambos apresentam alta barreira para atingir OTR total do pacote abaixo de 0,5 cc/(m²·dia). No entanto, existem cenários em que apenas o filme formador ou apenas o filme não formador incorpora EVOH, dependendo da geometria e do custo do produto. A tabela abaixo fornece uma matriz de decisão.
| Cenário de aplicação | Barreira atribuída à formação de filme | Barreira atribuída ao filme não formador | Estrutura recomendada |
|---|---|---|---|
| Bandeja rasa (filé de carne, queijo) | Sim – essencial | Opcional – pode ser PE padrão | Conformação: PA/EVOH/PE; Não formador: PE ou PET/PE |
| Desfiado profundo (frango inteiro, presunto com osso) | Sim – obrigatório | Sim – para evitar a entrada nas bordas | Ambos: PA/EVOH/PE com mínimo de 8 µm EVOH |
| Pacote de pele a vácuo (VSP) | Frequentemente baixa barreira (5–10 cc/m²·dia) | Alta barreira (EVOH ou AlOx) | Conformação: PA/PE; Não formador: PA/EVOH/PE |
Outro parâmetro crítico é a interface de vedação. Quando uma película não formadora é selada a uma película formadora, as camadas selantes devem ser compatíveis. Selantes incompatíveis (por exemplo, selante PP na parte superior e selante PE na parte inferior) resultarão em vedações fracas ou contaminação das barras de vedação. Mais moderno Filmes da Web superiores e inferiores use uma camada selante coextrudada de LLDPE com ponto de fusão de 110–125°C. Para obter vedações herméticas, a resistência à aderência a quente em 0,2 segundos deve ser > 3 N/15mm.
Finalmente, considerações económicas: a formação de películas é geralmente mais cara por metro quadrado porque são mais espessas e contêm mais PA. No entanto, se uma película de alta barreira, mais fina e sem formação, puder substituir uma barreira de formação mais espessa, o uso total de material poderá cair de 20 a 30%. As avaliações do ciclo de vida (LCA) para embalagens de carne indicam que a mudança de um filme formador de 180 µm para um filme formador de 120 µm com tampa de alta barreira de 50 µm reduz o consumo de polímero em 28%, mantendo a mesma OTR, porque a camada EVOH da tampa não é diluída durante a formação. Este é um exemplo clássico da sinergia entre filmes formadores e não formadores.
Perguntas frequentes (FAQ)
Q1: Um filme não formador pode ser usado como filme formador se a profundidade de extração for muito rasa?
Tecnicamente, um filme não formador (por exemplo, PET/EVOH/PE de 60 µm) pode suportar uma profundidade de estiramento de 5 a 10 mm sem rasgar, mas não terá o alongamento ou distribuição de espessura necessários para manter as propriedades de barreira. Para qualquer profundidade de estiramento acima de 10 mm, é necessário um filme de formação designado com PA ou PET amorfo para evitar adelgaçamento e furos excessivos.
Q2: Qual é a taxa de estiramento máxima alcançável com um filme de formação de alta barreira PA/EVOH/PE?
Com um filme coextrusado de 5 camadas contendo 25% de PA e 10% de EVOH, são comuns proporções de estiramento de 1:3,5. Para filmes de 7 camadas com camadas PA adicionais, são possíveis proporções de estiramento de até 1:4,5. A espessura após a conformação no canto mais profundo deve ser medida; um limite inferior seguro é de 35% da espessura inicial para manter a camada EVOH contínua.
P3: Como a umidade afeta os filmes de alta barreira baseados em EVOH em embalagens de carne refrigerada?
A barreira de oxigênio do EVOH diminui à medida que a umidade relativa aumenta. A 90% de UR, a OTR pode ser 8 a 10 vezes maior do que a 50% de UR. Para mitigar isso, use filmes multicamadas com películas espessas de barreira à umidade (HDPE ou PP) em ambos os lados do EVOH. Na prática, para carne resfriada (2-4°C, 85-95% de umidade relativa dentro da embalagem), a OTR efetiva de um filme EVOH desprotegido pode aumentar para 4-5 cc/(m²·dia), o que é insuficiente para uma longa vida útil. Sempre exija dados de teste com UR alta.
Q4: Qual é a diferença entre um filme de cobertura e uma teia superior na termoformagem?
Na termoformagem, a teia superior é o filme não formador que é selado na teia inferior formada após o produto ser carregado. Um filme de cobertura é um subconjunto de teias superiores, normalmente pré-cortadas ou alimentadas por rolo, e geralmente é mais fina (30–60 µm). Todos os filmes de cobertura não são formadores, mas nem todas as teias superiores são de cobertura (algumas teias superiores também são ligeiramente termoformadas em VSP).
Q5: Posso reciclar filmes coextrudados PA/EVOH/PE?
Ose films are multi-material and generally not accepted in curbside recycling streams due to the difficulty of separating EVOH and PA from PE. However, some advanced recycling facilities use solvent-based separation or pyrolysis. Many meat packers are switching to mono-material PE-based high barrier films (with SiOx coating) to improve recyclability, but those have lower thermoforming depth.