

1. A mudança na logística industrial: por que as embalagens Stretch Hood estão assumindo o controle
Durante décadas, a embalagem convencional de paletes — utilizando películas aderentes ou embalagem mecânica padrão — dominou os ambientes de armazenamento e transporte. No entanto, as crescentes demandas por estabilidade de carga, proteção contra todas as condições climáticas e eficiência de materiais levaram a indústria a buscar soluções mais avançadas. Filme coextrudado multicamadas usado em embalagem com capuz elástico representa agora o salto mais significativo na tecnologia de proteção de paletes. Ao contrário do envoltório elástico tradicional, que aplica tensão diretamente nas mercadorias, a tecnologia de capa elástica envolve toda a carga em um saco de cinco lados que é esticado sobre o palete e depois liberado para contrair-se firmemente. Este método oferece aderência superior, resistência à perfuração e força consistente em todas as faces da embalagem.
Os operadores logísticos que manuseiam paletes pesadas ou de formato irregular enfrentam um desafio comum: proteger as cargas sem esmagar as bordas ou permitir o deslocamento durante o transporte. O envoltório padrão geralmente falha em curvas fechadas ou vibrações dinâmicas da estrada. Película extensível para capuz elimina esses pontos fracos. Sua aplicação pré-esticada e força de recuperação uniforme mantêm as cargas rígidas enquanto absorvem os choques. Observações de campo recentes nos centros de distribuição europeus indicam que a mudança para película extensível de máquina reduz as reclamações por danos à carga em até 41% em comparação com sistemas de embalagem rotativa convencionais.
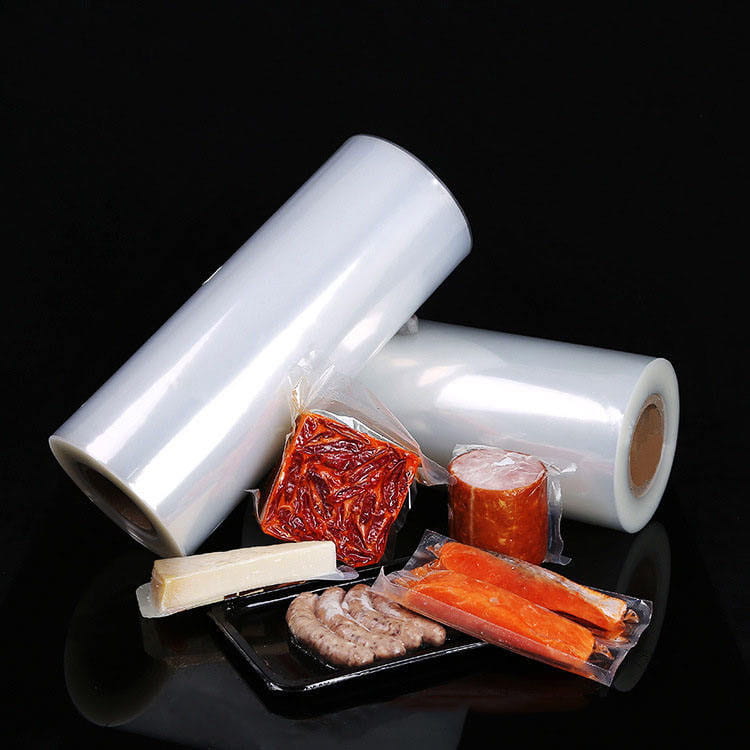
Figura 1: Capuz extensível automatizado aplicando filme coextrudado sobre uma carga de paletes para serviço pesado.
2. Filme coextrudado multicamadas interno: Engenharia para proteção extrema
O núcleo de qualquer avançado filme de capuz reside em sua arquitetura de coextrusão. Em vez de usar uma única mistura de polímeros, os fabricantes combinam de três a nove camadas distintas em uma única bolha ou linha fundida. Cada camada tem uma função específica: camadas externas para resistência às intempéries e estabilidade UV, camadas intermediárias para resistência mecânica e controle de propagação de rasgo e camadas internas (superfície de contato) projetadas para aderência controlada e propriedades antiestáticas. A tabela abaixo descreve zonas funcionais típicas em um filme extensível coextrudado de cinco camadas.
| Posição da camada | Polímero Primário | Função principal | Espessura Típica (%) |
|---|---|---|---|
| Exterior (topo) | Masterbatch UV LLDPE | Resistência às intempéries/UV, proteção contra abrasão | 15-20% |
| Subexterno | Metaloceno LLDPE | Resistência ao início da punção, clareza óptica | 15-20% |
| Núcleo | Mistura LDPE / mLLDPE | Recuperação elástica, retenção de força, rigidez | 30-40% |
| Sub-interno | Plastômero / VLDPE | Resistência à propagação de rasgos, absorção de impacto | 15-20% |
| Interno (contato) | Resina anti-bloqueio | Adesão controlada a cargas de paletes, antiestática | 5-10% |
Esta estrutura projetada aborda diretamente os pontos problemáticos industriais. Por exemplo, as camadas catalisadas por metaloceno aumentam drasticamente a resistência ao impacto do dardo, permitindo que o filme se estique sobre bordas metálicas afiadas sem perfuração. Enquanto isso, o filme de trânsito coextrudado mantém uma força de recuperação consistente mesmo em temperaturas de -20°C a 50°C, um requisito crítico para cadeias de abastecimento intercontinentais. Em termos práticos, um filme extensível multicamadas de 120 mícrons geralmente supera um envoltório soprado convencional de 200 mícrons em resistência a perfurações – uma redução de 40% de material com proteção aprimorada.
3. Seis vantagens de desempenho do filme extensível para máquina
filme de capa elástica sistemas - muitas vezes integrados com sistemas automáticos capuz elástico equipamentos - proporcionam benefícios operacionais mensuráveis. Abaixo estão as melhorias mais documentadas desde a conversão para embalagens com capuz extensível aplicadas à máquina.
- Rigidez de carga sem tensão nas bordas: Como o filme é esticado antes da aplicação, ele aplica força radial uniforme, eliminando o “efeito cintura” comum no envoltório em espiral.
- Cobertura completa em 5 lados: Ao contrário do filme elástico que deixa a parte superior exposta, a película do capô cobre a parte superior e as laterais, evitando poeira, umidade e contaminação.
- Resistência superior a rasgos e perfurações: A orientação multicamadas e as resinas de alta resistência resistem ao rasgo mesmo quando esticadas sobre cantos salientes da caixa.
- Tensão consistente em todas as faces do palete: Nenhuma queda de força na base do palete; a carga permanece estável da primeira à última milha.
- Consumo reduzido de filmes (15–25%): Taxas de pré-estiramento de até 80% versus os típicos 30–50% para embalagem à máquina, reduzindo diretamente o uso de material.
- Maior rendimento em linhas automatizadas: Os tempos de ciclo das empacotadoras extensíveis costumam ser de 25 a 35% mais rápidos do que as empacotadoras de anel rotativo, especialmente para alturas de paletes mistas.
4. Logística Pesada: Protegendo Cargas Superdimensionadas e Irregulares
Envoltório de paletes para serviços pesados Cenários – como blocos de concreto empilhados, sacos industriais, peças automotivas ou fardos de materiais reciclados – exigem extrema resiliência mecânica. Os envoltórios tradicionais não se adaptam a alturas variáveis nem criam cobertura suficiente na camada superior. filme de capa extensível para máquina oferece uma solução distinta: o tubo do filme é puxado sobre a carga e depois selado a quente (ou simplesmente esticado) para formar uma cobertura ajustada e ajustada. Este método elimina a necessidade de placas de canto ou folhas superiores separadas.
Num teste documentado com um fornecedor de logística europeu que manuseia paletes de produtos químicos (sacos de 25 kg, 2,2 m de altura), a mudança para uma cobertura extensível coextrudida multicamadas de 150 mícrons reduziu os danos durante o transporte em 62% em comparação com a embalagem manual de camada tripla. Além disso, o mesmo filme permitiu o armazenamento ao ar livre por até seis meses sem degradação UV ou entrada de umidade, graças aos estabilizadores projetados. Para indústrias como a de cimento ou de fertilizantes, onde a contaminação por poeira ou a absorção higroscópica prejudica a qualidade do produto, o invólucro completo fornecido pela filme de proteção de paletes torna-se um requisito inegociável.
- Alturas de paletes mistas: Os capuzes extensíveis adaptam-se automaticamente às variações de altura sem recalibração do sensor.
- Saliências afiadas: As camadas de filme coextrudado deslizam sobre as bordas e se contraem sem rasgar.
- Amortecimento de vibrações: A memória elástica do filme absorve os choques da estrada, reduzindo o deslocamento da carga.
5. Análise Comparativa: Filme Stretch Hood vs. Stretch Wrap Convencional
Ao avaliar soluções de embalagens industriais , os gerentes de operações se concentram em quatro métricas: força de contenção de carga, eficiência de material, tempo de atividade da máquina e taxas de danos em trânsito. A tabela a seguir compara o filme extensível de máquina padrão de 23 mícrons (pré-esticado 250%) com um filme extensível coextrudado premium de 120 mícrons (pré-estirado 70%). Ambos os números refletem ambientes industriais realistas.
| Propriedade | Envoltório Stretch Convencional | Filme Stretch Hood Coextrudado |
|---|---|---|
| Retenção da força de contenção (após 24h) | 48-55% do inicial | 78-85% do inicial |
| Resistência à perfuração (queda de dardo, g) | 130-180g | 320-450g |
| Proteção de carga superior | Nenhum (requer folha superior separada) | Cobertura integrada de 5 lados |
| Consumo típico de material por palete | 180-220g | 140-170g |
| Suscetibilidade ao pré-alongamento do pescoço para baixo | Moderado a alto | Muito baixo devido à coextrusão balanceada |
| Adequação de armazenamento ao ar livre | Fraco (degradação UV dentro de 3 meses) | Projetado para 6 a 12 meses ao ar livre |
Esses números mostram que, embora a película do capô tenha um custo inicial por quilograma mais alto, o custo total de propriedade geralmente diminui devido a menos danos, menor peso do material e velocidades de linha mais rápidas. Para uma instalação que processa 500 paletes por dia, a poupança anual só em película excede frequentemente os 45 000 euros, sem contar a mão-de-obra e a redução de danos.
6. Ganhos em sustentabilidade e custo total de propriedade (TCO)
As cadeias de abastecimento modernas enfrentam pressão para reduzir o uso de plástico sem comprometer a proteção. Filmes extensíveis coextrudados multicamadas conseguem redução de espessura - usando filmes mais finos que superam os envoltórios convencionais mais espessos. Devido à sua alta capacidade de pré-estiramento e resistência à perfuração, um filme de cobertura de 100-120 mícrons pode substituir o filme extensível soprado de 200-250 mícrons. Isto reduz diretamente o consumo de plástico em 30-45% por palete. Além disso, muitos filmes coextrudados são agora projetados como monomaterial (todos à base de PE), tornando-os totalmente recicláveis em fluxos de LDPE existentes – ao contrário de alguns envoltórios laminados.
Além da redução de material, o processo de capô estirável da máquina consome menos energia por palete porque o filme é estirado mecanicamente pelos braços do capô, exigindo menor torque do motor em comparação com unidades rotativas de pré-estiramento de alta velocidade. Dados da logística de alimentos e bebidas indicam que a conversão para capota extensível reduz o consumo de eletricidade para embalagens de paletes em cerca de 18-22% por turno. Quando combinada com cargas de transporte mais leves (menos peso de plástico em cada camião), a pegada de carbono melhora ainda mais.
“A mudança para embalagens com capuz elástico reduziu nosso uso anual de plástico em 38 toneladas métricas, ao mesmo tempo em que reduziu as reclamações relacionadas ao clima a quase zero.” — Diretor de operações, centro de distribuição na Europa Central.
7. Implementando Sistemas Stretch Hooder: Principais Parâmetros Técnicos
Para instalações que passam da embalagem convencional de paletes para embalagem com capuz elástico , vários parâmetros devem ser ajustados para maximizar o desempenho.
7.1 Seleção de largura e calibre do filme
A largura do tubo do exaustor deve corresponder à maior diagonal do palete mais 10-15% de saliência. Larguras comuns: 1200 mm a 2200 mm. A seleção do medidor (80-200 mícrons) depende do peso e da nitidez da carga. Cargas leves (abaixo de 500 kg) podem usar 80-100 mícrons, enquanto aplicações pesadas (bobinas de aço, sacos agregados) geralmente requerem 150-200 mícrons.
7.2 Parâmetros de pré-estiramento e vedação
Moderno capuz elástico As máquinas permitem o controle independente da taxa de pré-estiramento (40-85%) e da temperatura de vedação para filmes reforçados. A configuração ideal equilibra a aderência do filme sem rasgar. O pré-alongamento muito baixo deixa o capuz solto; muito alto arrisca o rendimento mecânico. A maioria dos filmes coextrusados tem desempenho ideal entre 65% e 75% de pré-estiramento.
7.3 Integração da Linha de Produção
Os exaustores em linha podem ser colocados após a paletização de robôs ou transportadores. Os tempos de ciclo normalmente variam de 15 a 35 segundos por palete, dependendo da altura da carga e do calibre do filme. Para linhas de alturas mistas, a detecção de altura baseada em sensor é necessária para cortar o filme com precisão – economizando de 5 a 8% adicional de material.
8. Perguntas frequentes (FAQ)
Q1: Qual é a diferença entre o filme extensível e o filme extensível convencional?
A película extensível é aplicada como um tubo de cinco lados que é esticado sobre o palete e depois se contrai para envolver firmemente a carga. O envoltório elástico convencional é enrolado em espiral apenas nas laterais, deixando a parte superior exposta. A capa extensível oferece melhor proteção contra intempéries, força mais uniforme e geralmente usa menos material por palete.
Q2: O filme extensível pode ser usado em todos os tipos de cargas paletizadas?
Sim, funciona para a maioria das cargas unitárias, incluindo sacos, caixas, tambores e formatos irregulares. No entanto, cargas com balanço extremo (mais de 15 cm além da borda do palete) podem necessitar de protetores de borda ou dimensionamento de capota mais amplo. Produtos leves e fofos também requerem configurações cuidadosas de pré-estiramento para evitar esmagamento.
Q3: O filme coextrudado multicamadas é reciclável?
A maioria dos filmes extensíveis coextrudados modernos são feitos de formulações 100% de polietileno (PE), tornando-os recicláveis em fluxos de reciclagem padrão de LDPE. Verifique sempre as especificações do fornecedor; alguns filmes projetados com barreiras EVOH podem exigir reciclagem especializada.
Q4: Qual proporção de pré-estiramento é ideal para filme extensível de máquina?
O ideal típico varia de 65% a 80% dependendo do calibre do filme e do peso da carga. O alongamento excessivo reduz a força de recuperação e corre o risco de rasgar; o estiramento insuficiente deixa o capô muito solto. Recomenda-se a execução de testes com cargas reais para ajuste fino.
Q5: Como a embalagem com capuz extensível lida com o armazenamento ao ar livre?
Os filmes coextrudados podem incorporar estabilizadores UV e aditivos resistentes às intempéries, permitindo armazenamento ao ar livre por seis a doze meses. O recinto completo evita danos por umidade, poeira e pássaros, o que o envoltório convencional não pode oferecer sem lonas adicionais.
Q6: As embalagens extensíveis existentes podem ser atualizadas para capas extensíveis?
Geralmente não. Os capuzes elásticos usam um princípio mecânico completamente diferente (alongamento vertical e formação de capuz). São máquinas separadas, embora existam alguns sistemas híbridos. A maioria das empresas adiciona uma linha de capô extensível dedicada ao lado das embalagens existentes.