

A deterioração dos alimentos, a entrada de umidade e a permeação de oxigênio continuam sendo as maiores ameaças à qualidade dos alimentos embalados. Para os fabricantes, selecionar a embalagem flexível certa não é apenas uma decisão de custos – ela determina diretamente a segurança, a redução de resíduos e a reputação da marca. Filmes para embalagens de alta barreira oferecem uma solução técnica comprovada. Ao minimizar a transmissão de gases e vapores, essas estruturas projetadas preservam o frescor, evitam o crescimento microbiano e mantêm os atributos sensoriais. Este artigo examina a ciência por trás filme de alta barreira e filme de barreira intermediária , seu papel segurança alimentar poli e como as certificações validam sacos poli seguros para alimentos . Também compararemos dados de desempenho, exploraremos a extensão do prazo de validade no mundo real e forneceremos insights práticos para profissionais de embalagens de alimentos.
O papel crítico dos filmes de barreira nas embalagens modernas de alimentos
Todos os anos, quase um terço dos alimentos produzidos a nível mundial é perdido ou desperdiçado, sendo as embalagens inadequadas o principal contribuinte. O oxigênio, a umidade e a luz desencadeiam a oxidação lipídica, o escurecimento enzimático e a proliferação microbiana. Filme de barreira de oxigênio reduz o ranço oxidativo em nozes, óleos e carnes, enquanto embalagem com barreira de umidade evita o envelhecimento em produtos assados e o endurecimento em pós. As embalagens flexíveis avançadas integram múltiplas camadas protetoras em uma solução leve. Os filmes de barreira são classificados por suas taxas de transmissão: a barreira alta normalmente oferece taxa de transmissão de oxigênio (OTR) abaixo de 5 cc/m²/dia e taxa de transmissão de vapor de água (WVTR) abaixo de 1 g/m²/dia. Os filmes de barreira intermediária operam na faixa de 5–100 cc/m²/dia para OTR.
A escolha entre barreira alta e média depende da sensibilidade do produto, do prazo de validade desejado e das condições de distribuição. Os vegetais congelados podem necessitar de protecção contra a humidade, mas menos controlo de oxigénio, enquanto o café e o queijo exigem uma exclusão extrema de oxigénio. Os requisitos regulamentares determinam ainda que todas as camadas de contacto com alimentos cumpram as normas de contacto com alimentos da FDA e da UE, impulsioneo a necessidade de certificação de embalagens de alimentos em toda a cadeia de abastecimento.
Filmes de barreira alta versus barreira média: principais diferenças e aplicações
Compreender a lacuna de desempenho entre Filme de alta barreira e Filme de barreira intermediária permite a seleção precisa do material. Soluções de alta barreira geralmente usam EVOH, PVDC ou camadas metalizadas; os filmes de barreira intermediária geralmente dependem de poliolefinas coextrudadas ou substratos revestidos. A tabela abaixo resume as faixas típicas e as categorias de alimentos recomendadas.
| Propriedade | Filme de alta barreira | Filme de barreira intermediária |
|---|---|---|
| OTR (cc/m²/dia) | <5 | 5 – 100 |
| WVTR (g/m²/dia) | <1 | 1 – 15 |
| Prazo de validade típico (ambiente) | 12 – 24 meses | 3 – 9 meses |
| Melhor para | Café, queijo, carne, nutrição médica | Lanches, massas secas, vegetais congelados |
Dados do caso: Um estudo sobre grãos de café torrados embalados em filme de alta barreira reteve mais de 90% dos compostos aromáticos voláteis após 12 meses, enquanto o filme de barreira média resultou em perda de 40%. Para carne processada, as bolsas a vácuo de alta barreira prolongaram a vida útil refrigerada de 7 para 28 dias em comparação com as bolsas de LDPE padrão. Este desempenho reduz diretamente as devoluções de produtos e aumenta a segurança do consumidor, inibindo Clostridium botulinum crescimento em condições anaeróbicas – desde que a embalagem esteja devidamente selada.
Como as propriedades da barreira de oxigênio e umidade prolongam a vida útil
Estabilidade Oxidativa e Preservação de Nutrientes
O oxigênio é o principal fator de degradação da qualidade em alimentos que contêm lipídios. Para cada 1% de oxigênio restante dentro de uma embalagem, a taxa de ranço dobra em certos óleos. Filme de barreira de oxigênio reduz o oxigênio residual para menos de 0,5% quando usado com lavagem de gás ou vácuo. Isto prolonga o período de indução de gorduras poliinsaturadas, preservando as vitaminas A, C e E. Em produtos de panificação, o oxigênio causa envelhecimento por meio da retrogradação do amido; uma alta barreira ao oxigênio combinada com o controle de umidade mantém as crostas crocantes e as migalhas macias por semanas.
Controle de umidade: prevenção de micróbios e perda de textura
Embalagem com barreira de umidade tem duas funções opostas: evita que os alimentos secos absorvam a umidade ambiente (por exemplo, biscoitos, biscoitos em pó) e evita que os alimentos frescos percam água (por exemplo, queijo, vegetais cortados). O WVTR alvo deve corresponder à atividade de água do produto. Por exemplo, um queijo ralado requer WVTR abaixo de 2 g/m²/dia para evitar o ressecamento da superfície e o desenvolvimento de mofo. Em contraste, a carne seca precisa de uma barreira que impeça a captação de umidade, o que pode levar ao crescimento de leveduras. Dados de um ensaio controlado: biscoitos armazenados com umidade relativa de 75% dentro de embalagens com alto WVTR tornaram-se obsoletos em 3 dias, enquanto aqueles em filme com alta barreira à umidade permaneceram crocantes por mais de 12 meses.
Além disso, extensão da vida útil impacta diretamente o desperdício de alimentos. Uma auditoria de varejo de folhas verdes embaladas mostrou que a mudança de um filme de barreira média para um filme de barreira alta reduziu a deterioração na loja de 18% para 4% em 10 dias. Esta redução se traduz em menores emissões de carbono e maior lucratividade.
Garantindo a Segurança Alimentar Poli: Materiais, Certificações e Conformidade com a FDA
Qualquer embalagem flexível que entre em contato com alimentos deve atender a regulamentações globais rigorosas. Nos EUA, os materiais devem estar em conformidade com 21 CFR partes 170-199. Marcas de fabricantes de sacos ldpe em conformidade com a FDA (sem nomear empresas específicas) passam por testes rigorosos para migração geral, metais pesados e contaminantes específicos. Da mesma forma, os regulamentos da UE (CE) n.º 1935/2004 e 10/2011 estabelecem limites para materiais e artigos plásticos destinados a entrar em contacto com alimentos.
Principais certificações para sacos poli seguros para alimentos incluem:
- ISO 22000: Sistemas de gestão de segurança alimentar
- Materiais de embalagem BRCGS – padrão global
- FSSC 22000 (esquemas de embalagens certificadas)
- China GB 4806.7 para plásticos em contato com alimentos
Ao adquirir segurança alimentar poli materiais, solicite uma Declaração de Conformidade (DoC) e relatórios de teste de migração. Estruturas de alta barreira geralmente combinam múltiplos polímeros (por exemplo, EVOH, resinas de ligação, PE ou PP). Cada camada deve ser compatível. Além disso, a compatibilidade com a reciclagem está ganhando importância – muitos filmes de alta barreira são agora projetados com estruturas de PE monomaterial contendo um revestimento de barreira, permitindo a reciclabilidade sem comprometer a segurança.
Exemplo de caso: Um produtor de refeições prontas mudou para uma embalagem de alta barreira em conformidade com a FDA e obteve certificação de embalagens de alimentos para exportação para a UE. O processo de certificação validou que nenhuma substância adicionada não intencionalmente (NIAS) migrou para os alimentos, abrindo novos mercados e reduzindo o risco de responsabilidade.
A ciência por trás dos filmes multicamadas de alta barreira
Os filmes modernos de alta barreira são coextrusados ou laminados de 5 a 11 camadas. Cada camada desempenha uma função específica: capacidade de vedação, resistência mecânica, barreira de oxigênio, barreira de umidade e capacidade de impressão. A camada de barreira ao oxigênio mais eficaz é o EVOH (álcool etileno vinílico), que em baixa umidade fornece OTR abaixo de 0,5 cc/m²/dia. Para proteger o EVOH da umidade (o que reduz sua barreira), ele é colocado entre camadas de poliolefina com resinas adesivas. O SVG a seguir ilustra uma estrutura típica de alta barreira de 7 camadas.
Além da estrutura, embalagens flexíveis de qualidade alimentar deve resistir a processos de esterilização (por exemplo, retorta ou pasteurização) se usado para refeições com estabilidade de armazenamento. Os filmes de alta barreira para retorta mantêm a integridade a 121°C, com perda de barreira inferior a 10% após o processamento. Isso os torna adequados para rações militares, rações para animais de estimação e refeições prontas.
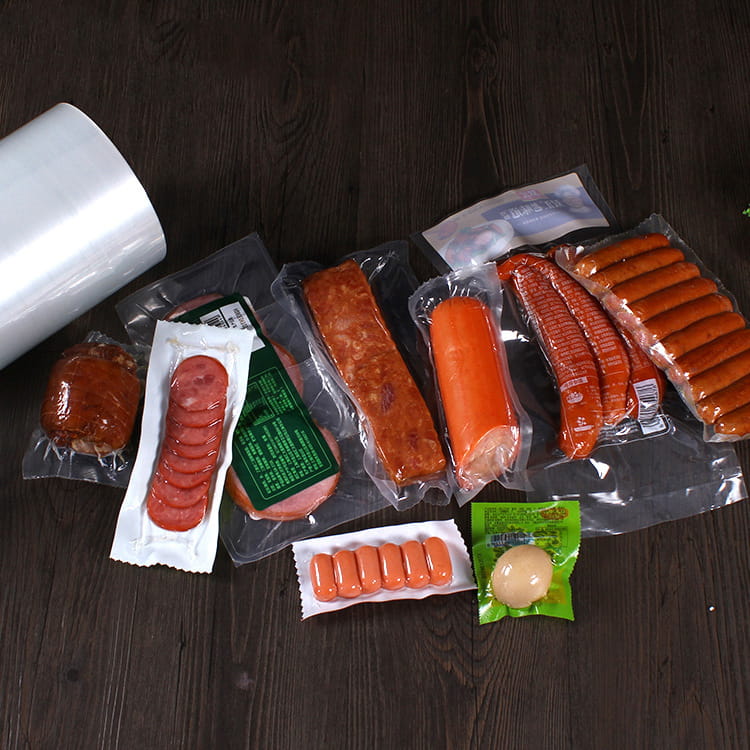
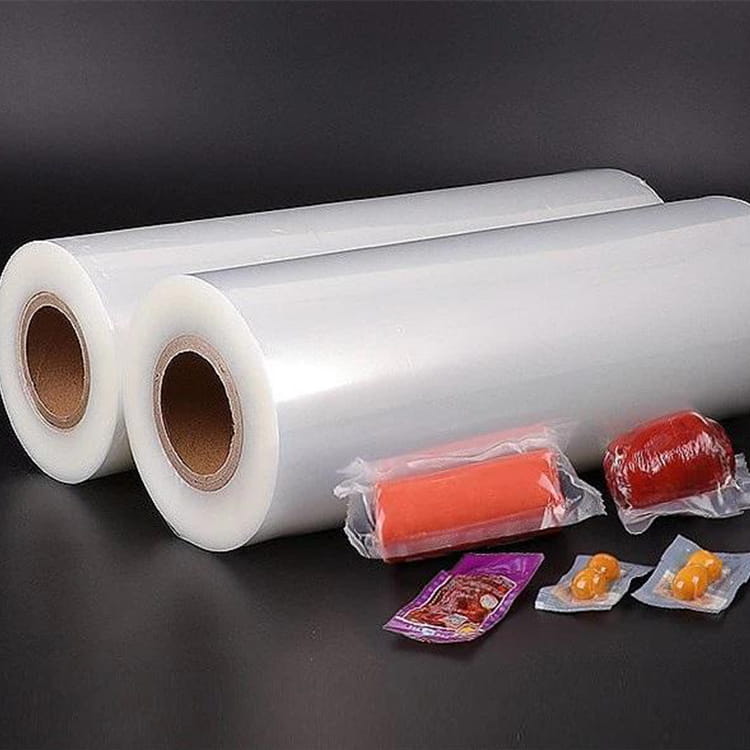
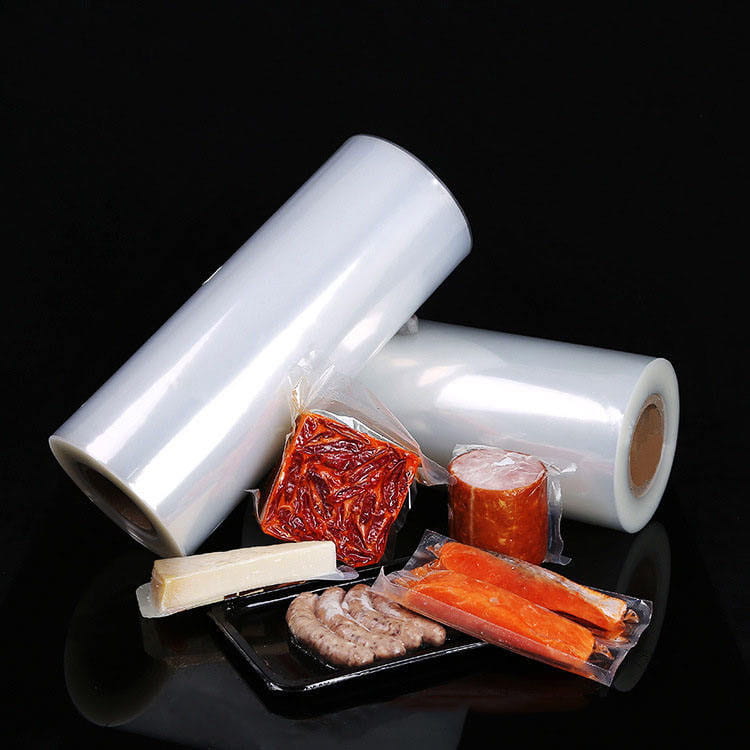
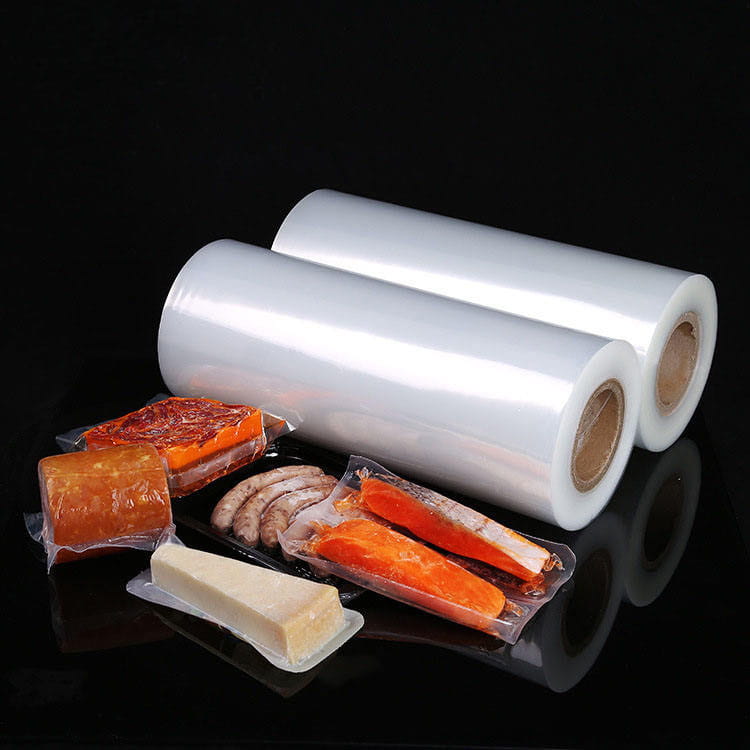
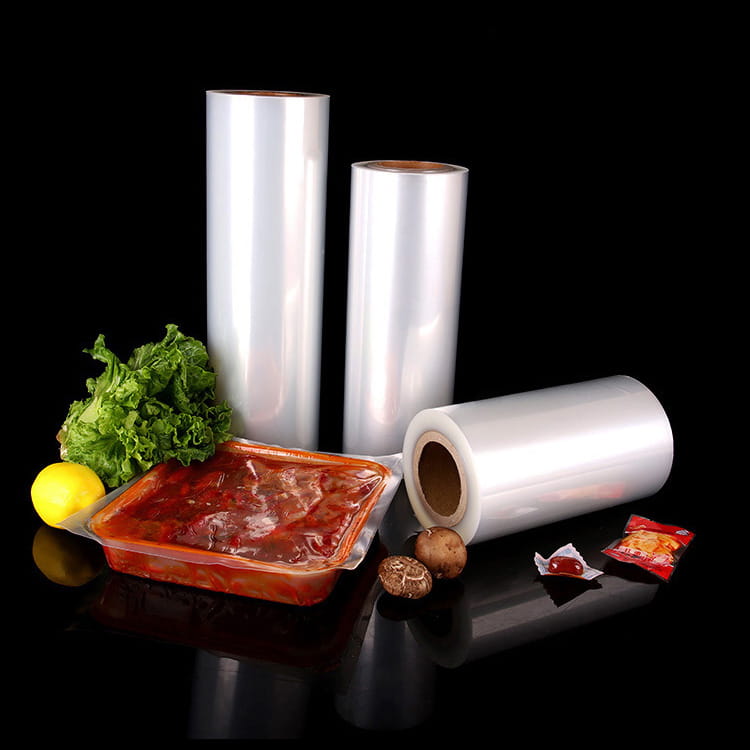
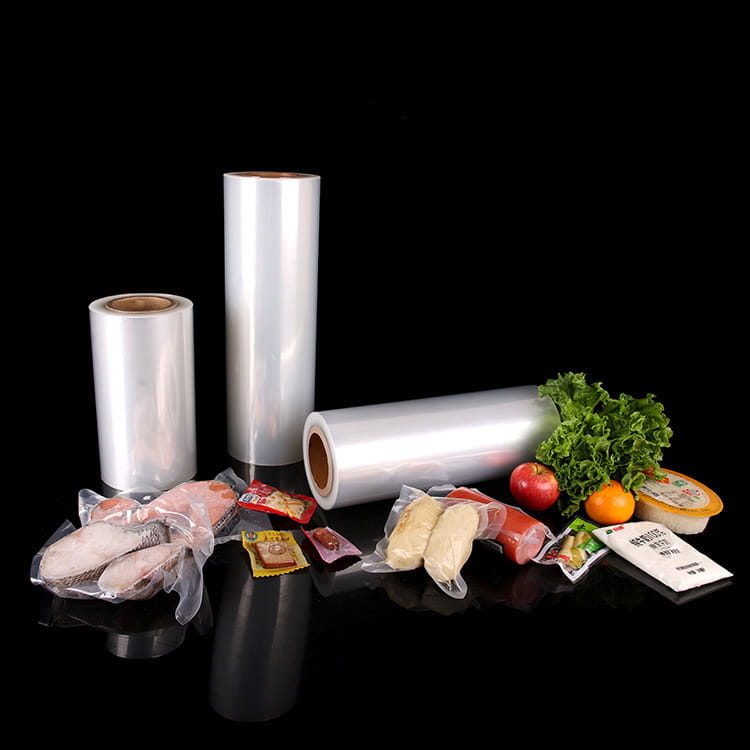
Exemplo de rolo de filme de alta barreira usado na produção de embalagens flexíveis seguras para alimentos.
Impacto no mundo real: extensão da vida útil em categorias de alimentos
Os benefícios quantificáveis das embalagens de alta barreira estão bem documentados em estudos da indústria alimentar. Abaixo está um resumo das melhorias no prazo de validade medidas por laboratórios terceirizados (valores médios de vários testes sem marca).
- Café torrado (grão inteiro): Bolsa padrão sem forro – 4 meses; alta barreira com válvula unidirecional – 18 meses (retenção de aroma 120%).
- Queijo duro (cheddar): Envoltório retrátil de PVC – 6 semanas; embalagem skin a vácuo de alta barreira – 9 meses.
- Carne seca (carne seca): Bolsa de polipropileno – 3 meses; alta barreira de umidade com eliminador de oxigênio – 15 meses.
- Guloseimas para animais de estimação: Barreira média – 6 meses; filme metalizado de alta barreira – 24 meses sem mofo ou ranço.
- Maçãs recém cortadas: Garra convencional – 2 dias; saco antiembaçante de alta barreira com atmosfera modificada – 12 dias.
Essas extensões reduzem a frequência de rotação da unidade de manutenção de estoque (SKU) e permitem rotas de remessa internacional mais longas. Além disso, os supermercados relatam que os produtos embalados em película de alta barreira têm 70% menos reclamações dos clientes relacionadas com o envelhecimento ou sabores estranhos em comparação com os produtos embalados em sacos de polietileno básicos. Quando combinados com absorvedores de oxigênio ou liberação de nitrogênio, os filmes de alta barreira aumentam ainda mais a vida útil sem conservantes – uma vantagem crítica para produtos com rótulo limpo.
No entanto, o sucesso requer a correta integridade do selo. Mesmo um furo em uma estrutura de alta barreira pode aumentar o OTR em 500%. Portanto, os fabricantes devem implementar testes de resistência de vedação (ASTM F88) e detecção de vazamentos. Muitos Marcas de fabricantes de sacos ldpe em conformidade com a FDA agora oferecem sistemas de inspeção de selos on-line para garantir consistência.
Perguntas frequentes (FAQ)
Q1: Qual é a diferença entre filme de alta barreira e filme de barreira média?
O filme de alta barreira proporciona taxas de transmissão de oxigênio (OTR) abaixo de 5 cc/m²/dia e transmissão de umidade muito baixa (WVTR <1 g/m²/dia). É usado para produtos sensíveis como café, queijo e carne. O filme de barreira intermediária oferece OTR entre 5-100 cc/m²/dia e proteção moderada contra umidade, adequado para lanches secos, alimentos congelados e vida útil mais curta (3–9 meses).
Q2: Todos os sacos de poliéster seguros para alimentos são automaticamente compatíveis com a FDA?
Não. “Segurança alimentar” é uma afirmação geral, enquanto a conformidade com a FDA exige testes específicos sob 21 CFR. Solicite sempre uma Declaração de Conformidade (DoC) e dados de migração de terceiros. Fornecedores respeitáveis fornecem rastreabilidade específica do lote para segurança alimentar poli.
Q3: O filme de alta barreira pode ser reciclado?
A alta barreira multimaterial tradicional (por exemplo, PET/EVOH/PE) não é facilmente reciclável. No entanto, novos filmes de alta barreira de PE monomaterial com teor de EVOH inferior a 5% são projetados para reciclabilidade em fluxos de PE existentes. Verifique as diretrizes locais de reciclagem e órgãos certificados como RecyClass ou APR.
Q4: Como as embalagens com barreira de umidade evitam patógenos de origem alimentar?
A embalagem com barreira contra umidade não mata diretamente os patógenos, mas controla a atividade da água (aw). Ao bloquear a umidade externa, evita que a aw suba acima de 0,85, o limite para o crescimento da maioria dos patógenos (por exemplo, Salmonella, Staphylococcus aureus). Combinado com a barreira de oxigênio, inibe a produção de fungos e toxinas.
P5: Quais certificações são essenciais para a certificação de embalagens de alimentos?
As certificações mais reconhecidas são BRCGS Packaging, FSSC 22000, ISO 22000 e para mercados específicos: China GB 4806.7, EU 10/2011 e US FDA. Estes certificam que os processos e materiais de fabricação atendem aos requisitos do sistema de gestão de segurança alimentar.
Q6: O filme de alta barreira é sempre necessário para prolongar a vida útil?
Nem sempre. Para produtos com baixo teor de gordura e distribuição curta (por exemplo, pão fresco entregue em 3 dias), uma barreira intermediária econômica ou mesmo LDPE padrão pode ser suficiente. No entanto, para exportação, marcas premium ou preservação de rótulos limpos, a barreira alta é a abordagem mais confiável.
Conclusões estratégicas para embaladores e conversores de alimentos
Selecionar o filme de barreira correto é um equilíbrio entre química do produto, logística, custo e sustentabilidade. O filme de alta barreira oferece proteção incomparável para alimentos sensíveis ao oxigênio e à umidade, muitas vezes prolongando a vida útil em 200–500% em comparação com alternativas sem barreira. O filme de barreira intermediária oferece um compromisso econômico para produtos moderadamente duráveis. Independentemente da escolha, o cumprimento certificação de embalagens de alimentos e segurança alimentar poli regulamentação é obrigatória. Verifique sempre a documentação do fornecedor, realize testes de rotina de integridade da vedação e considere a possibilidade de reciclagem no final da vida útil. Ao implementar essas práticas, as marcas de alimentos reduzem o desperdício, aumentam a confiança do consumidor e atendem às demandas das cadeias de abastecimento globais.