

1. Definição de tipos de filme de polietileno: LDPE, LLDPE e HDPE
Os filmes de polietileno (PE) dominam as embalagens flexíveis devido à sua versatilidade, resistência química e eficiência de custos. As aplicações industriais dependem de três subgrupos principais: filme PEBD (polietileno de baixa densidade), filme PEBDL (polietileno linear de baixa densidade), e filme HDPE (polietileno de alta densidade). Cada um oferece propriedades mecânicas e ópticas distintas determinadas pela ramificação e cristalinidade da cadeia polimérica. Compreender essas diferenças é fundamental para fabricantes de filme de polietileno ao projetar soluções para embalagens de alimentos, coberturas agrícolas ou revestimentos industriais pesados.
O LDPE é caracterizado por alta flexibilidade, clareza e resistência ao impacto. O LLDPE oferece resistência à tração e resistência à perfuração superiores devido à sua estrutura linear com ramos curtos. O HDPE apresenta alta cristalinidade, oferecendo rigidez, desempenho de barreira e excelente resistência química. A tabela abaixo resume os principais parâmetros técnicos comumente referenciados em linhas de filme soprado e processos de revestimento por extrusão.
| Propriedade | Filme PEBD | Filme LLDPE | Filme HDPE |
|---|---|---|---|
| Densidade (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Resistência à tração (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Alongamento na Ruptura (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Taxa de transmissão de vapor de água (WVTR, g/(m²·dia)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Clareza Óptica | Alto | Médio-alto | Pouco opaco |
| Aplicações Típicas | Filme retrátil, embalagens leves, sacos | Envoltório elástico, sacos resistentes, forros | Mercearia, sacolas para camisetas, lonas industriais |
Na fabricação moderna, a mistura de LDPE e LLDPE otimiza a processabilidade enquanto mantém a tenacidade. Para aplicações de alta resistência, filme HDPE manufacturers costumam usar coextrusão de filme fundido ou soprado para combinar a rigidez do HDPE com camadas de vedação. Esses perfis de propriedades influenciam diretamente o projeto da matriz, a eficiência de resfriamento e a tensão do enrolamento em rolo de filme de polietileno linhas de produção.
2. Extrusão de Filme Soprado: Tecnologia Central para Filmes Tubulares
A extrusão de filme soprado continua sendo a técnica mais difundida para a produção de filme PEBD , filme PEBDL e estruturas coextrudadas multicamadas. Neste processo, o polímero fundido é forçado para cima através de uma matriz anular, inflado pelo ar interno para formar uma bolha, resfriado por um anel de ar e colapsado em forma plana. rolo de filme de polietileno estoque. As principais variáveis de controle incluem taxa de expansão (BUR), altura da linha de congelamento (FLH) e velocidade de decolagem, que determinam coletivamente a orientação mecânica do filme e o perfil de espessura.
Dados industriais indicam que BUR varieo de 2:1 a 4:1 produz propriedades de tração equilibradas na direção MD/TD. Moderno linhas de filme sopradas incorporam controle automático de perfil, IBC (resfriamento de bolha interna) e dosagem gravimétrica para manter a variação do medidor abaixo de ±5%. Uma linha típica para rolos industriais de polietileno pode produzir 250–500 kg/h para HDPE monocamada, enquanto as linhas multicamadas (3, 5 ou 7 camadas) melhoram a barreira integreo camadas PA ou EVOH. O esquema abaixo ilustra componentes essenciais de um sistema de extrusão de filme soprado.
Avançado linhas de filme sopradas agora integram monitoramento de espessura em tempo real por meio de sensores capacitivos e aquecimento automático de parafusos de matriz, permitindo folhas poli personalizadas produção com tolerâncias restritas (±5–8%). Estas actualizações técnicas são cruciais para rolos industriais de polietileno que exigem largura plana consistente e desperdício de material reduzido.
3. Coextrusão Avançada: Engenharia de Estruturas de Filme PA/PE e Filme PA/PP
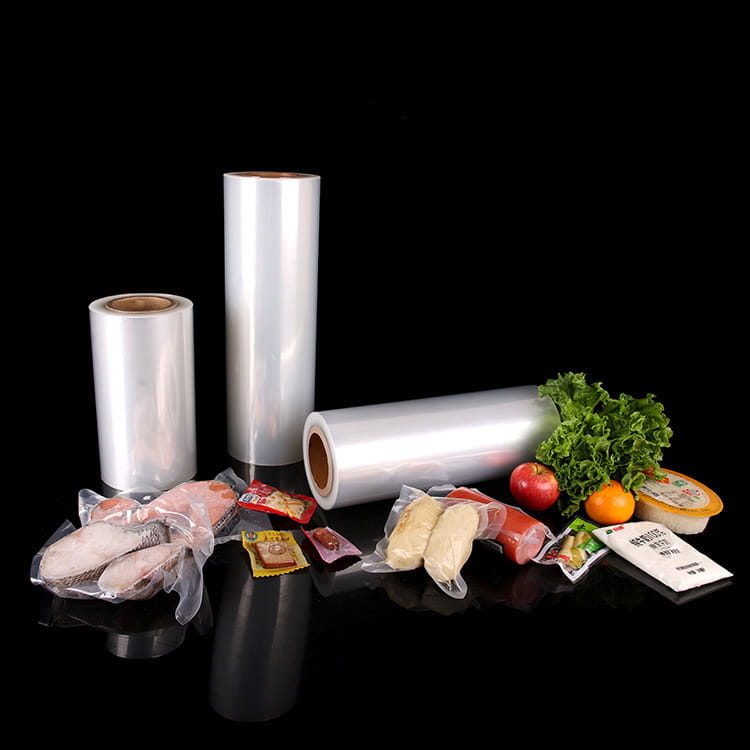
Para aplicações de barreira exigentes — como embalagens a vácuo, embalagens em atmosfera modificada (MAP) e contenção de produtos químicos — os filmes PE de camada única são insuficientes. Os engenheiros contam com a coextrusão multicamadas combinando poliamida (PA) com poliolefinas. Notavelmente, filme pa/pe and filme pa/pp representam estruturas de engenharia avançada que unem a barreira de oxigênio (camada PA) com capacidade de vedação e resistência à umidade (camadas PE ou PP). Esses filmes fornecem taxas de transmissão de oxigênio (OTR) tão baixas quanto 2–8 cm³/(m²·dia·atm) a 23°C e 50% de UR, em comparação com >2.000 cm³ para PE padrão.
Em uma configuração típica de coextrusão de 5 camadas (PA/tie/PE/tie/PA ou PA/PE simétrico), o núcleo de PA contribui para a resistência à perfuração, retenção de aroma e resistência mecânica. Para aplicações de termoformação, filme pa/pp fornece maior resistência ao calor (ponto de fusão >160°C) em comparação com estruturas à base de PE, tornando-o ideal para bolsas de retorta ou embalagens de enchimento a quente. Dados de testes industriais mostram que o filme coextrusado de PA/PE reduz a taxa de falha de embalagem em 40% em segmentos de alimentos congelados devido à maior resistência à quebra flexível.
Principais vantagens da coextrusão PA/PE e PA/PP
- Melhoria da barreira de oxigênio em até 98% em comparação com PE monocamada.
- Excelente termoformabilidade para bandejas de estampagem profunda (taxa de estampagem ≥6 mm).
- Maior resistência química contra óleos, gorduras e solventes.
- Compatibilidade com linhas de formação-enchimento-selagem de alta velocidade.
Liderando fabricantes de filme de polietileno adote linhas fundidas ou sopradas multicamadas com resinas de camada de ligação dedicadas para garantir adesão intercamada > 4 N/15mm. O resultado é durável rolo de filme de polietileno estoque que atende a rigorosas regulamentações de contato com alimentos e padrões industriais como EN 13678.
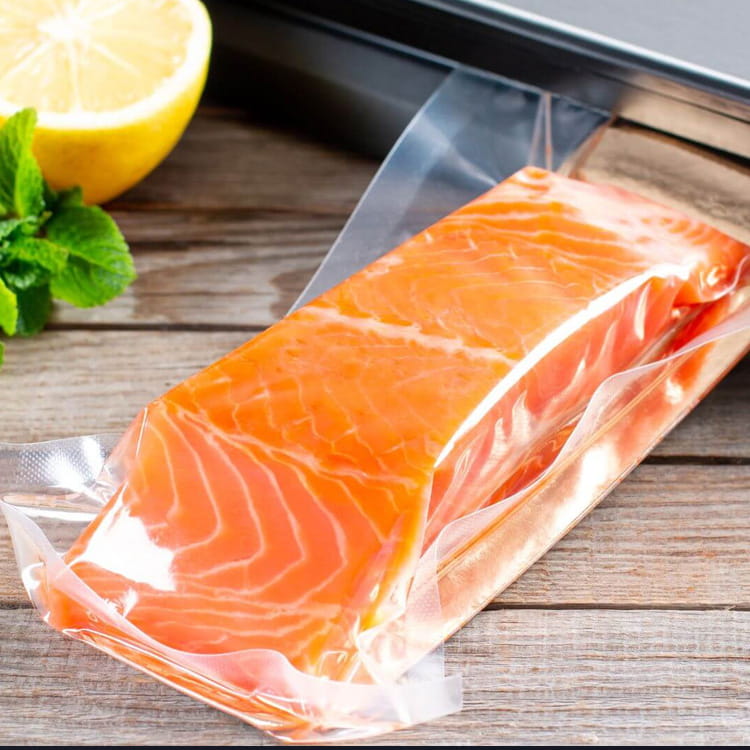
Figura: Produção de rolos de polietileno multicamadas — exemplo de coextrusão industrial para filmes barreira.
4. Parâmetros técnicos para folhas poli personalizadas e rolos industriais
Fabricação folhas poli personalizadas and rolos industriais de polietileno requer controle preciso sobre largura, espessura, diâmetro do núcleo e propriedades mecânicas. Típico rolo de filme de polietileno as dimensões variam de 500 mm a 3.000 mm de largura, com diâmetros externos de rolo de até 1.000 mm (diâmetro interno do núcleo 76 mm ou 152 mm). Para coberturas industriais pesadas ou barreiras de vapor de construção, as folhas de HDPE de 100–300 µm de espessura são fabricadas com estabilizadores UV e tratamentos de superfície antiderrapantes.
Um parâmetro crucial na extrusão de filme soprado para folhas personalizadas é a largura plana, que se correlaciona diretamente com a circunferência da bolha e a tensão do enrolador. Além disso, a tabela a seguir descreve especificações típicas para filme PEBDL and filme PEBD rolos industriais:
| Parâmetro | Folhas de LDPE personalizadas | Rolos industriais de LLDPE | Rolos para serviços pesados HDPE |
|---|---|---|---|
| Faixa de espessura (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Largura máxima do rolo (mm) | 2800 | 3000 | 2500 |
| Resistência à tração (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Resistência ao impacto (queda de dardo, g) | 150–350 | 350–800 | 200–500 |
| Opções de aditivos | Deslizamento, antibloqueio, UV | Antiestático, antiderrapante | UV, negro de fumo |
Para folhas poli personalizadas , os fabricantes ajustam o design da rosca da extrusora (parafusos de barreira com seções de mistura) e a folga da matriz (0,8–2,5 mm) para manter a uniformidade da espessura. As bobinadeiras de alta velocidade com controle de tensão de circuito fechado eliminam a telescopagem e garantem uma dureza consistente do rolo, essencial para processos de conversão posteriores, como fabricação de sacos ou laminação.
5. Principais aplicações que utilizam rolos de filme de polietileno em todos os setores
A adaptabilidade de filme PEBD , filme PEBDL e estruturas coextrusadas se traduz em um amplo espectro de aplicações. Cada mercado exige perfis mecânicos, ópticos e de barreira específicos:
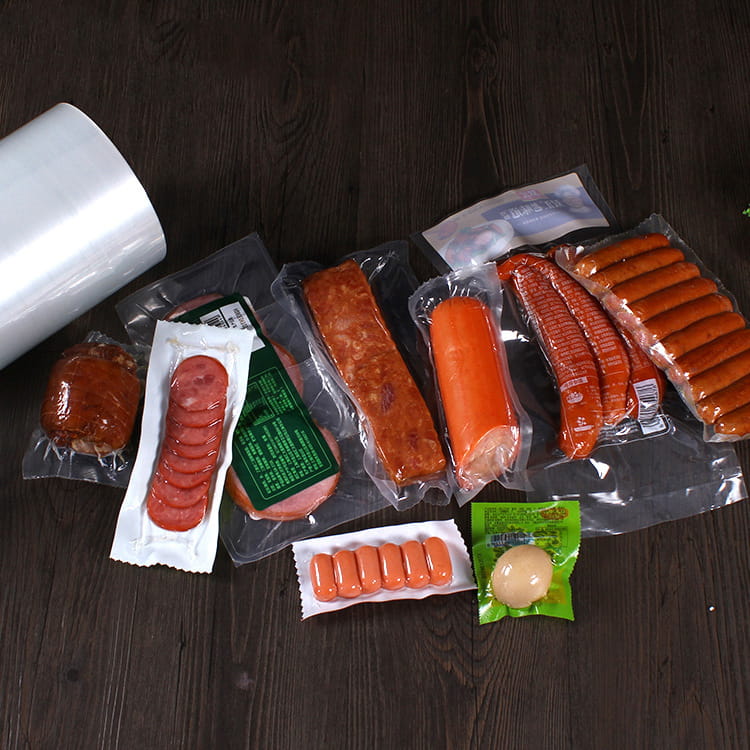
- Embalagem de alimentos: Filmes retráteis à base de LDPE para bandejas de aves, cobertura extensível de LLDPE para embalagem de paletes e filme pa/pe para preservação de queijo ou carne (estendendo o prazo de validade de 7 para 21 dias).
- Filmes agrícolas: LDPE estabilizado por UV para coberturas de estufas (vida útil de 12 a 24 meses) e filmes stretch de silagem usando LLDPE/tie/EVOH multicamadas para reduzir a entrada de oxigênio em 90%.
- Sacos industriais pesados: Filmes coextrudados de HDPE/LLDPE com espessura de 120–180 µm, alcançando resistência à carga superior > 400 N para materiais de construção ou pós químicos.
- Medicina e higiene: Filmes respiráveis produzidos pela adição de cargas de carbonato de cálcio ao PE e depois esticados para criar microporos; usado em campos cirúrgicos e capas protetoras.
As análises de mercado mostram que a procura global por rolos industriais de polietileno cresce 4,2% ao ano, impulsionado pelas embalagens e automação do comércio eletrônico. Fabricantes de filmes de polietileno invista em linhas de filme soprado com transporte oscilante para reduzir as faixas de medição, garantindo qualidade de rolo que atenda aos padrões ASTM D2103.
6. Controle de qualidade e seleção de materiais para fabricantes de filmes
Produção consistente de alto desempenho rolo de filme de polietileno o inventário depende de rigorosos protocolos de qualidade. Fabricantes de filmes de polietileno utilize testes de laboratório para índice de fluxo de fusão (MFI), contagem de gel e propriedades ópticas. Para linhas de filme sopradas , os sistemas de monitoramento on-line rastreiam a espessura por meio de sensores de medição capacitivos ou beta, fornecendo feedback de circuito fechado para a matriz automática. O teste de tração de acordo com ASTM D882 é obrigatório para pedidos personalizados que exigem alongamento específico (por exemplo, >600% para filme stretch).
A seleção do material envolve a escolha entre Ziegler-Natta ou LLDPE catalisado por metaloceno - este último proporcionando distribuição de peso molecular mais estreita e maior clareza. Para alto desempenho folhas poli personalizadas , as taxas de recuperação devem ser controladas (<20% de sucata pós-industrial) para evitar a degradação dos géis. Além disso, a fixação eletrostática e o tratamento corona (38–44 dine/cm) garantem a capacidade de impressão e a resistência da adesão à laminação. A tabela abaixo descreve testes de qualidade comuns e critérios de aceitação:
| Parâmetro de teste | Método | Especificação Típica (LDPE/LLDPE) |
|---|---|---|
| Variação de espessura | ASTM D374 | ±5% do nominal |
| Resistência à tração (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Lágrima de Elmendorf (MD) | ASTM D1922 | 150 – 400g |
| COF (filme para filme) | ASTM D1894 | 0,2 – 0,4 |
Avançado manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring rolos industriais de polietileno realizar em armazenamento refrigerado (-20°C) ou ambientes de alta temperatura (60°C).
Perguntas frequentes (FAQ)
Q1: Qual é a principal diferença entre o filme LDPE e o filme LLDPE na extrusão?
O LDPE tem maior resistência ao fundido e é mais fácil de processar em linhas de filme sopradas , oferecendo melhor clareza e brilho. O LLDPE fornece resistência superior à tração, à perfuração e ao rasgo, mas requer maior potência do motor devido à sua maior viscosidade. Misturas de LDPE/LLDPE são comuns para equilibrar processabilidade com resistência mecânica.
Q2: Como o filme PA/PE se compara ao filme PA/PP para embalagens de alimentos?
filme pa/pe oferece excelente vedação e barreira contra umidade a baixo custo, adequado para aplicações frias/congeladas. filme pa/pp resiste a temperaturas mais elevadas (retorta até 121°C) e proporciona resistência química superior, ideal para refeições prontas e embalagens hot-fill.
Q3: As folhas de poliéster personalizadas podem ser recicladas após o uso industrial?
Sim, a maioria dos rolos industriais de polietileno são recicláveis através de fluxos de reciclagem mecânica. Contudo, as coextrusões multimateriais (PA/PE) requerem separação ou compatibilizantes. Muitos fabricantes oferecem programas de devolução de resíduos pós-industriais para produzir pellets reciclados para camadas que não entram em contato com alimentos.
Q4: Quais são as faixas de espessura típicas para filme HDPE em aplicações pesadas?
Para construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Fabricantes de filmes HDPE muitas vezes modificam a densidade com aditivos para obter rigidez específica e resistência ao rasgo.
P5: Como posso garantir uma uniformidade de medição consistente no meu rolo de filme de polietileno?
Mantenha a temperatura de fusão constante, use o controle automático do parafuso da matriz com varredura de espessura e otimize o fluxo de ar de resfriamento ao redor da bolha. Moderno linhas de filme sopradas equipado com IBC (resfriamento de bolha interna) pode reduzir a variação do medidor para ±3–5%.