

O que são materiais de embalagem de alta barreira?
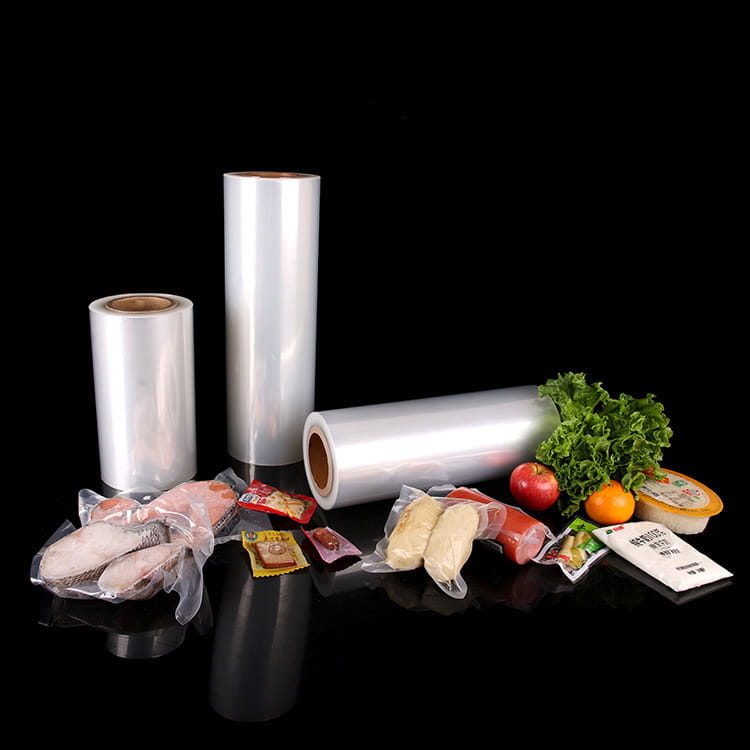
Os materiais de embalagem de alta barreira são filmes ou laminados especializados projetados para bloquear a transmissão de oxigênio, umidade, luz e outros gases em taxas extremamente baixas. , prolongando assim a vida útil do produto e preservando a qualidade. Esses materiais são amplamente utilizados em embalagens de alimentos, produtos farmacêuticos, eletrônicos e de dispositivos médicos, onde a exposição ambiental leva à rápida degradação do produto.
Em termos práticos, um material de embalagem é classificado como “alta barreira” quando a sua taxa de transmissão de oxigénio (OTR) cai abaixo 1 cc/m²/dia e sua taxa de transmissão de vapor de água (WVTR) está abaixo 1 g/m²/dia . Alcançar esses limites requer a seleção de polímeros inerentemente ricos em barreiras ou a combinação de múltiplas camadas de material por meio de processos de coextrusão ou laminação.
Principais propriedades de barreira e contra o que elas protegem
Diferentes aplicações de embalagens exigem proteção contra diferentes ameaças. Compreender qual propriedade de barreira é mais importante ajuda na seleção do material certo:
| Tipo de barreira | O que isso bloqueia | Aplicações Típicas | Métrica Chave |
|---|---|---|---|
| Barreira de oxigênio | Entrada de O₂ causando oxidação | Carne, queijo, lanches, café | OTR < 1 cc/m²/dia |
| Barreira de umidade | Vapor de água causando deterioração ou aglomeração | Alimentos secos, produtos farmacêuticos, eletrônicos | WVTR < 1 g/m²/dia |
| Barreira luminosa | Luz UV/visível causando perda de nutrientes | Laticínios, óleos, vitaminas | Transmitância de luz <1% |
| Barreira de Aroma/Sabor | Migração de sabor para dentro ou para fora | Café, especiarias, refeições prontas | Coeficiente de permeação |
| Barreira Química | Solventes, produtos químicos | Embalagens industriais e médicas | Classificação de resistência química |
A maioria das aplicações do mundo real exige uma combinação de propriedades de barreira. Por exemplo, um produto de carne fresca embalado a vácuo necessita tanto de excelentes barreiras de oxigênio e umidade simultaneamente , que os filmes de camada única normalmente não conseguem oferecer.
Materiais comuns de alta barreira e suas características
Vários polímeros básicos e revestimentos são usados para alcançar alto desempenho de barreira. Cada um tem pontos fortes e vantagens distintas:
EVOH (Álcool Etileno Vinílico)
O EVOH é um dos materiais de barreira ao oxigênio mais eficazes disponíveis, capaz de atingir valores de OTR tão baixos quanto 0,01–0,1 cc·mm/m²/dia/atm sob condições secas. No entanto, o seu desempenho de barreira cai significativamente em condições de humidade elevada, razão pela qual o EVOH está quase sempre imprensado entre camadas resistentes à humidade em estruturas multicamadas. É comumente usado em embalagens de alimentos para produtos como molhos, sucos e carnes processadas.
PVDC (cloreto de polivinilideno)
O PVDC oferece excelentes propriedades combinadas de barreira contra oxigênio e umidade e mantém o desempenho em uma variedade de condições de umidade – uma vantagem sobre o EVOH. É comumente aplicado como revestimento em filmes orientados. Os valores OTR para revestimentos PVDC normalmente variam de 0,5 a 2 cc/m²/dia . Seu uso é cada vez mais examinado devido ao teor de cloro e às preocupações com a reciclabilidade.
PA (Poliamida / Nylon)
O nylon fornece propriedades moderadas de barreira ao oxigênio e excelente resistência mecânica, resistência à perfuração e termoformabilidade. É frequentemente usado como camada estrutural em filmes formadores de multicamadas. PA6 e PA6,6 são os tipos mais comuns em embalagens de alimentos.
Filmes Metalizados (Revestimentos AlOx, SiOx)
Revestimentos finos de óxido inorgânico – óxido de alumínio (AlOx) e óxido de silício (SiOx) – depositados em filmes PET ou OPP proporcionam propriedades de barreira comparáveis às da folha de alumínio, mas com a vantagem de transparência óptica . Eles são cada vez mais usados em bolsas de retorta e bolsas verticais, onde a visibilidade do produto é importante.
Folha de alumínio
Os laminados laminados fornecem uma barreira essencialmente completa ao oxigênio, umidade, luz e aromas. Eles são usados em aplicações que exigem proteção absoluta, como produtos farmacêuticos estéreis de longa vida útil, embalagens de café e bolsas de retorta. A compensação é a opacidade e a reduzida reciclabilidade.
Coextrusão multicamadas: como os filmes formadores de alta barreira são construídos
Um único polímero raramente oferece todas as propriedades exigidas. Coextrusão multicamadas é a tecnologia dominante para a produção de filmes para embalagens de alto desempenho, combinando os pontos fortes de diferentes resinas em uma estrutura única e integrada.
Um típico Filme formador de alta barreira usado em aplicações de termoformação pode consistir em 7 a 9 camadas , cada um contribuindo com uma função específica:
- Camadas estruturais externas (por exemplo, PA ou PP): resistência mecânica, resistência à perfuração, termoformabilidade
- Camada de barreira central (por exemplo, EVOH): barreira de oxigênio
- Amarrar camadas (resinas adesivas): unem polímeros incompatíveis sem delaminação
- Camada selante (por exemplo, PE ou PP): integridade da vedação térmica e conformidade de contato com o produto
A arquitetura de coextrusão de 9 camadas permite o ajuste preciso da espessura total do filme (normalmente 100–400 mícrons para formar filmes), desempenho de barreira e comportamento de formação. Em comparação com estruturas laminadas, os filmes coextrudados oferecem melhor adesão entre camadas, sem risco de migração de adesivo e um processo de produção mais simplificado.
Os principais benchmarks de desempenho para filmes formadores de alta barreira com grau de termoformação incluem:
- OTR: < 5 cc/m²/dia (frequentemente < 1 cc/m²/dia para qualidades premium)
- WVTR: < 3 g/m²/dia
- Profundidade de formação: até 80–120 mm dependendo da estrutura
- Faixa de temperatura operacional: adequada para aplicações resfriadas e congeladas
Aplicações de materiais de embalagem de alta barreira por indústria
Embalagem de alimentos
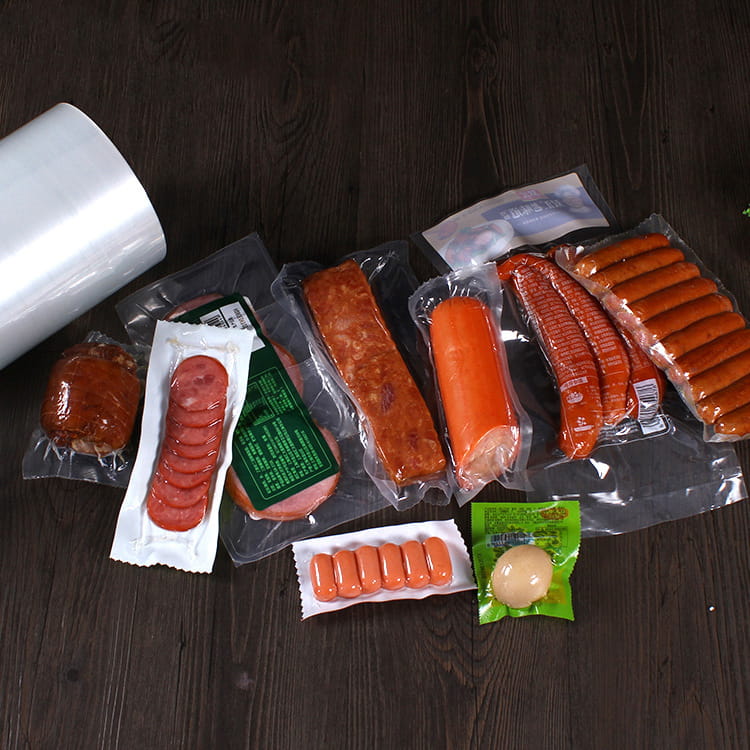
Este é o maior segmento de aplicativos. Filmes de alta barreira são usados para embalagens a vácuo (VSP) de carnes frescas e frutos do mar, embalagens em atmosfera modificada (MAP) de refeições prontas, bandejas termoformadas para produtos de delicatessen e bolsas flexíveis para molhos e sopas. Extensão do prazo de validade de 5 a 7 dias para 21 a 28 dias é comumente alcançado com embalagens a vácuo de alta barreira para carne vermelha fresca.
Embalagem Farmacêutica
As embalagens blister para comprimidos e cápsulas exigem controle rigoroso de umidade e oxigênio para manter a estabilidade do medicamento e a conformidade regulatória. Laminados laminados a frio e filmes termoformados de alta barreira são usados, com seleção baseada no perfil de sensibilidade do medicamento.
Embalagem de dispositivos médicos
Os sistemas de barreira estéreis para instrumentos cirúrgicos e implantes devem manter a esterilidade durante todo o prazo de validade declarado do produto, que pode ser 3–5 anos ou mais . Os filmes de alta barreira usados aqui também devem ser compatíveis com métodos de esterilização, como gás EO, irradiação gama ou vapor.
Eletrônica
Componentes sensíveis à umidade, como OLEDs, sensores e placas de circuito, exigem embalagens com valores WVTR ultrabaixos, às vezes abaixo 10⁻⁴ g/m²/dia . Filmes de barreira multicamadas especializados com revestimentos inorgânicos são utilizados neste segmento.
Fatores a serem considerados ao selecionar materiais de embalagem de alta barreira
A escolha do material de alta barreira correto envolve o equilíbrio de vários fatores técnicos e comerciais:
- Nível de barreira necessário : Combine as metas de OTR/WVTR com a sensibilidade real do produto e a meta de prazo de validade — o excesso de engenharia aumenta os custos desnecessariamente.
- Método de processamento : Termoformagem, VFFS, HFFS e fabricação de bolsas impõem diferentes demandas mecânicas ao filme.
- Requisitos térmicos : A retorta, a pasteurização ou o armazenamento em freezer exigem diferentes químicas de polímeros.
- Conformidade regulatória : As regulamentações para contato com alimentos, produtos farmacêuticos e dispositivos médicos variam de acordo com a região e devem ser confirmadas para cada material.
- Perfil de sustentabilidade : Estruturas monomateriais ou filmes multicamadas recicláveis são cada vez mais priorizados para atender aos requisitos de responsabilidade estendida do produtor (EPR).
- Propriedades ópticas : se a embalagem precisa ser transparente, translúcida ou opaca afeta as escolhas de material e revestimento.
- Vedação : A faixa de vedação térmica, a resistência da vedação e as características de descascamento devem corresponder à linha de enchimento e aos requisitos de uso final.
Tendências de sustentabilidade em embalagens de alta barreira
As estruturas tradicionais de barreira multicamadas têm enfrentado escrutínio porque os laminados de polímeros mistos são difíceis de reciclar em riachos municipais padrão. Várias abordagens estão sendo desenvolvidas para resolver isso:
- Filmes de barreira totalmente poliolefínicos : Substituição de camadas de PA e PET por PE ou PP com funcionalidade de barreira para criar estruturas recicláveis monomateriais.
- Revestimentos de barreira mais finos : As tecnologias avançadas de revestimento AlOx e SiOx reduzem a quantidade de material de barreira necessária, mantendo ou melhorando o desempenho.
- Resinas de barreira de base biológica : Revestimentos de barreira à base de Bio-EVOH e PLA estão entrando em uso comercial, embora o desempenho em escala ainda esteja em desenvolvimento.
- Redução : Melhorar a eficiência da barreira por unidade de espessura reduz o uso total de material sem sacrificar a proteção do prazo de validade.
O consenso da indústria é que reduzir o desperdício de alimentos através de embalagens de barreira eficazes proporciona um benefício ambiental líquido mesmo quando se leva em conta a própria pegada do material de embalagem — um fato cada vez mais reconhecido em estudos de avaliação do ciclo de vida (ACV).
FAQ: Materiais de embalagem de alta barreira
Q1: Qual é a diferença entre embalagem de barreira e embalagem padrão?
A embalagem padrão fornece proteção física básica. A embalagem de barreira bloqueia adicionalmente a transmissão de gases (O₂, CO₂), umidade, luz e aromas em taxas mensuravelmente baixas, prolongando significativamente a vida útil do produto e mantendo a qualidade.
P2: O que torna o EVOH uma barreira de oxigênio tão eficaz?
A estrutura molecular do EVOH contém grupos hidroxila que formam uma rede densa e cristalina com volume livre muito baixo, tornando extremamente difícil a permeação das moléculas de oxigênio. Sua OTR sob condições secas está entre as mais baixas de qualquer polímero comercialmente disponível.
Q3: Os filmes de alta barreira podem ser usados para aplicações de preenchimento a quente ou retorta?
Sim, mas a seleção do polímero deve ser adequada ao processo térmico. As estruturas de grau de retorta normalmente usam selantes à base de PP e camadas de barreira termoestáveis que podem suportar temperaturas de 121°C ou superiores sem delaminação ou degradação da barreira.
Q4: Para que é usado um filme formador de alta barreira?
Ele é projetado especificamente para processos de termoformagem — o filme é aquecido e moldado em bandejas, copos ou cavidades em linhas de embalagem automatizadas. Ele combina capacidade de estampagem profunda com alto desempenho de barreira de oxigênio e umidade, comumente usado para embalagens de carne fresca, queijo e refeições prontas.
Q5: Quantas camadas normalmente tem um filme formador de alta barreira?
Os filmes comerciais de formação de alta barreira geralmente têm de 5 a 9 camadas. Estruturas coextrudadas de nove camadas permitem o ajuste mais preciso das propriedades de barreira, mecânicas e de vedação dentro de um único filme integrado.
Q6: Os materiais de embalagem de alta barreira são seguros para alimentos?
Eles devem cumprir os regulamentos aplicáveis de contato com alimentos (como o Regulamento 10/2011 da UE ou o FDA 21 CFR nos EUA). Fornecedores respeitáveis fornecem documentação completa de conformidade regulatória para cada material. Sempre confirme a conformidade para seu produto e mercado específico.
P7: Como posso saber qual nível de OTR ou WVTR preciso?
Isso depende da sensibilidade do produto ao oxigênio e à umidade, ao prazo de validade pretendido, às condições de armazenamento e ao volume do headspace. Os tecnólogos de embalagens normalmente usam modelagem de permeação específica do produto ou estudos de prazo de validade para determinar a especificação de barreira necessária.