

O que os filmes para embalagens de alta barreira realmente fazem
Os filmes para embalagens de alta barreira protegem os produtos, reduzindo drasticamente a transmissão de oxigênio, umidade, luz e outros gases através da parede da embalagem. Esta não é uma melhoria marginal – os filmes de barreira podem reduzir as taxas de transmissão de oxigênio (OTR) para menos de 0,5 cc/m²/dia, em comparação com os filmes de polietileno padrão que podem permitir 1.000–3.000 cc/m²/dia. O resultado são embalagens que ampliam ativamente a integridade do produto, e não apenas o embrulham.
Esses filmes são amplamente utilizados em embalagens de alimentos, produtos farmacêuticos, eletrônicos e de dispositivos médicos, onde a contaminação ou degradação é inaceitável. A principal vantagem é simples: filmes de alta barreira criam um ambiente selado que os filmes padrão não conseguem replicar.
Vida útil prolongada sem conservantes
Uma das vantagens comercialmente mais significativas das embalagens de alta barreira é a capacidade de prolongar a vida útil do produto sem aumentar os conservantes artificiais. Para carnes processadas, queijos e alimentos prontos para consumo, foi demonstrado que os filmes de barreira prolongam a vida útil em 2 a 5 vezes em comparação com embalagens convencionais.
Isso funciona porque a oxidação e o crescimento microbiano – as duas principais causas da deterioração – requerem oxigênio. Ao limitar a entrada de oxigênio a níveis próximos de zero, os filmes de barreira retardam significativamente esses processos. Por exemplo:
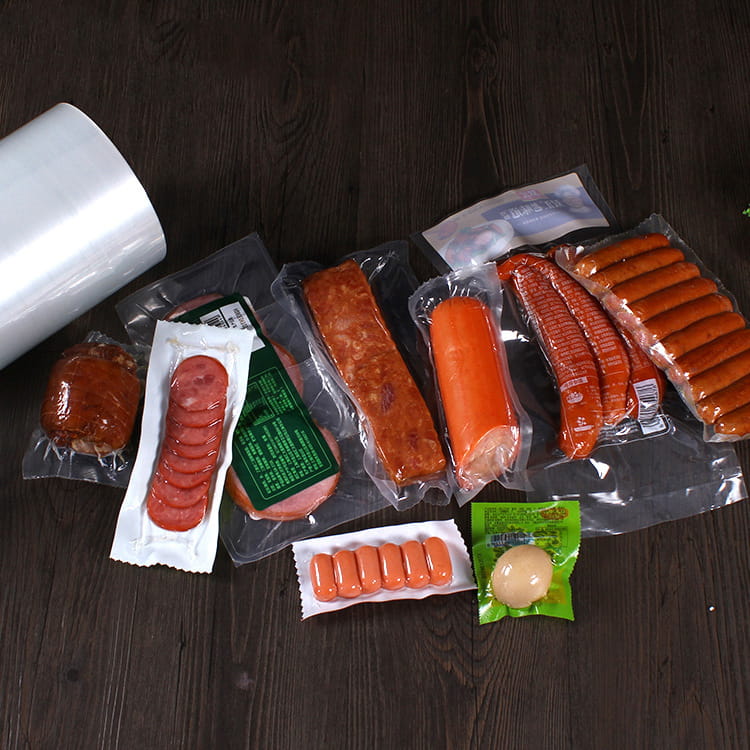
- Carnes curadas embaladas a vácuo em filme de alta barreira: prazo de validade de 60 a 90 dias versus 14 a 21 dias em embalagem padrão
- Queijos duros: prazo de validade estendido de 30 dias para mais de 120 dias em embalagem com atmosfera modificada e filme barreira
- Lanches secos: mantêm a crocância e o sabor por 9 a 18 meses versus 3 a 6 meses
Isto reduz diretamente o desperdício alimentar a nível do retalho e do consumidor — um benefício económico e ambiental mensurável.
Desempenho superior da barreira de oxigênio e umidade
Nem todos os filmes de barreira são iguais. O desempenho de uma película de barreira é medido por duas métricas principais: Taxa de transmissão de oxigênio (OTR) e Taxa de transmissão de vapor de água (WVTR) . Filmes de alta barreira alcançam valores extremamente baixos em ambos.
| Tipo de filme | OTR (cc/m²/dia) | WVTR (g/m²/dia) | Aplicação Típica |
| Filme PE padrão | 1.000–3.000 | 5–15 | Embalagem geral |
| Filme de barreira baseado em EVOH | 0,1–1,0 | 1–3 | Alimentos, embalagens médicas |
| Filme revestido com PVDC | 0,5–3,0 | 0,5–2,0 | Blisters farmacêuticos |
| Filme coextrudado de alta barreira | <0,5 | <1,0 | Carne, queijo, dispositivos médicos |
Filme de alta barreira superior e inferior soluções que utilizam tecnologia de coextrusão combinam múltiplas camadas funcionais em uma única estrutura, alcançando resistência ao oxigênio e à umidade sem adesivos de laminação — resultando em uma barreira mais limpa e consistente com melhor integridade de vedação.
Integridade Estrutural e Resistência à Punção
Os filmes de alta barreira são projetados não apenas para resistência química, mas também para durabilidade física. Os filmes de barreira coextrudados multicamadas normalmente incluem camadas estruturais como poliamida (nylon) ou poliéster que contribuem:
- Alta resistência à perfuração — crítico para produtos com arestas vivas, como ossos em embalagens de carne ou instrumentos médicos
- Resistência à fissuração flexível — mantém a integridade da barreira mesmo após repetidas dobras ou manuseio durante o transporte
- Estabilidade dimensional — resiste ao estiramento e à distorção em linhas de embalagem de alta velocidade
Em termos práticos, um filme de barreira coextrudado de 5 camadas pode atingir resistência à perfuração de acima de 15N — significativamente superior às alternativas de camada única ou laminadas básicas — reduzindo as falhas de embalagem durante o transporte em margens mensuráveis.
Versatilidade em aplicações de termoformação e tampas
Os filmes de alta barreira são projetados para funcionar em uma ampla variedade de formatos de embalagem. As aplicações de teia superior (tampa) e inferior (formadora) se beneficiam das propriedades do filme de barreira, tornando-as adequadas para:
- Bandejas termoformadas para carne fresca e processada
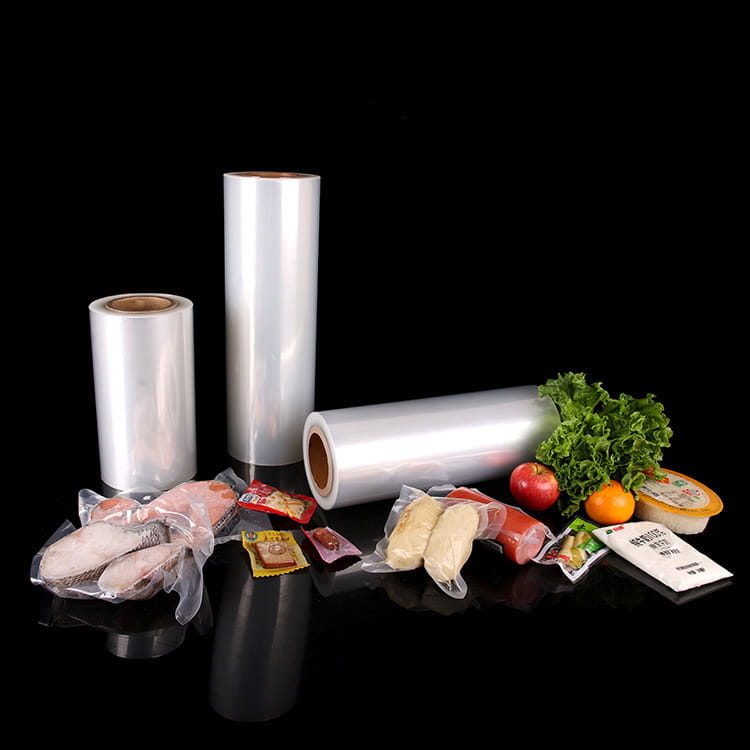
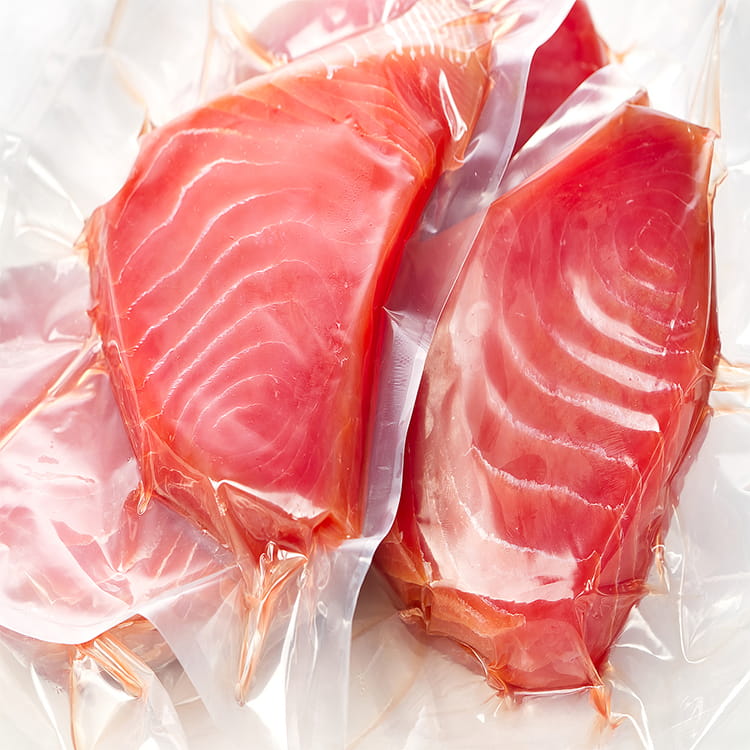
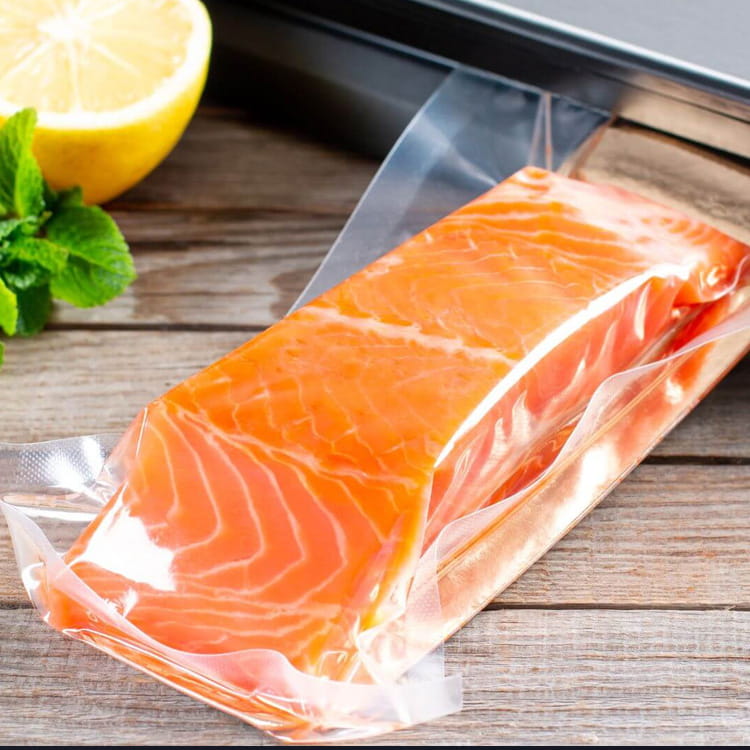
- Embalagem a vácuo (VSP) para varejo de frutos do mar e aves
- Embalagem em atmosfera modificada (MAP) para produtos de delicatessen
- Blisters para comprimidos e cápsulas farmacêuticas
- Bolsas estéreis para instrumentos cirúrgicos e dispositivos médicos
A capacidade de usar película de barreira tanto na teia de formação quanto na de cobertura – superior e inferior – significa que toda a cavidade selada está protegida, e não apenas um lado. Essa abordagem de sistema fechado é o que torna a embalagem a vácuo e MAP eficaz.
Compatibilidade com linhas de embalagem de alta velocidade
A fabricação moderna de alimentos e produtos farmacêuticos opera com alto rendimento. Os filmes de alta barreira são projetados para funcionar de maneira confiável em máquinas automatizadas de termoformagem e embalagem em fluxo, sem diminuir a produção. As principais propriedades fáceis de processar incluem:
- Força de vedação consistente — as camadas de vedação térmica são formuladas para vedações repetíveis em uma ampla janela de temperatura (normalmente 120–180°C)
- Espessura uniforme — o controle rigoroso do medidor (±2–3%) evita falhas de vedação e formação de inconsistências
- Baixo coeficiente de atrito (COF) — permite a alimentação suave do filme e reduz atolamentos nas linhas horizontais form-fill-seal (HFFS)
- Profundidade de formação consistente — filmes de barreira termoformáveis podem atingir taxas de estiramento de até 1:3 sem falha da camada de barreira
O tempo de inatividade devido a falhas de embalagem é caro. Filmes projetados para consistência de processo reduzem embalagens rejeitadas e paradas de linha — uma vantagem operacional direta.
Necessidade reduzida de embalagens secundárias
Como as embalagens primárias de alta barreira fornecem proteção suficiente por si só, os fabricantes podem muitas vezes eliminar ou simplificar camadas de embalagem secundária . Isso reduz os custos totais de material de embalagem, diminui o peso do transporte e diminui o desperdício geral.
Por exemplo, um produto que anteriormente exigia um saco primário mais um invólucro exterior de folha metálica pode necessitar apenas de uma única bandeja termoformada de alta barreira com uma película de cobertura – reduzindo o uso de material em 30-50% e reduzindo os custos de embalagem secundária em conformidade.
Esta simplificação também beneficia a apresentação no varejo: uma única embalagem transparente proporciona visibilidade total do produto sem embalagem adicional, o que a pesquisa está consistentemente vinculada a melhores decisões de compra do consumidor.
Adequação para categorias de produtos sensíveis
Filmes de alta barreira são particularmente críticos em categorias onde a degradação do produto tem consequências de segurança ou eficácia, e não apenas consequências de qualidade:
- Produtos farmacêuticos : Os ingredientes ativos em comprimidos e cápsulas podem degradar-se na presença de umidade ou oxigênio. Os filmes blister de barreira mantêm a estabilidade do medicamento durante todo o prazo de validade, que pode ser de 24 a 36 meses.
- Dispositivos médicos : Os dispositivos médicos estéreis requerem embalagens que mantenham a esterilidade desde a fabricação até o ponto de uso. Bolsas de barreira testadas de acordo com os padrões ISO 11607 garantem isso.
- Eletrônica : Componentes sensíveis à umidade (como PCBs e sensores) são enviados em sacos de barreira com dessecantes para evitar corrosão durante o transporte.
- Alimentos de alto valor : Produtos como cafés especiais, queijos premium e carnes curadas justificam o custo incremental das embalagens de barreira devido ao valor económico de evitar a deterioração.
Perguntas frequentes
Q1: Qual é a principal diferença entre o filme para embalagem padrão e o filme para embalagem de alta barreira?
Os filmes padrão oferecem resistência mínima à transmissão de gases e umidade. Filmes de alta barreira usam materiais especializados (como EVOH, PVDC ou camadas de náilon coextrudado) para reduzir OTR e WVTR a níveis muito baixos – muitas vezes abaixo de 1 cc/m²/dia e 1 g/m²/dia, respectivamente.
Q2: O que significa "filme de alta barreira superior e inferior" na embalagem?
Refere-se ao uso de filme de alta barreira tanto para a teia de formação inferior (a bandeja ou cavidade) quanto para a teia de cobertura superior (a camada de vedação). O uso de película de barreira em ambos os lados garante que todo o ambiente da embalagem selada esteja protegido contra trocas gasosas.
Q3: Os filmes de alta barreira são adequados para embalagens transparentes?
Sim. Muitos filmes coextrusados de alta barreira são opticamente transparentes, permitindo total visibilidade do produto enquanto mantêm o desempenho da barreira. As estruturas baseadas em EVOH, em particular, podem atingir alta clareza com excelentes propriedades de barreira.
Q4: Os filmes de alta barreira podem ser usados em embalagens com atmosfera modificada (MAP)?
Sim. O MAP depende da substituição da atmosfera interna por uma mistura de gases específica (como CO₂ e N₂). Filmes de alta barreira são essenciais para o MAP porque evitam que a atmosfera modificada se dissipe através da parede da embalagem ao longo do tempo.
P5: Quais indústrias usam mais comumente filmes para embalagens de alta barreira?
Os principais usuários são processamento de alimentos (carnes, laticínios, lanches, refeições prontas), produtos farmacêuticos (embalagens blister, bolsas), dispositivos médicos (bolsas estéreis) e eletrônicos (sacos com barreira contra umidade). Qualquer produto sensível ao oxigênio, umidade ou contaminação pode ser beneficiado.
Q6: Como é testado o desempenho de barreira de um filme?
OTR é normalmente medido de acordo com os padrões ASTM D3985 ou ISO 15105-2, e o WVTR é medido de acordo com ASTM F1249 ou ISO 15106-3. Esses testes padronizados permitem uma comparação consistente entre tipos de filmes e fornecedores.